Özetle
- Emaye çeliği sıradan sac değildir: karbon içeriği düşürülmüş, hidrojeni salıverebilen dekarbürize çeliktir.
- Çelikte tutulan hidrojen, 780–850 °C pişirme sonrası soğumada dışarı çıkar ve emayeyi yarım ay şeklinde kaldırır; bu hataya balık pulu denir.
- EN 10209 emaye için soğuk haddelenmiş yassı ürünleri tanımlar; DC04EK gibi kalitelerdeki "E" ve "K" harfleri emaye uygunluğunu ve balık pulu direncini işaret eder.
- Doğru çelik seçimi tek başına yetmez; frit, pişirme rejimi ve yüzey hazırlığı ile birlikte çalışır.
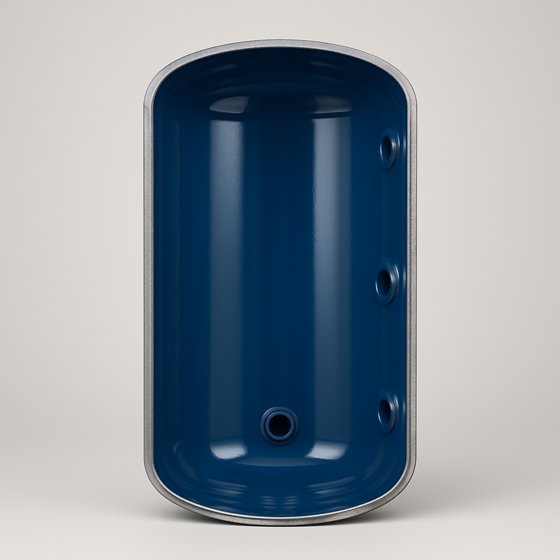
Bir boyler iç tankı hattında balık pulu görülmeye başladığında ilk suçlanan çoğu zaman frit ya da fırın olur. Oysa sorun genellikle bir tur geride, tedarik edilen sacın kendisinde durur. Emaye, metale eritilen camsı bir tabakadır; altındaki çelik yanlışsa, en iyi frit ve en kontrollü pişirme bile yüzeyi kurtarmaz. Bu yüzden emayelenecek parçanın çelik sınıfı, kaplama reçetesinden önce netleşmesi gereken bir karardır.
Neden özel bir çelik gerekir
Emaye ile çelik arasındaki bağ kimyasaldır. Frit, pişirme sırasında çeliğin yüzeyini kısmen çözer ve metalle kaynaşır. Bu kaynaşmanın sağlıklı olması için çeliğin bileşimi ve iç yapısı dar bir pencerede kalmalıdır. İki değişken öne çıkar: karbon ve hidrojen.
Yüksek karbonlu çelik pişirme sıcaklığında karbonu gaz olarak (CO, CO₂) salar. Bu gaz henüz akışkan olan cam tabakadan geçmeye çalışır; sonuç iğne deliği, kabarcık ve gözenektir. Karbon ayrıca demir oksit oluşumunu ve yapışmayı bozar. Bu nedenle emaye çeliğinde karbon oranı olabildiğince düşük tutulur; tipik olarak %0,08'in altında, emaye için üretilen kalitelerde çoğu zaman %0,04–0,05 bandında hedeflenir.
İkinci ve daha sinsi sorun hidrojendir. Asitle temizleme (pickling), yüzey hazırlığı ve pişirme sırasında çelik hidrojen alır. Bu hidrojenin nereye gittiği, hangi çeliği seçtiğinize göre değişir. Yanlış çelikte hidrojen soğumada dışarı çıkarken emayeyi kaldırır; doğru çelikte kontrollü biçimde salınır. Balık pulu ile çelik seçimi arasındaki bağı burada, emaye kaplama hataları tarafında da ayrıntılandırdığımız mekanizmada aramak gerekir.
Dekarbürize çelik ne yapar
Dekarbürizasyon, adı üstünde, çelik yüzeyindeki karbonun kontrollü biçimde uzaklaştırılması işlemidir. Sıcak fırında, nemli ya da oksitleyici atmosferde tavlanan sac, yüzeye yakın bölgede karbonunu bırakır. Geriye ferritik, iri taneli ve gaz geçirgenliği yüksek bir yapı kalır.
Bu iri taneli ferritik yapının pratik faydası şudur: içinde çok sayıda tane sınırı ve mikro boşluk barındırır. Hidrojen bu boşluklarda geçici olarak tutulur ve pişirme sonrası soğumada, cam tabaka henüz sertleşmeden yavaşça dışarı verilir. Yani dekarbürize çelik hidrojeni tutmaz ve zamanında salıverir; balık pulu direncinin temelinde bu davranış vardır.
Bir karşıtlık kurmak gerekirse: sıradan derin çekme sacı (örneğin DC04) mekanik olarak mükemmel şekillenir ama emaye için hazırlanmamıştır. Aynı ailenin emaye versiyonu, ek işlemlerle bu gaz yönetimi kabiliyetini kazanır. Görünüşte iki sac aynıdır; davranışları fırından çıkışta ayrışır.
İpucu
Tedarikçiden gelen sertifikada yalnızca "emaye sacı" ibaresi yeterli değildir. Karbon oranını, malzeme kodunu (ör. DC04EK) ve balık pulu direncine dair beyanı ayrıca isteyin. Aynı norm altında balık pulu dirençli ve dirençsiz kaliteler bir arada bulunur.
EN 10209 ve DC04EK ne anlatır
Emayelenecek yassı çelik ürünler için başvurulan norm EN 10209'dur. Bu standart, soğuk haddelenmiş ince sac ve şeritlerin emaye uygulamasına yönelik kalitelerini, bileşim sınırlarını ve mekanik özelliklerini tanımlar. Malzeme kodundaki harfler süreç için doğrudan ipucu verir.
Kodu okumak, doğru sacı sipariş etmenin en pratik yoludur:
| Sembol | Anlamı | Sahadaki karşılığı |
|---|---|---|
| DC | Soğuk haddelenmiş (cold rolled) yassı ürün | İnce, düzgün yüzeyli sac; şekillendirmeye uygun |
| 04 | Şekillendirilebilirlik sınıfı (derin çekme) | Sayı büyüdükçe daha derin çekme kabiliyeti |
| E | Emaye (enamelling) için uygunluk | Bileşim ve yüzey emayeye göre kontrol edilir |
| K | Konvansiyonel / balık pulu dirençli kalite işareti | Hidrojen davranışı emaye için düzenlenmiş çelik |
DC04EK bu yüzden yaygın bir başlangıç noktasıdır: iyi derin çekme kabiliyeti ile emaye uyumunu birlikte sunar. Boyler iç tankı, fırın haznesi ve pişirme kabı gibi hem şekillendirilen hem de emayelenen parçalarda sık tercih edilir. Norm içinde farklı şekillendirme ve gaz davranışı için başka kaliteler de tanımlıdır; parça geometrisi derin çekme istiyorsa daha yüksek şekillendirme sınıfı, düz yüzeyler için daha ekonomik bir sınıf seçilebilir.
Norm kodları tek başına reçete vermez; hangi kalitenin hangi parçaya oturduğu, üretilecek geometriyle ve seçilen emaye sistemiyle birlikte kararlaştırılır. Toz emaye sürecinin tek kat mı çift kat mı olacağı da çelik seçimini etkiler; tek kat–tek pişirim sistemler alttaki çeliğin gaz davranışına daha duyarlıdır.
Hidrojen yönetimi ve balık pulu
Balık pulunun mekaniği anlaşıldığında çelik seçiminin neden bu kadar önemli olduğu da netleşir. Süreç şöyle işler:
- Yüzey hazırlığı ve pişirme sırasında çelik hidrojen atomu emer.
- Pişirme sıcaklığında (çelik için ~780–850 °C) çelik hidrojeni daha kolay tutar; cam tabaka akışkandır.
- Soğuma başlar. Çeliğin hidrojen çözme kapasitesi düşer, atomlar dışarı çıkmak ister.
- Bu sırada cam tabaka katılaşmıştır. Çıkan hidrojen ara yüzeyde basınç yapar ve emayeyi yarım ay biçiminde kaldırır.
Dekarbürize çelik bu zinciri iki noktadan kırar. İlk olarak iri taneli ferritik yapı, hidrojenin çıkışını cam tabaka katılaşmadan önceye çeker. İkinci olarak yapıdaki mikro boşluklar hidrojen için bir "tampon" görevi görür; ani ve yoğun bir gaz atımı yerine yayvan, zararsız bir salınım olur.
Dikkat
Doğru çelik, kötü bir pişirme rejimini kurtarmaz. Hızlı ve kontrolsüz soğuma, en iyi dekarbürize sacda bile hidrojeni sıkıştırıp balık puluna dönüştürebilir. Çelik seçimi, kontrollü soğuma ve balık pulu dirençli frit birlikte çalışmalıdır; üçünden biri eksikse risk geri gelir.
Pratikte alınacak önlemler birbirini tamamlar. Balık pulu geçmişi olan bir hatta müdahale ederken sırayla şunlara bakılır: sac sertifikasında karbon oranı ve balık pulu direnci beyanı, asit temizleme süresi (fazla dalma daha çok hidrojen demektir), pişirme sonrası soğuma hızı ve gerekiyorsa pişirme sonrası bir bekletme/gaz giderme adımı. Kalın kesitli döküm ya da ağır sac parçalarda hidrojen çıkışı daha zor olduğu için soğuma profili daha da kritik hale gelir.
Çelik seçimi doğru yapıldığında kazanç yalnızca hatasız yüzey değildir. Boyler iç tankı gibi gözeneksizliğin şart olduğu parçalarda balık pulu ve iğne deliği aynı anda azalır; bu da holiday (gözeneksizlik) testinden geçme oranını doğrudan yükseltir.
Sipariş öncesi kontrol listesi
Çelik kararını sağlama almak için tedarik aşamasında birkaç maddeyi netleştirmek yeterli olur:
- Malzeme kodu ve norm: EN 10209 kapsamında, emaye uygunluğu işaretli bir kalite (ör. DC04EK) mi?
- Karbon oranı: Sertifikada beyan edilen değer emaye için makul bantta mı?
- Balık pulu direnci: Aynı norm altındaki dirençli kalite mi sipariş edildi? Bu ayrımı açıkça belirtin.
- Şekillendirme sınıfı: Parça derin çekiliyorsa çekme kabiliyeti buna yetiyor mu?
- Uygulama sistemi: Tek kat mı çift kat mı, toz emaye mi yaş emaye mi? Sistem, çelikten beklenen gaz davranışını değiştirir.
Emayeye uygun çelik, kaplama kalitesini fırın kapısından önce belirleyen sessiz değişkendir. Kesin kalite ve pişirme değerleri parçaya, frit tedarikçisinin teknik veri sayfasına (TDS) ve saha ölçümlerine göre netleşir; ama başlangıç noktası her zaman altındaki sacın doğru seçilmesidir.
Sıkça Sorulan Sorular
Düşük karbonlu, dekarbürize edilmiş ve balık pulu dirençli emaye çeliği kullanılır. EN 10209 kapsamındaki DC04EK gibi kaliteler tipik seçimdir.
Yüzeyindeki karbonu kontrollü tavlamayla azaltılmış çeliktir. İri taneli ferritik yapısı sayesinde hidrojeni tutup pişirme sonrası zamanında salıverir.
Büyük ölçüde evet. Çelikte tutulan hidrojen soğumada cam tabakayı yarım ay biçiminde kaldırır. Doğru çelik, kontrollü soğuma ve dirençli frit birlikte bu hatayı önler.
DC soğuk haddelenmiş yassı ürünü, 04 derin çekme sınıfını, E emaye uygunluğunu, K ise balık pulu dirençli kaliteyi belirtir.