Özet le
- Emaye bir boya değildir; frit halindeki camın metal üzerinde eritilmesiyle oluşan camsı bir kaplamadır.
- Toz emaye elektrostatik toz uygulaması + pişirme; yaş emaye ise slip daldırma/püskürtme + kurutma + pişirme demektir.
- Çelik yaklaşık 780-850 C, alüminyum 530-570 C arasında pişirilir; kesin aralık alt tabakaya ve frite göre değişir.
- Balık pulu, iyi dekarbürize emaye çeliği (EN 10209 / DC04EK) ve doğru pişirmeyle önlenir.
Bir boyler iç tankının veya fırın kavitesinin 800 C civarında pişen, cam gibi parlak ama çelik kadar sağlam bir yüzeye nasıl kavuştuğunu merak ettiyseniz, cevabın adı emayedir. Sahada en sık düşülen yanlış, emayeyi bir tür fırın boyası sanmaktır. Değildir. Emaye, eritilmiş camın metale kimyasal olarak bağlanmasıdır; bu makale toz emayenin ne olduğunu, yaş emayeden farkını ve bir hattın nasıl çalıştığını pratik detaylarla anlatıyor.
Emaye (Cam) Nedir?
Emaye, özel olarak formüle edilmiş bir camın metal yüzeye eritilmesiyle oluşur. Başlangıç malzemesi frittir: hammaddelerin yüksek sıcaklıkta eritilip ani soğutmayla kırılgan cam parçacıklarına dönüştürülmüş halidir. Frit öğütülünce uygulamaya hazır toz ya da süspansiyon elde edilir.
Frit bileşiminin omurgası cam yapıcılardan gelir. Tipik bir formülde şu gruplar bulunur:
- Silika (SiO2): camın ana ağ yapıcısı; sertliği ve kimyasal direnci belirler.
- Bor oksit (B2O3): ergitime aralığını düşürür, akışkanlığı ve metale ıslanmayı ayarlar.
- Soda (Na2O) ve potaş: alkali eritkenler; pişirme sıcaklığını kontrol eder.
- Feldspat: alumina ve alkali kaynağı; camın dayanıklılığına katkı verir.
- Metal oksit renklendirici ve tutunma ajanları: kobalt ve nikel oksit çeliğe tutunmayı güçlendirir; titanyum, demir, krom oksitler renk ve opasite verir.
Fırın sıcaklığında frit yumuşar, akar ve metalin yüzeyindeki oksit tabakasıyla bir geçiş bölgesi oluşturarak bağlanır. Soğumada bu cam donar; sonuçta metalin sertliğiyle camın kimyasal direncini birleştiren camsı bir tabaka kalır. Bu yüzden doğru terim vitroz emaye ya da porselen emayedir; kaplama boya gibi organik bir film değil, gerçek anlamda bir camdır.
İpucu
Frit seçimi kaplamanın bütün karakterini belirler. Aynı çelik üzerine sürdüğünüz iki farklı frit, birbirinden çok farklı asit direnci ve pişirme aralığı verir. Kesin değerler için frit üreticisinin teknik veri sayfası (TDS) esastır.
Toz Emaye ile Yaş Emaye Farkı
Aynı cam kaplamaya iki farklı yoldan ulaşılır. Ayrımın özü, fritin metale nasıl taşındığıdır.
Yaş emaye klasik yöntemdir. Öğütülmüş frit su, kil ve elektrolitlerle karıştırılarak slip denen bir süspansiyon haline getirilir. Parça bu slipe daldırılır, akıtılır ya da tabancayla püskürtülür; ardından fırına girmeden önce suyun uçması için kurutulur (tipik olarak 100-150 C civarında). Kuru film pişirilir. Yaş emaye karmaşık geometrilerde ve iç yüzeylerde, örneğin bir boyler tankının içi gibi yerlerde iyi örtme verir.
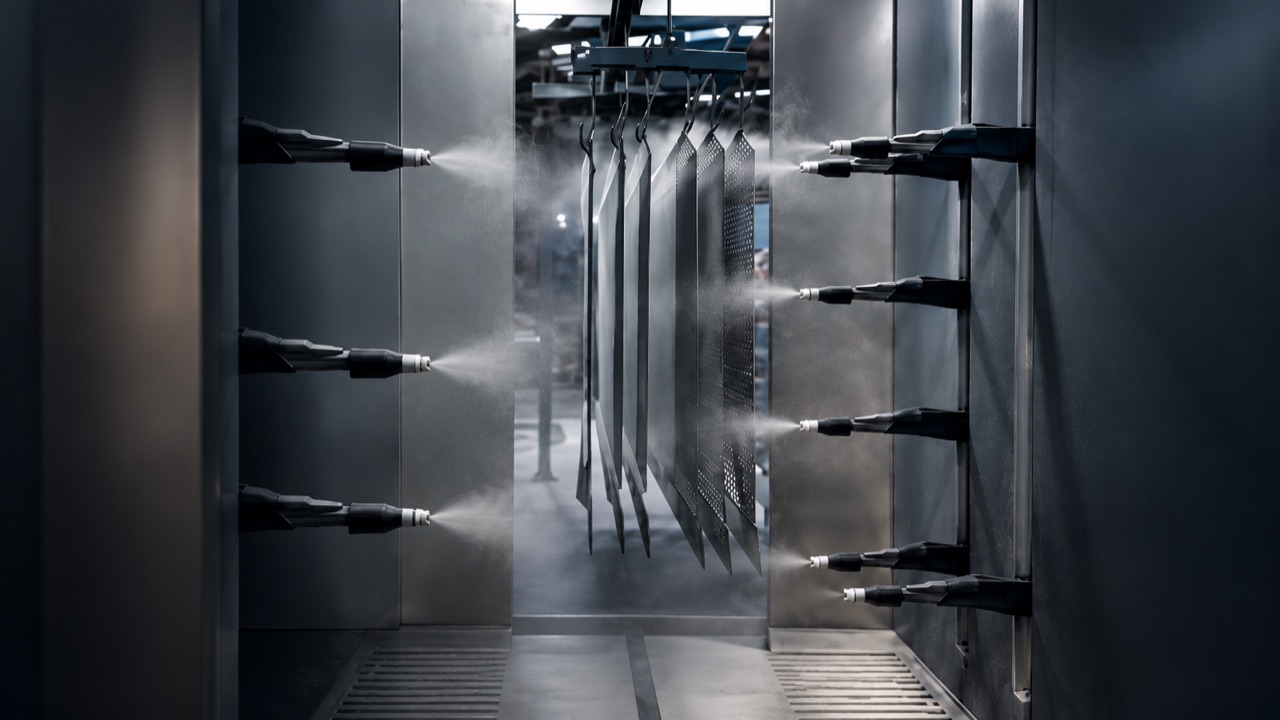
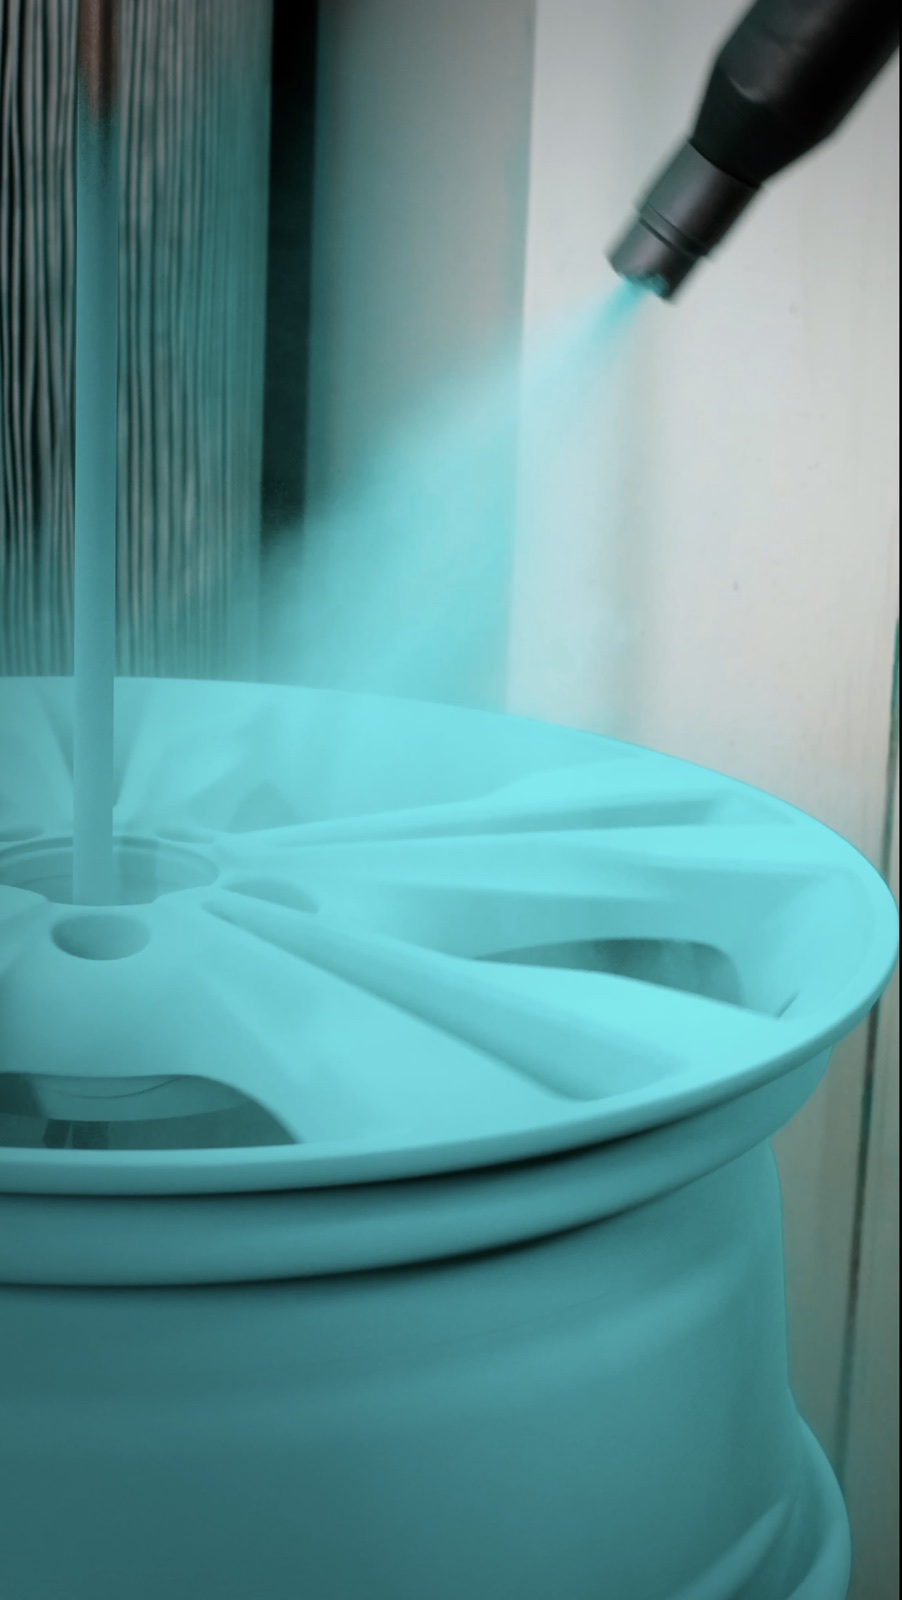
Toz emaye ise kuru fritin elektrostatik olarak uygulanmasıdır. Özel hazırlanmış emaye tozu tabancada yüklenir; topraklanmış parçaya yapışır ve doğrudan pişirilir. Su ve kurutma adımı olmadığı için çevrim daha kısadır, kaplanmayan tozun büyük kısmı geri kazanılarak yeniden kullanılır. Düz ve orta karmaşıklıktaki parçalarda verim ve tekrarlanabilirlik yüksektir; çok derin oyuklar ve iç bükey bölgelerde Faraday kafesi etkisi örtmeyi zorlayabilir.
| Özellik | Toz Emaye | Yaş Emaye |
|---|---|---|
| Taşıyıcı | Kuru toz (susuz) | Su bazlı slip |
| Uygulama | Elektrostatik tabanca | Daldırma / akıtma / püskürtme |
| Kurutma adımı | Yok | Gerekli (100-150 C) |
| Fazla malzeme | Büyük oranda geri kazanılır | Kısmen geri kazanılır |
| Güçlü yön | Verim, hız, temiz çalışma | Karmaşık geometri, iç yüzey örtmesi |
| Zorlanan yer | Derin oyuk / Faraday kafesi | Çevrim süresi, atık su yönetimi |
İki sürecin ve ayrıca toz boyanın nasıl ayrıştığını daha ayrıntılı görmek isterseniz, toz boya, toz emaye ve yaş emaye farkı yazısı konuyu baştan sona ele alıyor.
Hangi Metal, Kaç Derece Pişer
Pişirme sıcaklığını belirleyen ilk şey alt tabakadır. Cam, metalin yumuşama noktasının altında ama fritin akıp bağlandığı sıcaklıkta pişirilmelidir; bu yüzden her metal için ayrı bir frit ve ayrı bir aralık vardır.
- Çelik: yaklaşık 780-850 C, tipik 3-6 dakika. En yaygın emaye alt tabakasıdır; boyler, fırın, pişirme kabı bu grupta.
- Alüminyum: 530-570 C. Alüminyumun ergitime noktası düşük olduğu için özel düşük sıcaklık fritleri kullanılır; mimari panel ve bazı ev aletlerinde görülür.
- Dökmé demir: çeliğe göre genellikle daha uzun süre ve biraz daha düşük ya da benzer sıcaklık aralığıyla pişirilir; kalın kesitli banyo küveti, ızgara ve radyatör gibi parçalarda.
Kaplama çoğunlukla iki katman halinde kurulur: metale tutunmayı sağlayan astar (ground coat) ve üzerine gelen renkli/fonksiyonel son kat (cover coat). Klasik yöntemde her kat ayrı pişirilir. Modern tek-kat tek-pişirim (2C1F, two coat one fire) sistemlerinde ise astar ve son kat yaş olarak üst üste uygulanıp tek pişirimde birlikte olgunlaştırılır; bu bir fırın çevrimini ortadan kaldırarak enerji ve zaman kazandırır.
Dikkat
Buradaki aralıklar yön vericîdir. Gerçek set noktası frite, film kalınlığına ve parça kütlesine göre değişir. Kalın bir dökmé parça ile ince bir sac aynı fırın havasında aynı sıcaklığa farklı sürede ulaşır; belirleyici olan fırın havası değil parça sıcaklığıdır. Kesin değer saha ölçümüyle ve frit TDS'iyle netleşir.
Emaye Çeliği ve Yüzey Hazırlığı
Çeliğe emaye yapmanın en kritik değişkeni çeliğin kendisidir. Emaye kalitesini tayin eden asıl olay, çeliğin hidrojen davranışıdır. Pişirmede açılan gözeneklerden ve çelik içindeki karbonun reaksiyonundan gaz çıkar; bu gaz soğumada hala çelikte çözünmüş haldeki hidrojenle birleşince camda balık pulu (fish scaling), kabarcık ve siyah nokta gibi hatalar doğar.
Çözüm, düşük karbonlu dekarbürize emaye çeliği kullanmaktır. Bu çelikler EN 10209 standardında tanımlanır; yaygın bir sınıf DC04EK'dir. Dekarbürize çelik düşük karbon içerir ve hidrojeni tutmak yerine mikro yapısındaki boşluklarda kontrollü salar; böylece soğumada camın altında basınç birikmez. Yüksek karbonlu sıradan sac ise emaye altında balık pulunu neredeyse davet eder.
Yüzey hazırlığı da kaplama kadar önemlidir:
- Sac çelik: yağ alma, asitleme (pickling) ve gerektiginde nikel yatırımı ile temiz, aktif bir yüzey elde edilir. Yağ, gres ve oksit kalıntısı tutunmayı bozar.
- Dökmé demir: yüzeyindeki dökmé kabuğu ve kum kalıntısı kumlama ile temizlenir; bazı parçalarda gaz çıkışı riskini azaltmak için ön tavlama uygulanır.
Hangi metal olursa olsun temizlik pazarlık konusu değildir. Emaye hatalarının kaynağı ve önlenmesi konusuna daha derin girmek için emaye kaplama hataları yazısına bakabilirsiniz.
Toz Emaye Nerede Kullanılır
Emaye, camın kimyasal ve ısıl direnci gerektiği her yerde tercih edilir. Başlı başlıca uygulama alanları:
- Boyler ve termosifon iç tankları: sıcak su ve değişken kimyada uzun ömürlü korozyon koruması. Bu alanın detayları için boyler iç tank emaye sayfası bir referanstır.
- Fırın kavitesi ve pişirme yüzeyleri: yüksek sıcaklık, yağ ve tekrarlı ısınmaya dayanıklı, kolay temizlenen yüzey.
- Pişirme kapları ve mutfak eşyaları: gıda ile teması uygun, hijyenik, çizilmeye dirençli yüzey.
- Kimya endüstrisi: reaktör iç yüzeyleri, tanklar ve silolar; asit ve alkaliye karşı camsı bariyer.
- Isı eşanjörleri: bazı özel eşanjörlerde korozif ortama dayanıklı emaye yüzeyleri.
Avantajlar ve Sınırlar
Emayenin cazibesi tek bir yüzeyde birden fazla özelliği birleştirmesidir. Cam olmasından gelen güçlü yanları:
- Cam sertliği ve yüksek çizik direnci.
- Asit, alkali ve genel kimyasallara karşı üstün direnc.
- Yüksek sıcaklık ve termal şoka dayanım.
- Gıdaya uygunluk ve hijyen; gözeneksiz yüzey bakteri tutmaz.
- UV ve renk kalıcılığı; organik boyaların aksine solmaz.
Buna karşılık sınır da camın doğasından gelir. Emaye kırılgandır; sert ve noktasal darbede çatlar veya pul atar, esnemez. Alt tabaka eğilirse cam takip edemez ve kalkar. Bu yüzden emaye, darbe yerine kimyasal ve ısıl zorlanmanın beklendiği parçalar için doğru seçimdir. Bir parça sürekli mekanik darbe alıyorsa, organik bir sistem daha uygun olabilir.
Emaye Kaplama Hattının Bileşenleri
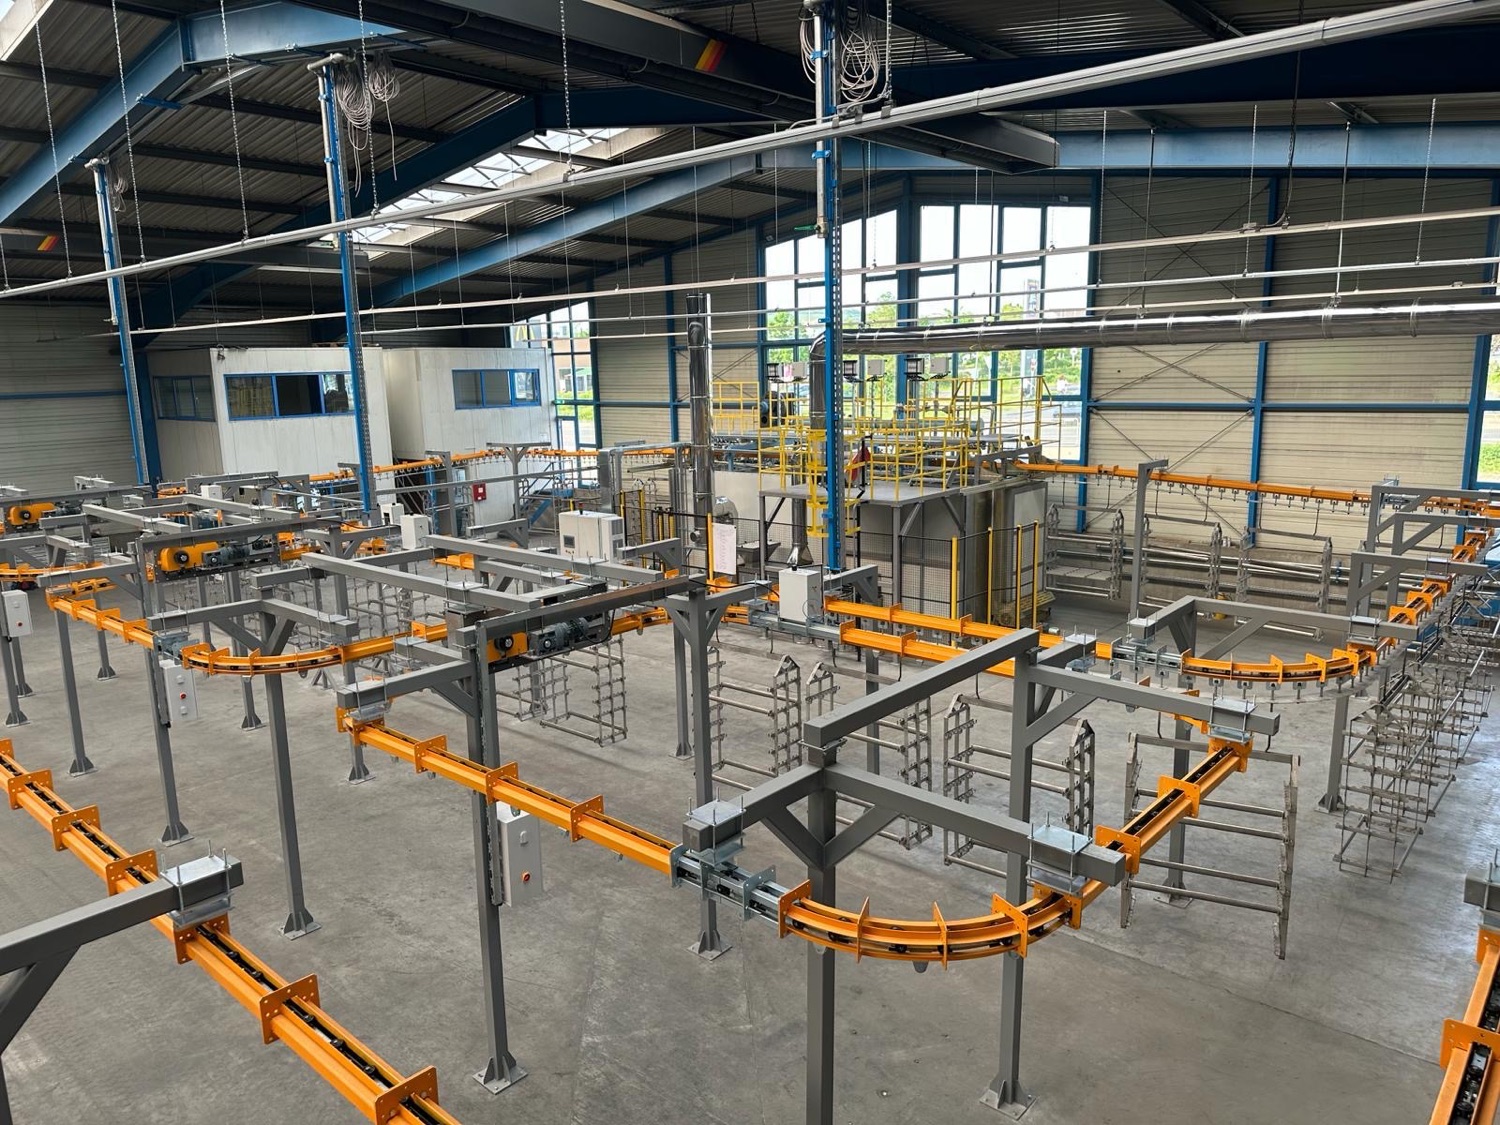
Toz emaye hattı, prensip olarak bir elektrostatik toz uygulama sistemine benzer; farkı, tozun cam frit olması ve çıkışta pişirme fırınının bulunmasıdır. Temel bileşenler:
- Uygulama tabancası: emaye tozunu yükleyip topraklanmış parçaya taşır. Emaye tozu aşındırıcı olduğu için tabanca ve hortum iç yüzeyleri buna göre seçilir.
- Uygulama kabini: aşırı püskürtülen tozu toplayan, operatörü ve ortamı koruyan kapalı hacim.
- Geri kazanım sistemi: kaplanmayan tozu siklon veya kartuş filtreyle toplayıp yeniden devreye alır. Camsı tozda ince oran ve nem kontrolü, geri kazanılan malzemenin kalitesini korumak için önemlidir.
- Pişirme fırını: parçanın frite göre belirlenen sıcaklığa çıkıp camın olgunlaştığı bölüm. Sıcaklık profili ve soğutma hızı son kalitede belirleyicidir.
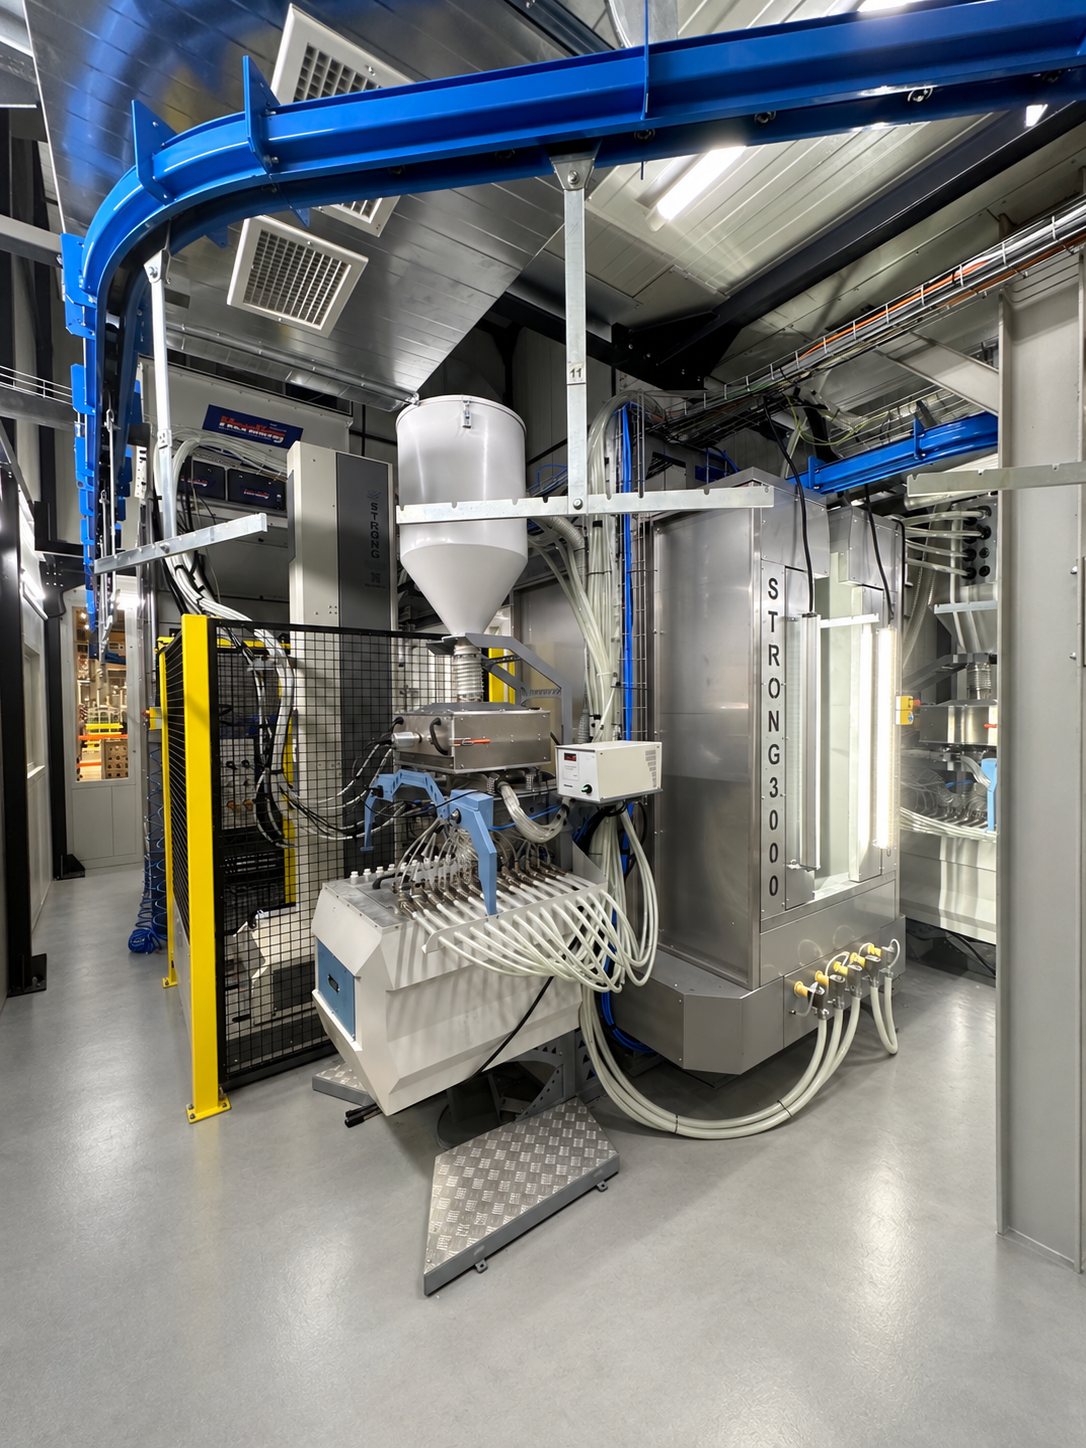
Bu tür uygulamalarda kullanılan akıllı hareketli tabanca sistemlerine STRONG3000 ekipman ailesi örnek verilebilir; teknik kurulum ve seçim için toz emaye kaplama sistemi sayfası süreci bütün olarak bakıyor. Hangi tabanca, kabin ve fırın kombinasyonunun doğru olduğu ise parça geometrisine, günlük üretime ve kullanılan frite göre projelendirilir.
Sıkça Sorulan Sorular
Hayır. Emaye camsı bir kaplamadır; frit halindeki cam metale eritilerek kimyasal bağlanır. Boya gibi organik bir film değil, gerçek bir cam tabakasıdır.
Alt tabakaya göre değişir. Çelik yaklaşık 780-850 C, alüminyum 530-570 C, dökmé demir ise genellikle daha uzun sürede benzer aralıklarda pişirilir. Kesin değer frit TDS'i ve parça sıcaklığıyla belirlenir.
Tam olarak değil ama akrabadır. İkisi de camsı seramik yapılarıdır; emaye (porselen emaye/vitroz emaye) metal üzerine eritilen bir cam kaplamayken porselen kendi başına şekillendirilip pişirilen seramik gövdedir.
Cam olduğu için kırılgandır; sert ve noktasal darbede ya da alt tabaka eğildiğinde çatlamıp pul atabilir. Kimyasal ve ısıl zorlanmaya çok dayanıklı olsa da mekanik darbeye karşı esnemez.