Özetle
- Sabit konumlu ya da tek düzlemde inip çıkan tabancalarda film kalınlığı parçanın çıkıntı ve girintilerinde değişir; fazla yerde 120 µm'yi geçer, dipte 40 µm'nin altına düşer.
- Tabanca mesafesini, açısını ve hızını parça geometrisine göre uyarlayan bir hareket, kalınlık dağılımını daraltır ve köşe/oyuk penetrasyonunu iyileştirir.
- Faraday kafesi etkisi tek başına hareketle çözülmez; kV/µA ayarı, tabanca açısı ve gerekirse tribo tabanca hep birlikte çalışır.
- Hedefli uygulama, aşırı püskürtmeyi ve ince toz birikimini azaltarak geri kazanım kalitesini korur.
Bir konveyör parçayı tabancanın önünden 4 m/dk hızla geçiriyor. Tabanca sabit; parçanın düz yüzeyi 75 µm çıkıyor, ama 30 mm derinliğindeki bir kanalın içi 35 µm'de kalıyor, dışa taşan bir flanşın kenarı 130 µm'ye tırmanıyor. Aynı parça, aynı toz, aynı fırın; yalnızca tabanca ile yüzey arasındaki geometri değiştiği için üç farklı kalınlık. Toz boyada tekdüzeliğin önündeki en sinsi engel budur ve tabancanın nasıl hareket ettiğiyle doğrudan ilgilidir.
Sabit Hareketin Sınırı
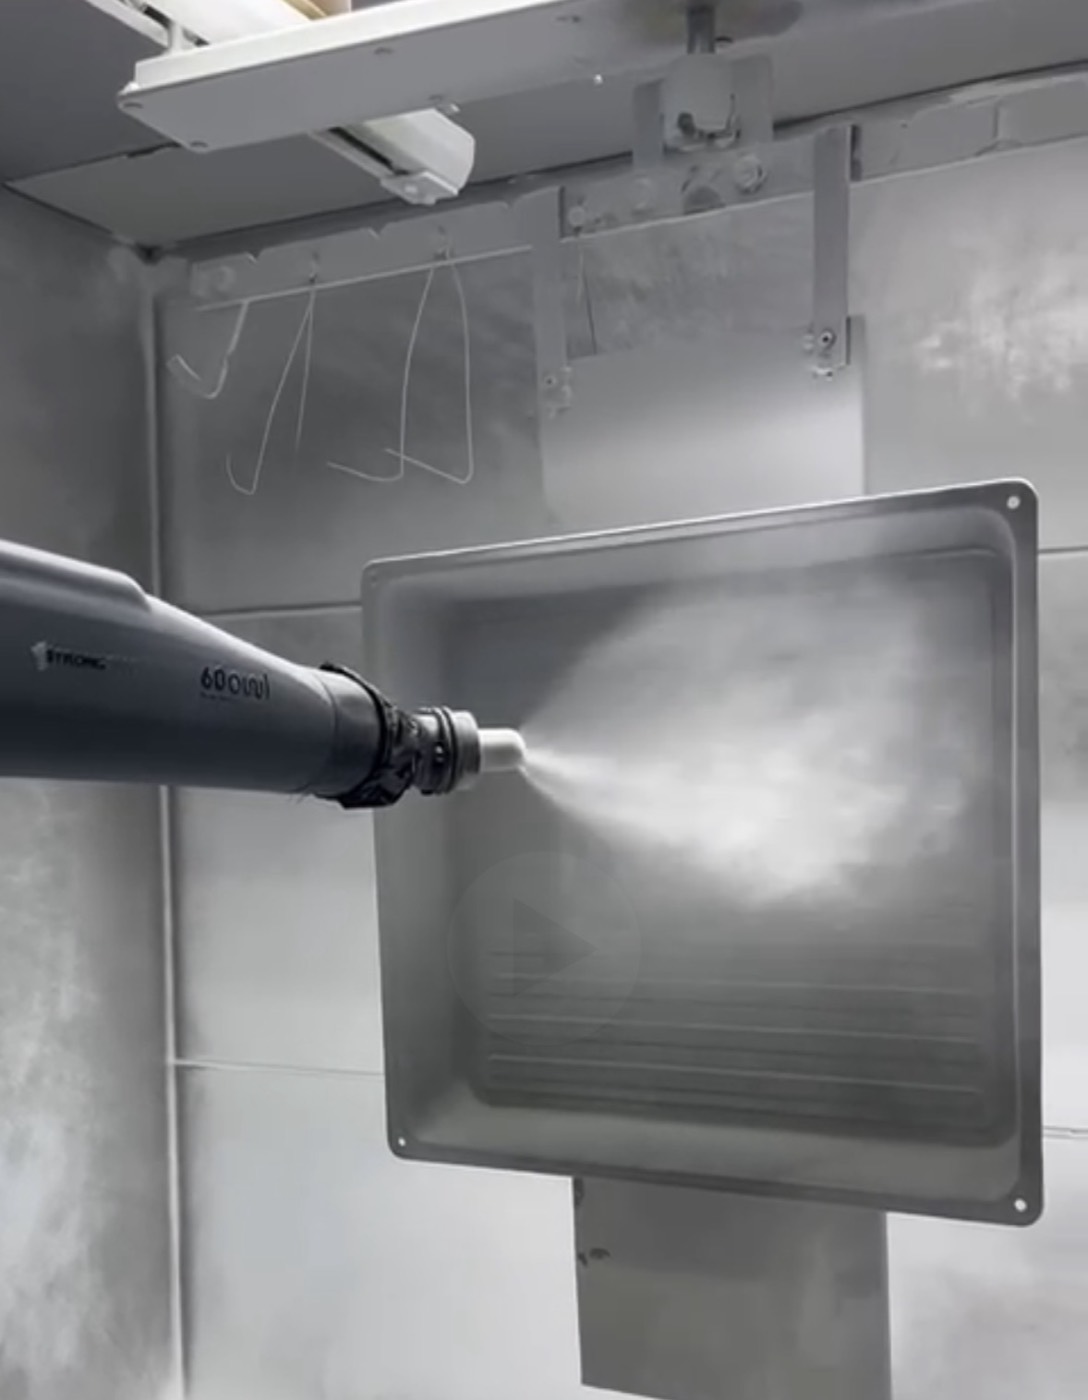
Elektrostatik toz boyada partikülü yüzeye taşıyan iki şey var: havanın taşıdığı toz bulutu ve yüklü partikülü parçaya çeken elektrik alanı. Her ikisi de mesafeye ve açıya duyarlıdır. Tabanca yüzeye dik ve yakınsa alan çizgileri yoğun, toz bulutu derli topludur; kalınlık hızla birikir. Tabanca uzaklaştıkça ya da yüzeye eğik geldikçe alan zayıflar, bulut dağılır, o bölge aç kalır.
Klasik otomatik hatlarda tabanca ya sabittir ya da bir robot üzerinde tek eksende (genelde düşey) inip çıkar. Bu, düz ve tek düzlemli parçalarda iyi çalışır. Sorun, parçanın üçüncü boyutu olduğunda başlar: profilin girinti-çıkıntısı, kutu profilin iç yüzeyi, kaynaklı bir braketin gölgede kalan arkası. Tabanca hep aynı düzlemde gidip geldiği için bu bölgelerle mesafesi ve açısı sürekli değişir, kalınlık da onunla birlikte oynar.
Sonuç iki yönlü bir kayıp. Çıkıntılı bölgeler gereğinden kalın kaplanır; bu hem toz israfıdır hem de film kalınlığı arttıkça portakal kabuğu ve sarkma riskini büyütür. Girintili ve gölgeli bölgeler ise ince kalır; örtme zayıflar, korozyon koruması düşer. Operatör bunu telafi etmek için tüm tabancaları biraz daha açar, o zaman da kalın bölgeler iyice şişer. Sabit hareketin sınırı tam olarak burasıdır: tek bir ayar, farklı geometrilere aynı anda uyamaz.
Uyarlanabilir Hareket
Buradaki fikir basit: tabanca parçaya körü körüne değil, önündeki geometriye göre hareket etsin. Uyarlanabilir hareketli bir tabanca üç değişkeni parça geçerken ayarlar.
- Mesafe: Tabanca-yüzey açıklığı çoğu işte 150–250 mm bandında tutulur. Çıkıntılı bir bölge yaklaşırken tabanca geri çekilerek aşırı birikimi önler; girintili bir bölgede bir miktar sokularak alanı ve bulutu diriltir.
- Açı: Tabanca yüzeye dik geldiğinde alan çizgileri en verimli iner. Eğik bir yüzeyde ya da bir kanalın yan duvarında tabanca açısını çevirmek, tozun gölgede kalan bölgeye yönelmesini sağlar.
- Hız ve zamanlama: Tabancanın hareket hızı ve püskürtme süresi bölgeye göre değişir. Geniş düz alanda hızlı geçilir; dar ve derin bölgede bir an duraklayıp fazladan toz verilir.
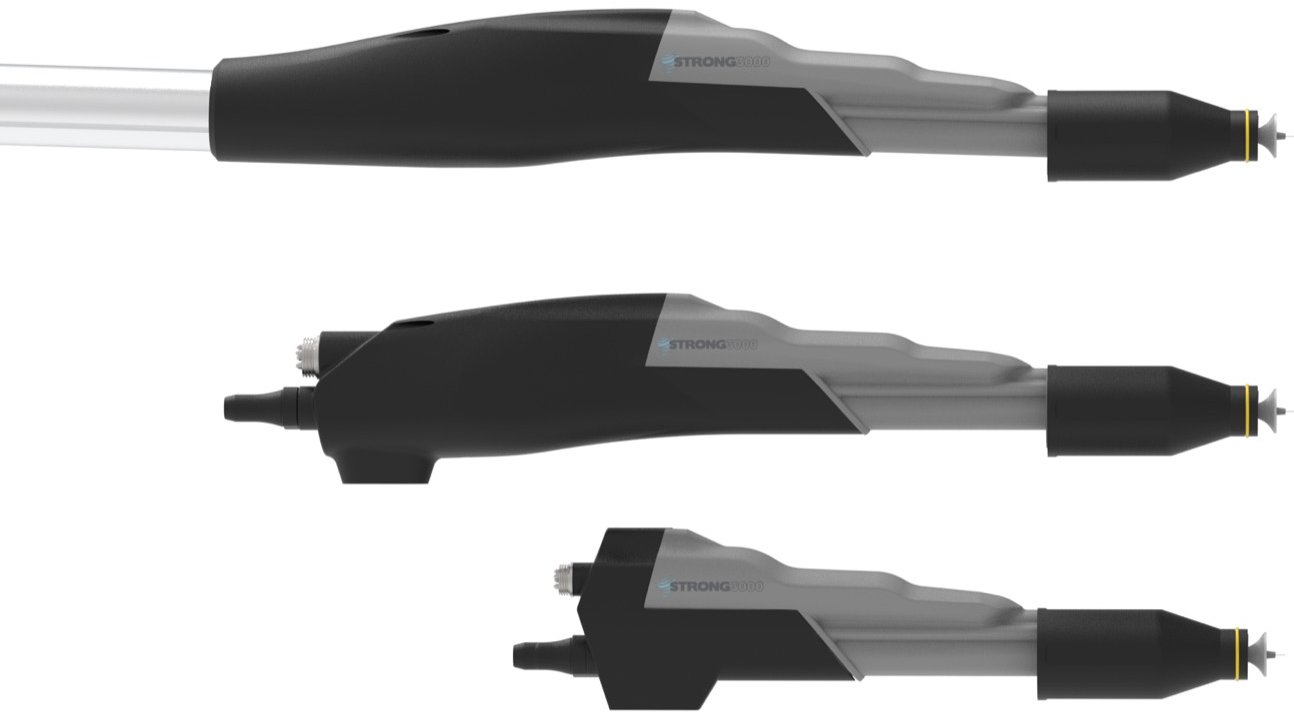
STRONG3000'in OWL Intelligent Motion Gun ekipmanı bu mantıkla çalışır: tek eksende salınım yerine tabancayı parça profiline göre yönlendirir. Kritik olan cihazın adı değil, prensiptir; tabanca ile yüzey arasındaki mesafe ve açı ne kadar sabit tutulabilirse, film o kadar tekdüze çıkar. Bu yaklaşım otomatik ve manuel tabanca arasındaki klasik seçimi de değiştirir: tekrarlanabilirliği otomasyondan, geometriye uyumu ise akıllı hareketten alırsınız.
İpucu
Hareket ayarını körlemesine yapmayın. Parçanın birkaç kritik noktasına (en çıkıntılı yer, en derin girinti, gölgeli arka yüzey) manyetik film kalınlığı ölçerle (DFT) ölçüm alın. Hedef bandı belirleyip (örneğin 60–90 µm) hareket profilini bu ölçümlere göre kalibre edin. Ayarı gözle değil, mikron değeriyle doğrulayın.
Faraday'a Etkisi
Yüklü partiküller iç bükey köşelere, oyuklara ve kafes yapılara girmekte zorlanır. Elektrik alanı bu bölgelerin dış kenarında yoğunlaşır, dibine ulaşamaz; partiküller kenara yapışır, iç yüzey aç kalır. Buna Faraday kafesi etkisi denir ve tek başına hareketle bitmez. Hareketin katkısı, sınırı zorlayan diğer önlemleri daha etkili kılmaktır.
Bir kanalın ya da kutu profilin dibine ulaşmak için tabancanın o bölgeye doğru açı vermesi ve mesafeyi kısaltması gerçek fark yaratır. Ama bunu yaparken elektrostatik ayar da eşlik etmelidir. Faraday'ın kural dışı çözümü çoğu zaman voltajı düşürmektir: kV ve akımı (µA) azaltmak, kenardaki alan yoğunlaşmasını yumuşatır ve partiküllerin köşeyi aşıp içeri girmesine izin verir. Yüksek kV sezgiye aykırı biçimde derin bölgeleri boş bırakır.
Sıralama şöyle işler: önce dip ve oyuk bölgeleri, akıllı hareketle doğru açı ve düşük kV altında kaplanır; sonra düz dış yüzeyler daha yüksek kV ve normal mesafeyle bitirilir. Geometri gerçekten kapalıysa (dar iç hacim, derin kör delik) hiçbir corona ayarı yetmeyebilir; orada serbest iyon üretmeyen tribo tabanca ya da manuel rötuş devreye girer. Akıllı hareket bu araçların yerini almaz, onların erişimini artırır.
Dikkat
Akıllı hareketli bir tabanca Faraday sorununu tek başına çözmez. Tabancayı derin bir oyuğa doğru yaklaştırıp kV'yi sabit yüksek tutarsanız, kenardaki alan yoğunlaşması artar ve oyuğun dibi yine boş kalır; üstelik kenarda geri iyonizasyon kaynaklı pörtük ve krater riski büyür. Hareket, açı ve voltaj birlikte ayarlanmadan sonuç alınmaz.
Verim ve Fire
Tekdüze film yalnızca kalite meselesi değil, doğrudan malzeme ekonomisidir. Çıkıntılı bölgeleri gereksiz kalın kaplamak, o parçaya fazladan toz gömmek demektir. Kalınlığı 60–90 µm hedef bandında tutmak, hem TDS'in öngördüğü performansı verir hem de metrekare başına toz tüketimini düşürür.
Hedefli uygulamanın ikinci kazancı geri kazanım tarafında. Tabanca tozu parçaya isabetli yöneltince havada asılı kalıp kabine kaçan miktar azalır; yani transfer verimi yükselir. Bu, sadece o an tasarruf değil, uzun vadeli bir kalite koruması. Kabine kaçan toz geri kazanılıp yeniden kullanılır, fakat her geri dönüşte içindeki ince toz (<10 µm) oranı bir miktar artar. İnce toz birikimi geri kazanım verimini düşürür ve akışkanlığı bozarak yeni hatalara yol açar. Baştan daha az toz kaçırmak, geri kazanılan tozun kalitesini korumanın en ucuz yoludur. Geri kazanım tarafının ayrıntısı için monosiklon ve filtreli kabin karşılaştırmasına bakabilirsiniz.
Kaba bir çerçeve vermek gerekirse: standart tozla iyi kurulmuş bir hatta transfer verimi ve geri kazanımla toplam kullanım %90'ların üzerine çıkabilir; ince oranı yüksek özel tozlarda bu değer düşer. Kesin rakam toza, parçaya ve hat ayarına göre değişir, saha ölçümüyle netleşir. Buradaki mesaj bir yüzde vaadi değil, yönelim: tabancayı geometriye uyarlamak, hem film kalitesini hem malzeme verimini aynı anda iyileştiren nadir müdahalelerden biridir.
Ne Zaman Değer, Ne Zaman Fazla
Akıllı hareketli tabanca her hat için otomatik bir gereklilik değil. Düz sac, tek düzlemli panel gibi geometrisi basit parçalarda iyi ayarlanmış sabit ya da robotlu bir düzen zaten tekdüze film verir; ek karmaşıklığın getirisi sınırlı kalır. Yatırım asıl şu koşullarda kendini gösterir:
- Geometri değişkense: Profilli, kutu kesitli, çok kademeli ya da kaynaklı braketli parçalarda mesafe ve açı sürekli değiştiği için uyarlanabilir hareket doğrudan kalınlık farkını kapatır.
- Faraday bölgeleri varsa: Elektrik panosu, tel kafes, oyuklu döküm gibi köşe ve iç yüzey barındıran parçalarda hareket, kV ayarı ve gerekirse tribo ile birlikte penetrasyonu artırır.
- Yüksek hacim ve toz maliyeti baskınsa: Metrekare başı toz tüketiminin fark yarattığı seri üretimde, hedefli uygulamanın sağladığı verim kazancı kısa sürede geri döner.
Karar verirken parçayı elinize alın, kritik noktaların kalınlığını ölçün ve mevcut düzende ne kadar saçılma olduğunu görün. Sorun tek düzlemli bir tabancanın çözemediği bir geometriyse, akıllı hareket mantıklıdır. Sorun ön işlemde ya da kürlemedeyse, tabancayı değiştirmek bir şey kazandırmaz; önce kök nedeni doğru yere koymak gerekir. Bu yazının çerçevesi ekipmanı öne çıkarmak değil, hareketin kaplama fiziğine etkisini göstermek; kesin ayarlar her zaman toz teknik veri sayfası ve saha denemesiyle netleşir.
Sıkça Sorulan Sorular
Tabanca ile yüzey arasındaki mesafe ve açıyı parça geometrisine göre uyarlayarak film kalınlığını daha dar bir bantta (örneğin 60–90 µm) tutar. Çıkıntılı bölgelerdeki aşırı birikimi ve girintili bölgelerdeki incelmeyi azaltır; böylece hem kalite hem toz verimi iyileşir.
Tabancayı köşe ve oyuk bölgelerine doğru açıyla ve daha yakın mesafeden yönlendirir. Ancak tek başına yetmez; kV ve akımı düşürmek, gerekirse tribo tabanca ya da manuel rötuşla birlikte çalışması gerekir. Yüksek voltaj sabit tutulursa dip yine boş kalır.
Toz parçaya isabetli yöneltilince kabine kaçan miktar düşer, transfer verimi artar. Daha az toz kaçması geri kazanılan tozdaki ince toz (<10 µm) birikimini de yavaşlatır ve geri kazanım kalitesini korur. Kesin oran toza, parçaya ve hat ayarına göre saha ölçümüyle netleşir.