Özetle
- Bir toz boya hattı beş temel istasyondan oluşur: askılama, ön işlem tüneli, kurutma, uygulama kabini ve kürleme fırını.
- Hat hızını fırın değil, çoğu zaman ön işlem tünelinin durulama sayısı ve kurutma süresi belirler.
- Parça HEDEF sıcaklığa (PMT) ulaştıktan sonra poliesterde 180 °C'de 20-25 dk, 200 °C'de 10-15 dk kürleme sayılır; kesin değer boyanın TDS'inde.
- Kapasiteyi konveyör hızı, askı yoğunluğu ve fırın uzunluğu birlikte kısıtlar; en yavaş istasyon hattın tamamını yavaşlatır.
Yeni bir hat kurarken en sık yapılan hata, işe fırından ya da tabancadan başlamaktır. Oysa bir parçanın yüzeyinde kaplamanın kaç yıl duracağını belirleyen adım, henüz boya kabinine girmeden önce, ön işlem tünelinde tamamlanır. Bir toz boya hattını istasyon istasyon ele alalım ve her birinde neyin sizi yavaşlattığına, neyin hata ürettiğine bakalım.
Hat Genel Akışı
Standart bir hattın akışı şudur: askılama → ön işlem → kurutma → toz uygulama → kürleme → soğutma → sökme. Parçalar bir askılı konveyöre asılır ve bu sırayla istasyonlardan geçer. Sürekli (monoray) konveyörde parçalar sabit hızla ilerler; power&free sistemde durak ve biriktirme yapılabildiği için ön işlem ve fırın arasındaki hız farkları yönetilebilir.
Kritik nokta şu: hattın çıktısı en yavaş istasyonun hızıyla sınırlıdır. Genelde bu istasyon, çok kademeli bir ön işlem tüneli ya da yeterince uzun olmayan bir kürleme fırınıdır. Bu yüzden hattı bir bütün olarak boyutlandırmak, tek tek ekipman seçmekten daha önemlidir.
Yerleşim planı da erken kararların başında gelir. Konveyör güzergâhı U ya da O şeklinde kapatılırsa yükleme ve boşaltma aynı bölgede toplanır, personel az yer değiştirir. Isı üreten fırınlar ile toz uygulama kabini arasında hava akışı ayrımı bırakmak, sıcak havanın kabine toz taşımasını ve leke oluşumunu engeller.
| İstasyon | İşlevi | Tipik parametre |
|---|---|---|
| Askılama | Parça asma, topraklama, temas | Direnç < 1 MΩ hedef |
| Ön işlem tüneli | Yağ alma + dönüşüm kaplaması + durulama | Yağ alma 45-60 °C, 3-7 kademe |
| Kurutma fırını | Yüzey suyunu uçurma | 120-160 °C, 8-15 dk |
| Uygulama kabini | Elektrostatik toz uygulama + geri kazanım | 60-100 kV corona |
| Kürleme fırını | Erime + çapraz bağ (PMT) | 160-200 °C, 10-25 dk PMT |
Askılama
Askılama sessizce çalışan ama transfer verimini doğrudan belirleyen istasyondur. Toz partikülü topraklanmış metale çekilir; parça ile askı arasında, askı ile konveyör arasında temiz metal-metal teması yoksa yük boşalamaz ve boya tutunmaz. Pratikte hedef, parçadan konveyöre kadar toplam direncin 1 MΩ altında kalmasıdır.
En yaygın sorun, önceki turdan askıya biriken kürlenmiş boyadır. Bu boya bir yalıtkandır; birkaç çevrim sonra temas noktası izole olur ve o askıdaki parçalarda düşük kalınlık, hatta boyasız bölgeler görülür. Bu yüzden askılar periyodik olarak yakma (burn-off) fırınında veya kimyasal soyma ile temizlenir. Askı yoğunluğu da önemlidir: parçaları çok sık asmak gölgeleme ve Faraday sorunlarını artırır, çok seyrek asmak ise kapasiteyi düşürür.
Dikkat
Konveyör rayı ve askı temas noktaları toz bulaşmasından etkilenir. Askı temizliği bir bakım kalemi değil, kalite kalemidir; ihmal edildiğinde belirti parçada, kök neden askıda olur ve teşhis zorlaşır.
Ön İşlem Tüneli
Kaplamanın gerçek ömrü burada belirlenir. Klasik bir tünel şu kademelerden geçer: yağ alma, birinci durulama, dönüşüm kaplaması (demir/çinko fosfat ya da nano-seramik), ikinci durulama ve son olarak demineralize su durulaması. Kademe sayısı 3 ile 7 arasında değişir; ne kadar çok durulama, o kadar temiz yüzey, ama o kadar uzun tünel ve düşük hat hızı.
Yağ alma banyosu tipik olarak 45-60 °C'de çalışır. Yüzeyde kalan yağ, silikon ya da kötü durulamadan gelen tuz kalıntısı, ilerideki kabinde krater ve yapışma kaybı olarak karşınıza çıkar. Nano-seramik dönüşüm kaplaması, geleneksel fosfata göre daha düşük sıcaklıkta çalışır ve daha az atık çamuru üretir; mimari işlerde krom-6'nın terk edilmesiyle kromatsız sistemler yaygınlaştı. Tünel tasarımının ayrıntısı için ön işlem: fosfat ve nano-seramik yazısındaki kademe şemasına bakmakta yarar var.
Ön işlemden çıkan ıslak parça doğrudan boyaya giremez; yüzeydeki su bir kurutma fırınında uçurulur. Kurutma tipik olarak 120-160 °C'de yapılır ve parçanın kütlesine göre 8-15 dk sürer. Kalın döküm parçalar bu sürede tam kurumazsa, kabinde nem kaynaklı iğne deliği ve tutunma sorunları başlar.
Uygulama Kabini
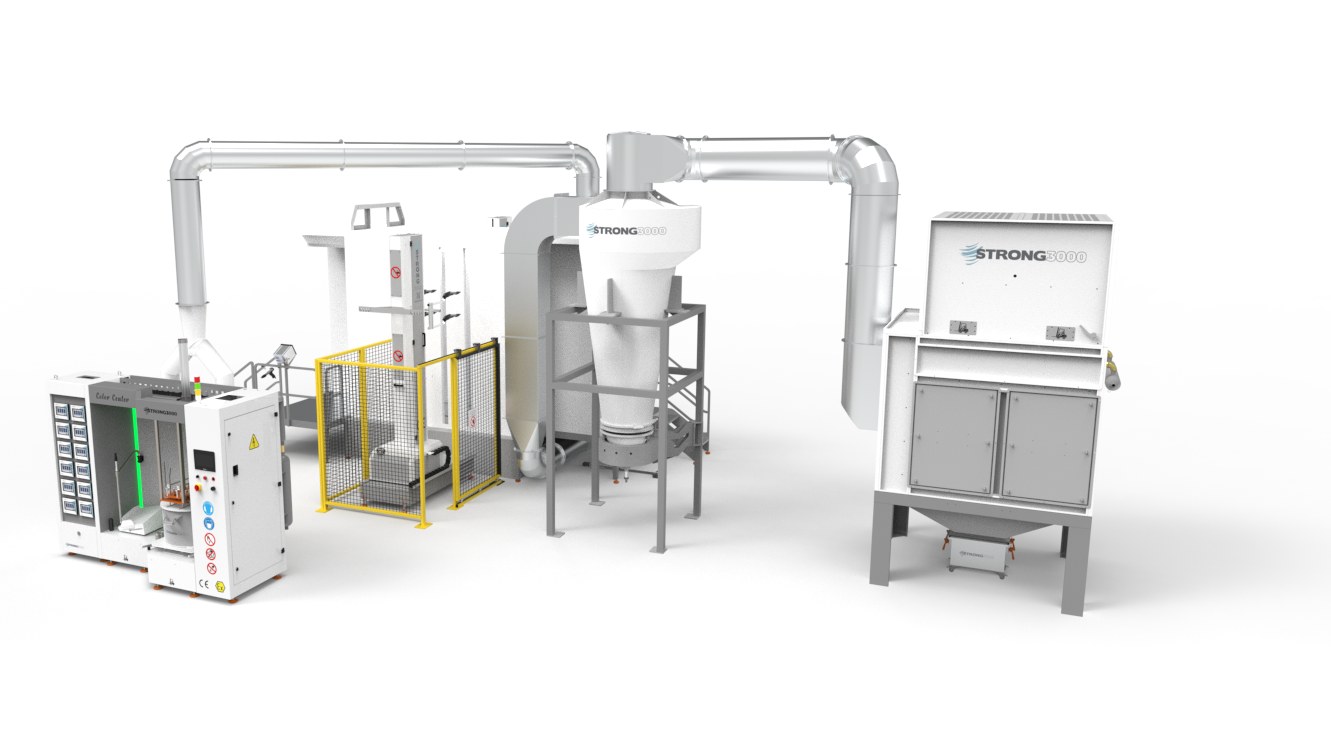
Toz, elektrostatik olarak yüklenip topraklı parçaya püskürtülür. Corona tabancalar 60-100 kV aralığında serbest iyonla yükler; tribo tabancalar sürtünmeyle, iyonsuz yükler. Kabin seçimi kaç renk çalışacağınıza bağlıdır: günde bir-iki renkte kartuş/filtreli kabin, günde üç ve üzeri renkte hızlı temizlenen PVC kabin ve monosiklonlu geri kazanım öne çıkar. Doğru kabin tipini kabin seçim rehberi üzerinden parça ebadı ve renk sayısına göre daraltabilirsiniz.
Uygulama üç düzeyde kurgulanır:
- Manuel: Düşük hacim, sık renk değişimi, karmaşık ve tekil parçalar için esnek ama tekrarlanabilirliği operatöre bağlı.
- Otomatik (robot): Düşey eksende gidip gelen sabit tabancalar; düz ve profil parçalarda yüksek tekrarlanabilirlik sağlar.
- Robotik / akıllı hareket: Değişken geometri ve derin oyuklarda tabanca açısını ve mesafesini ayarlayarak Faraday etkisini azaltır.
Gerçek hatların çoğu karma çalışır: otomatik tabancalar yüzeyin gövdesini kaplar, bir operatör köşe ve oyukları elle rötuşlar. Geri kazanım verimi standart tozda %95'e kadar çıkar; 10 µm altı ince oranı yüksek tozlarda ~%85'e iner. Geri kazanılan toz, taze tozla belirli bir oranda (tipik %20-30) karıştırılarak kullanılır, aksi halde ince toz birikimi film kalitesini düşürür.
İpucu
Kabini renk değişim senaryonuza göre seçin, sadece bugünkü hacme göre değil. Bir yıl sonra günde üç renge çıkacaksanız, filtreli kabinle başlamak sizi her renk değişiminde 30-45 dk temizlik kaybına mahkûm eder.
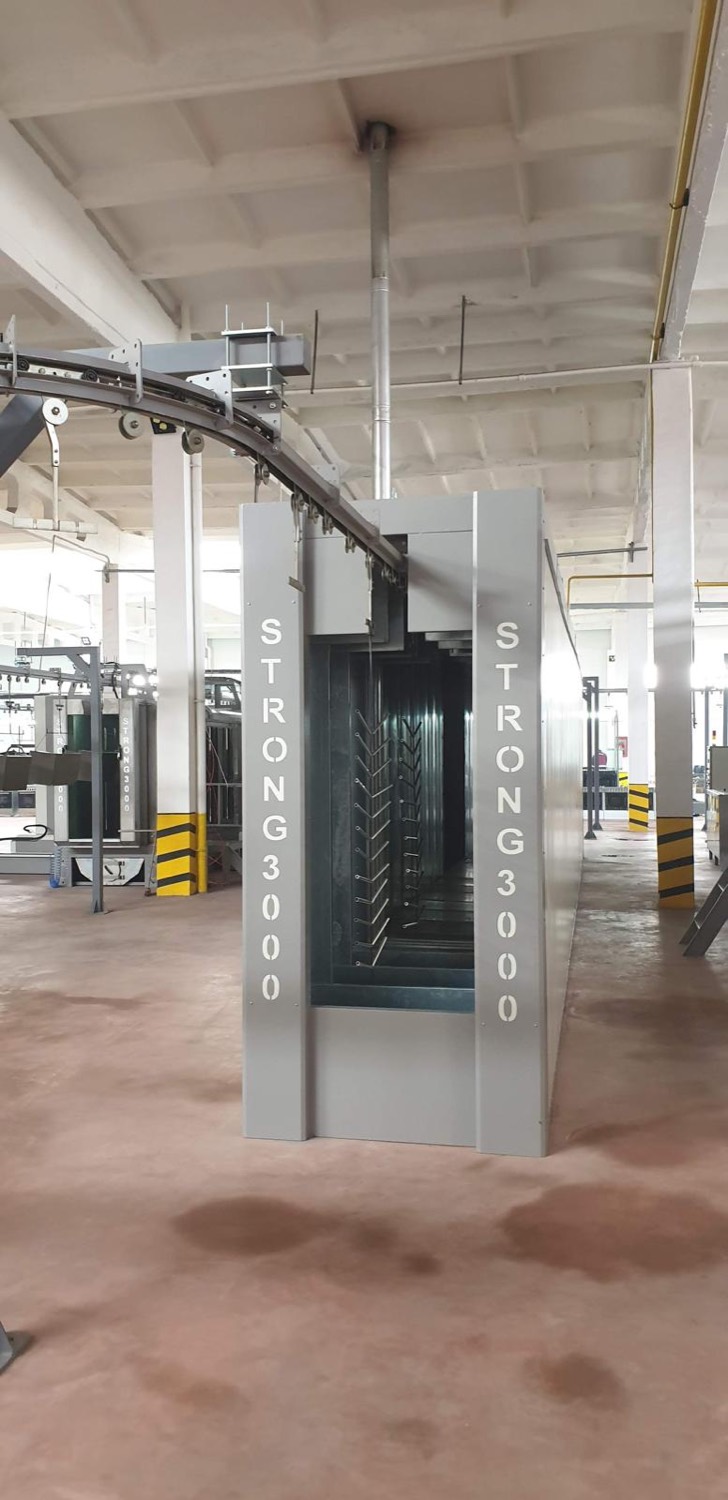
Kürleme Fırını
Toz boya, ısıyla önce erir sonra kimyasal olarak çapraz bağ yapar. Burada esas olan fırın havası sıcaklığı değil, parçanın ulaştığı metal sıcaklığıdır (PMT — Peak Metal Temperature). Süre, parça hedef sıcaklığa ulaştıktan sonra sayılır. Poliesterde 180 °C'de yaklaşık 20-25 dk, 200 °C'de 10-15 dk tipik değerlerdir; epoksi 150-180 °C, hibrit 160-190 °C aralığında kürlenir. Kesin reçete her zaman boyanın teknik veri sayfasında yazar.
Fırın tipi iki ana koldan gider: konveksiyonlu (sıcak hava sirkülasyonu) fırınlar genel amaçlıdır; kızılötesi (IR) fırınlar ince sacda çok hızlı ısıtma sağlar ama gölgelemeli geometrilerde ısıyı eşit dağıtamaz. Uygulamada ikisi birleştirilir: girişte IR ile hızlı yüzey ısıtma, ardından konveksiyonla eşitleme.
Parça kütlesi fırın uzunluğunu belirler. İnce sac dakikalar içinde PMT'ye ulaşırken, kalın döküm ya da yığın halde asılı parçalar aynı sıcaklığa geç gelir. Bu farkı görmezden gelerek fırını yalnızca hava sıcaklığına göre ayarlarsanız, ince parçalar aşırı pişip kırılganlaşır, kalın parçalar az pişip yapışma kaybeder. Farklı kütledeki parçaları aynı fırın profilinde çalıştırmak, en sık görülen gizli kalite sorunudur.
Fırın profilini doğrulamanın yolu tahmin değil, ölçümdür. Isıya dayanıklı bir data logger parçaya bağlanıp fırınla birlikte gönderilir; çıkışta parçanın gerçekten kaç dakika hangi sıcaklıkta kaldığı grafik olarak okunur. Bu ölçüm, farklı bölgelerdeki brülör dengesizliklerini ve giriş-çıkış perdelerindeki ısı kaçağını da ortaya çıkarır. Yeni bir hatta ilk devreye almada bu profili her tipik parça için bir kez çıkarmak, sonraki aylardaki reklamasyonların çoğunu baştan önler.
Kapasite Planlama
Kapasite tek bir sayı değil, üç kısıtın kesişimidir: konveyör hızı, askı başına parça sayısı ve fırının o hızda parçayı PMT'ye getirebilme yeteneği. Örneğin fırın uzunluğu 20 m ve gereken kürleme süresi 20 dk ise, konveyör hızı en fazla 1 m/dk olabilir. Bu hız aynı zamanda ön işlem tünelinden ve kurutmadan geçiş süresini de belirler; tünel bu hızda yeterli durulama yapamıyorsa hızı düşürmek zorunda kalırsınız.
Pratik bir hesap için şu üç değeri netleştirin: hedef günlük parça adedi, parça başına askı alanı ve en yavaş istasyonun çevrim süresi. Bu üçü, gereken konveyör hızını ve dolayısıyla fırın ile tünel uzunluğunu doğrudan verir. Anahtar teslim bir kurulumda bu boyutlandırmanın nasıl bütünsel yapıldığını anahtar teslim toz boya hattı örneği üzerinden incelemek, istasyonları ayrı ayrı seçmeye göre daha sağlıklı sonuç verir.
Son bir uyarı: hattı bugünkü hacme tam oturtmayın. Ön işlem kademesi eklemek, fırını uzatmak ya da ikinci kabin sırası koymak sonradan çok maliyetlidir. Konveyör güzergâhında ve bina yerleşiminde %20-30 büyüme payı bırakmak, birkaç yıl sonra tüm hattı yeniden kurmaktan ucuzdur.
Sıkça Sorulan Sorular
Askılama, ön işlem tüneli (yağ alma + dönüşüm kaplaması + durulama), kurutma fırını, elektrostatik uygulama kabini ve kürleme fırını temel istasyonlardır. Bunlar bir askılı konveyörle birbirine bağlanır.
Düşük hacim ve sık renk değişiminde manuel esneklik sağlar; yüksek ve tekrarlanabilir üretimde otomatik robot ya da robot tercih edilir. Gerçek hatların çoğu otomatik uygulama artı manuel rötuş şeklinde karma çalışır.
Kapasite konveyör hızı, askı başına parça sayısı ve en yavaş istasyonun çevrim süresinin kesişimidir. Kürleme süresi ile fırın uzunluğu maksimum konveyör hızını belirler; bu hız aynı zamanda ön işlem tünelinden geçişi de kısıtlar.