Özetle
- Mühimmat gövdesinde kaplamanın görevi, uzun depolama süresince korozyona karşı korumak ve mühimmatın renk ve işaretlerle tanınmasını sağlamaktır.
- İnce ve kontrollü film, düşük sıcaklıkta kürlenme ve şartnamelerde tanımlı astar ve son kat sistemleri nedeniyle bu işte yaş boya kullanılır.
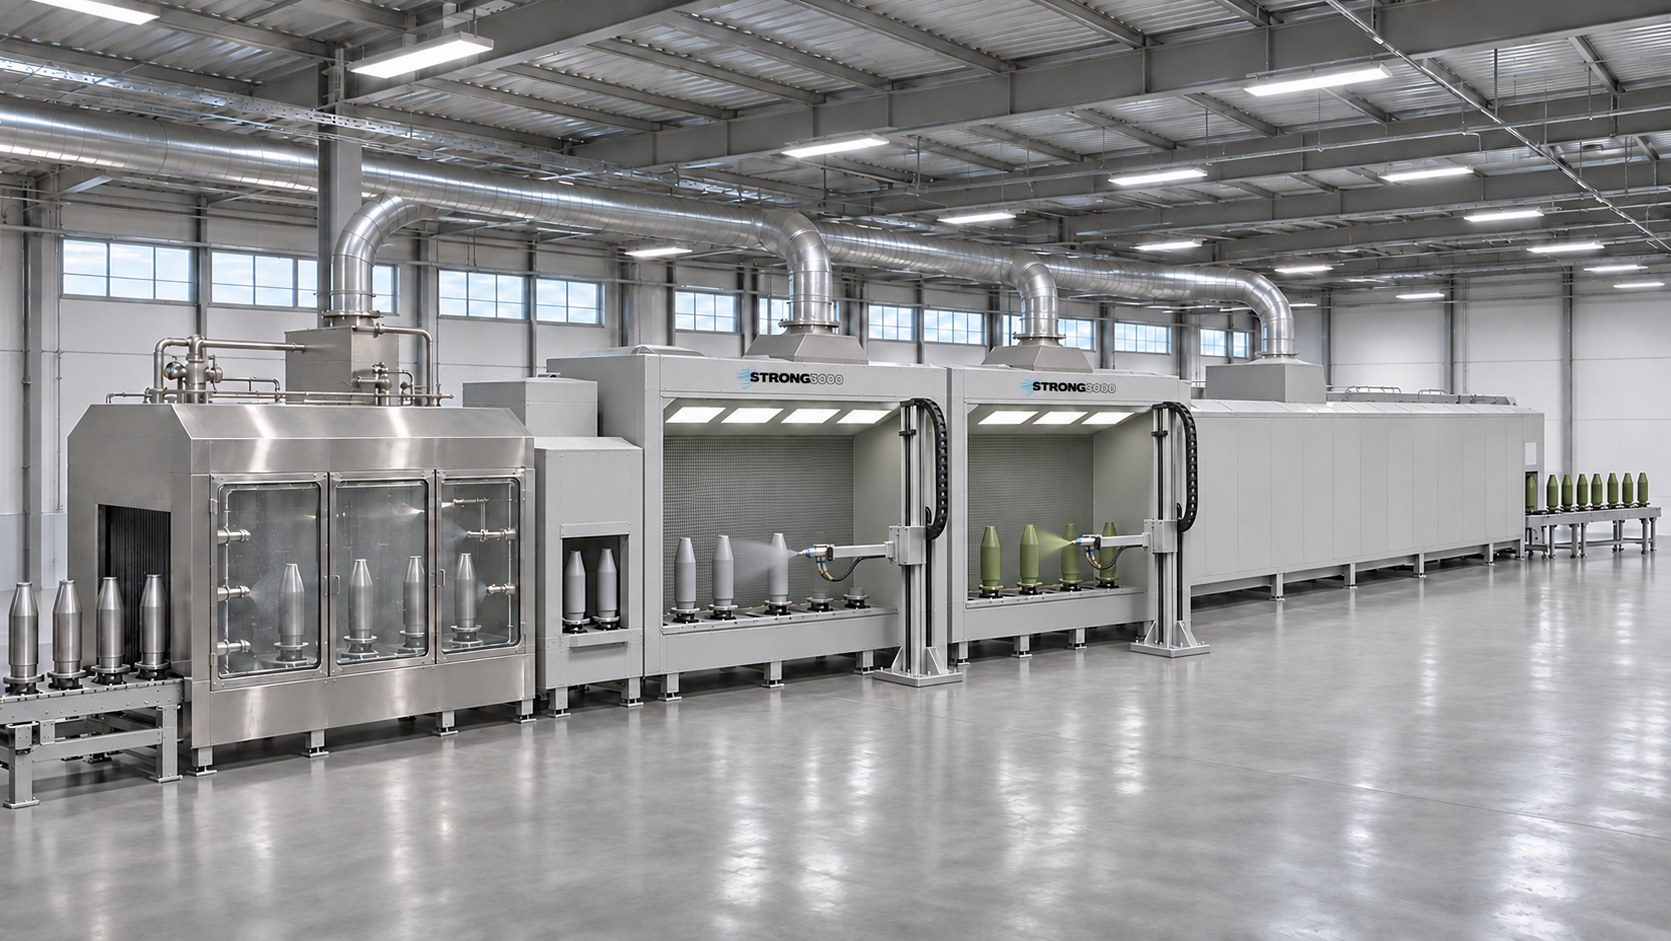
- Hat; yüzey hazırlama, maskeleme, astar, son kat, kürleme, işaretleme ve kontrol istasyonlarından oluşur.
- Eşit film için gövde kendi ekseninde döndürülür, tabanca boy yönünde hareket eder.
Bir mühimmat gövdesi üretildikten sonra çoğu zaman yıllarca depoda bekler; farklı iklimlerde taşınır, istiflenir, elden geçer. Bu süre boyunca yüzeyi koruyan tek şey kaplamadır. Bu yüzden boyama, üretimin son adımı gibi görünse de hattın en dikkatli planlanan bölümlerinden biridir. Bu yazı yalnızca boyama sürecini ve tesis yapısını anlatır.
Mühimmat Gövdesi Neden Boyanır
Gövde boyasından beklenen üç şey vardır:
- Korozyon koruması: Çelik gövde, nemli ve değişken depo koşullarında uzun süre paslanmadan kalmalıdır. Koruma yalnızca boyadan değil, altındaki yüzey hazırlığından ve astardan gelir.
- Tanımlama: Gövde rengi ve üzerindeki işaretler, mühimmatın türünü ve parti bilgisini gösterir. Renk tonu ve yazı okunaklılığı bu nedenle kalite ölçütüdür.
- Ölçü uyumu: Kaplama, gövdenin ölçü toleranslarını bozmayacak kadar ince ve eşit olmalıdır. Fazla kalınlık da eksik kalınlık kadar hata sayılır.
Neden Yaş Boya
Mühimmat gövdelerinde yaş boyanın tercih edilmesinin nedenleri süreçle ilgilidir:
- İnce ve kontrollü film: Yaş boya ile ince bir katı eşit biçimde uygulamak kolaydır; bu, dar ölçü toleranslarıyla uyumludur.
- Düşük sıcaklıkta kürlenme: Yaş boya sistemleri oda sıcaklığında ya da düşük fırın sıcaklıklarında kürlenir. Parça yüksek sıcaklığa çıkarılmadan kaplanır.
- Tanımlı boya sistemleri: Bu alanda kullanılan astar ve son kat sistemleri ilgili şartnamelerde tanımlıdır. Hat, o boya sisteminin teknik veri sayfasındaki koşullara göre tasarlanır.
Yaş boyanın genel özelliklerini yaş boya nedir yazısında ayrıntılı olarak ele aldık.
İpucu
Hat tasarımına başlamadan önce kullanılacak boya sistemi netleşmelidir. Karışım oranı, ara bekleme süresi ve kürleme koşulu; kabin sayısını, hat uzunluğunu ve fırın boyunu doğrudan belirler.
Hattın Aşamaları
Kurduğumuz hatlarda akış aşağıdaki istasyonlardan oluşur. İstasyonların sayısı ve sırası kapasiteye ve boya sistemine göre değişir.
| Aşama | Ne yapılır | Dikkat edilen nokta |
|---|---|---|
| Yükleme | Gövdeler taşıyıcılara yerleştirilir | Parça ağırlığına uygun yükleme yardımı ve ergonomi |
| Yüzey hazırlama | Yağ alma, ardından fosfatlama ya da kumlama | Boyanın tutunacağı temiz ve uygun yüzey |
| Kurutma | Yüzeydeki su tamamen uzaklaştırılır | Kör noktalarda su kalmaması |
| Maskeleme | Boyanmayacak bölgeler kapatılır | Maskenin tam oturması ve tekrar kullanılabilir olması |
| Astar | Dönen gövdeye astar katı uygulanır | Eşit film ve ara bekleme süresi |
| Son kat | Renk veren son kat uygulanır | Renk tonu ve yüzey görünümü |
| Kürleme ve soğutma | Boya fırında ya da kontrollü ortamda kürlenir | Boya üreticisinin verdiği süre ve sıcaklık |
| İşaretleme | Yazı ve işaretler basılır | Okunaklılık ve konum doğruluğu |
| Kontrol ve boşaltma | Kalınlık ve görünüm kontrol edilir, maskeler çıkarılır | Kayıt ve izlenebilirlik |
Yüzey Hazırlama
Kaplamanın ömrünü belirleyen adım burasıdır. Talaşlı imalattan gelen yağ ve kesme sıvısı kalıntıları önce yıkanarak alınır. Ardından boya sisteminin gerektirdiği yüzey elde edilir: püskürtmeli ön işlem tüneliyle fosfatlama ya da kumlama ile pürüzlendirme. Hangi yöntemin kullanılacağını boya sistemi ve şartname belirler.
Maskeleme
Gövdede boyanmaması gereken bölgeler vardır: sevk çemberi, dişler ve oturma yüzeyleri bunların başında gelir. Bu bölgeler boyamadan önce kapak ve bilezik tipi maskelerle kapatılır. Seri üretimde maskenin hızlı takılıp çıkarılması ve üzerinde biriken boyanın düzenli temizlenmesi hat veriminde belirleyicidir.
Astar ve Son Kat
Astar korozyon korumasının temelidir, son kat ise rengi ve dış etkilere karşı dayanımı verir. İki kat ayrı kabinlerde uygulanır; aralarında boya sisteminin gerektirdiği ara bekleme bölgesi bulunur. Uygulama yaş boya kabini içinde yapılır.
İşaretleme
Kürlenen gövdenin üzerine tanımlayıcı yazı ve işaretler basılır. Bu istasyon hattın sonunda yer alır ve baskının doğru konumda olması için gövde yine döndürülerek konumlanır.
Otomasyon ve Parça Hareketi
Silindirik bir gövdede eşit film elde etmenin yolu, parçayı kendi ekseninde sabit devirle döndürmek ve tabancayı boy yönünde hareket ettirmektir. Kurduğumuz hatlarda gövdeler, kabin içinde dönme hareketi alan taşıyıcılarla ilerler.
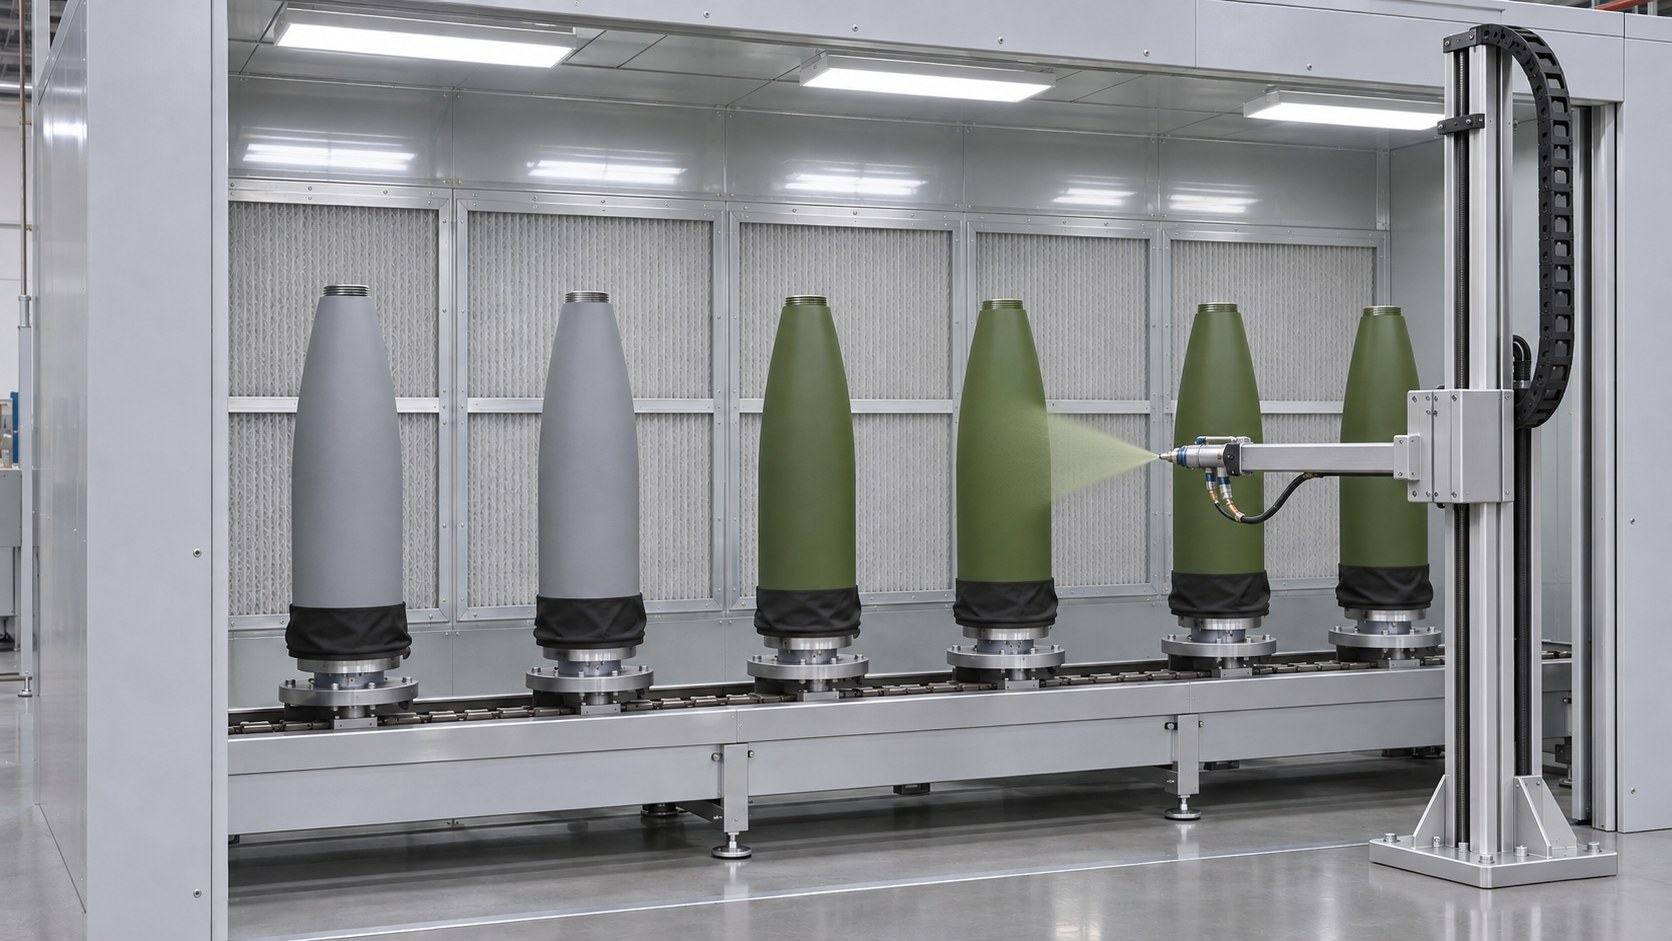
- Sabit otomatik tabancalar: Tek tip ve yüksek adetli üretimde, gövde boyunca dizilen sabit tabancalar yeterli olur.
- Hareketli eksen: Tabanca gövde boyunca aşağı yukarı hareket eder; farklı boylara reçeteyle uyum sağlar.
- Robot: Gövde ucu ve taban gibi şekilli bölgelerde tabanca açısını değiştirmek gerektiğinde tercih edilir.
Devir hızı, tabanca hızı ve boya debisi her gövde tipi için reçete olarak kaydedilir. Operatör tip değiştirdiğinde ayarlar panelden çağrılır.
Kabin, Havalandırma ve Güvenlik
Yaş boya uygulamasında kabinin iki görevi vardır: parçaya gitmeyen boya sisini tutmak ve çözücü buharını ortamdan uzaklaştırmak.
- Boya sisinin tutulması: Kuru filtreli ya da su perdeli kabin kullanılır. Seçim; boya tüketimine, vardiya düzenine ve atık yönetimine göre yapılır.
- Hava dengesi: Kabinden emilen hava kadar temiz ve filtrelenmiş taze hava verilir. Bu denge hem yüzey kalitesini hem de çalışma ortamını etkiler.
- Patlamaya karşı koruma: Çözücü buharının bulunduğu bölgelerde elektrik ekipmanı, aydınlatma ve motorlar bu ortama uygun seçilir; parçalar ve ekipman topraklanır.
- Boya hazırlama odası: Boya karıştırma ve besleme ekipmanı ayrı, havalandırılan bir odada tutulur.
Dikkat
Çözücü bazlı boyalarda buhar hem parlayıcıdır hem de sağlığa zararlıdır. Havalandırma, ekipman seçimi ve kişisel koruyucu donanım gereklilikleri boyanın güvenlik bilgi formuna ve yürürlükteki mevzuata göre belirlenir.
Kalite Kontrol
Bu alanda kalite kontrol, üretimin ayrılmaz bir parçasıdır ve her parti için kayıt tutulur.
- Kuru film kalınlığı: Kürleme sonrası gövdenin belirli noktalarından ölçülür. Ölçüm yöntemi için film kalınlığı ölçümü yazısına bakabilirsiniz; ölçüm cihazı ve yöntemi yaş boya için de aynıdır.
- Yapışma: Boyanın yüzeye tutunması numune parçalarda test edilir.
- Korozyon dayanımı: Boya sisteminin dayanımı tuz püskürtme testi ile doğrulanır.
- Görünüm ve renk: Akma, sarkma, toz ve renk tonu gözle ve referans numuneyle karşılaştırılarak kontrol edilir.
- İzlenebilirlik: Hat parametreleri (reçete, sıcaklık, süre) parti numarasıyla birlikte kaydedilir.
Tesis Planlarken Sorulacak Sorular
Bir mühimmat boyama tesisi için teklif ve yerleşim çalışması şu bilgilerle başlar:
- Parça ailesi: En küçük ve en büyük gövde çapı, boyu ve ağırlığı.
- Kapasite: Saatlik ya da vardiyalık adet ve çalışma düzeni.
- Boya sistemi: Astar ve son kat türü, kat sayısı, kürleme koşulu.
- Yüzey hazırlama: Fosfatlama mı, kumlama mı; parça hatta hangi durumda geliyor.
- Alan ve altyapı: Kullanılabilir alan, tavan yüksekliği, enerji kaynağı ve basınçlı hava.
- Otomasyon düzeyi: Yükleme, maskeleme ve işaretlemenin elle mi otomatik mi yapılacağı.
Bu bilgiler netleştiğinde hat tipi, istasyon sayısı ve yerleşim planı çıkarılır.
Sıkça Sorulan Sorular
Evet. Taşıyıcılar ve tabanca konumları çap ve boya göre reçeteyle değiştirilir. Kurduğumuz hatlarda çap geçişi, operatör panelinden reçete seçilerek yapılır; taşıyıcı adaptörleri ise parça ailesine göre hazırlanır.
Boya sistemine bağlıdır. Bazı sistemlerde astarın üzerine kısa bir ara bekleme ile son kat atılır, bazılarında astar ayrı kürlenir. Belirleyici olan, kullanılacak boyanın teknik veri sayfası ve ilgili şartnamedir.
Sevk çemberi, diş ve oturma yüzeyleri gibi bölgeler boyamadan önce maskelenir. Seri üretimde tekrar kullanılabilir kapak ve bilezik tipi maskeler tercih edilir; maskeler belirli aralıklarla temizlenir.
Silindirik bir gövdede eşit film kalınlığı elde etmenin en güvenilir yolu, parçayı kendi ekseninde sabit devirle döndürüp tabancayı boy yönünde hareket ettirmektir. Böylece her bölge tabancanın önünden aynı koşulda geçer.
Gövde çap ve boy aralığı, parça ağırlığı, saatlik kapasite, uygulanacak boya sistemi, mevcut alan ve enerji kaynağı. Bu bilgilerle hat yerleşimi ve istasyon sayıları belirlenir.