Özetle
- Dekoratif işlerde hedef genelde 60-80 µm; kimyasal/mekanik yük varsa 60-90 µm bandı çalışılır.
- Kalınlık yaş film değil, kürlenmiş kuru film (DFT) üzerinden ölçülür; çelikte manyetik, alüminyumda eddy current prob kullanılır.
- Az kalınlık örtme ve korozyon zaafı; fazla kalınlık portakal kabuğu, sarkma ve maliyet demektir.
- Kalınlığı tabanca ayarı, hat hızı ve geri kazanım oranı birlikte belirler.
Sahada en sık gelen şikâyet şu iki uçtan biridir: ya parça belli bölgelerde örtmemiştir ya da yüzey portakal kabuğu gibi dalgalıdır. İkisinin de arkasında çoğu zaman aynı değişken vardır: film kalınlığı. Toz boya mikron değeri, kaplamanın hem görünüşünü hem de koruma ömrünü doğrudan belirler. Doğru bandı tutturmak, tek bir tabanca ayarına değil; toz tipine, parça geometrisine ve hattın hızına bağlıdır.
İdeal Kalınlık
"Toz boya kalınlığı kaç mikron olmalı?" sorusunun tek bir cevabı yok; işlevi belirler. Yine de saha için çalışılabilir aralıklar var. Düz, görünür dekoratif yüzeylerde (mobilya profili, beyaz eşya paneli, mimari saç) hedef genelde 60-80 µm arasındadır. Bu bantta örtme yeterlidir, yüzey akışkanlığını korur ve portakal kabuğu riski düşük kalır.
Dış mekan, nemli ortam ya da hafif kimyasal yük olan işlerde bandı biraz yukarı, 60-90 µm aralığına çekmek yaygındır. Fonksiyonel farklar burada devreye girer: korozyon koruması öncelikliyse alt sınırı yükseltirsiniz, ince yapılı düz yüzey isteniyorsa üst sınırı zorlamazsınız.
- Dekoratif düz yüzey: akış ve görünüm öncelikli, 60-80 µm.
- Dış cephe / mimari poliester: UV ve korozyon, çoğu Qualicoat işinde asgari 60 µm şartı vardır.
- Fonksiyonel / ağır hizmet: mekanik ve kimyasal yük varsa üst banda yakın, ama sarkma sınırını gözeterek.
İpucu
Hedef kalınlığı boya üreticisinin teknik veri sayfasından (TDS) alın. Aynı RAL tonunda bile örtücülük reçeteye göre değişir; koyu tonlar 60 µm'de örterken bazı açık ve metalik tonlar daha kalın film ister. Kesin değer saha ölçümüyle netleşir.
| Kullanım / parça | Hedef DFT (µm) | Not |
|---|---|---|
| İç mekan dekoratif panel | 60-80 | Düz akış, düşük portakal kabuğu |
| Beyaz eşya / mobilya profili | 60-80 | Görünüm öncelikli |
| Dış cephe mimari (poliester) | 60-90 | Qualicoat asgari ~60 µm |
| Korozyona maruz fonksiyonel parça | 80-90 | Üst bant, sarkma sınırını gözet |
| Yapılı/dokulu (strüktür) toz | 70-100 | Doku için daha kalın film normaldir |
Nasıl Ölçülür
Ölçüm iki aşamada karışır: yaş film ve kuru film. Toz boyada elektrostatik uygulanan taze toz henüz gevşek bir tabakadır; onu ölçmenin pratik anlamı azdır. Asıl değer kuru film kalınlığı (DFT), yani kürlemeden sonra parça üzerinde kalan sertleşmiş katmandır. DFT ölçümü kürlemeden sonra, parça soğuduğunda yapılır.
Alt malzeme ölçüm prensibini belirler:
- Manyetik (manyetik çekme / hall) prob: ferromanyetik taban, yani çelik üzerinde. Cihaz, prob ile metal arasındaki manyetik alanın zayıflamasından kaplama kalınlığını okur.
- Eddy current (girdap akımı) prob: alüminyum, paslanmaz gibi manyetik olmayan iletken tabanlarda. Yüzeye indüklenen girdap akımının değişiminden kalınlık hesaplanır.
Çoğu modern DFT ölçer iki prensibi tek probda birleştirir ve tabanı otomatik tanır. Doğru okuma için cihaz, ölçüm yapılacak çıplak alt malzeme üzerinde sıfırlanmalı ve bilinen kalınlıkta kalibrasyon folyosuyla doğrulanmalıdır. Ölçümü tek noktadan değil; parçanın düz orta bölgesinden, kenarlardan ve varsa girinti/köşe bölgelerinden alın. DFT bir parçanın üzerinde bile ciddi dağılım gösterir; ortalama kadar en düşük değer de önemlidir.
Dikkat
Ölçümü kenardan 1-2 cm içeride yapın. Kenarlara ve dış köşelere yakın bölgelerde film hem daha ince oturur hem de prob hatalı okuyabilir. Kenar örtmesi ayrı bir sorun; onu tek okumayla değerlendirmeyin.
Az Kalınlık Sorunları
Film hedefin altına düşünce ilk belirti örtme zaafıdır. Alt yüzeyin rengi ya da metal parlaklığı film içinden görünür; buna renk kaçağı denir. Özellikle çelik üzerine açık ton uygularken 40-50 µm bandında ton kayması ve alaca görünüm sık çıkar.
- Örtme zaafı: düşük film, alt yüzeyi tam kapatamaz; koyu taban üzerine açık ton en kritik durumdur.
- Korozyon zaafı: ince film, kesintisiz bir bariyer oluşturamaz. Mikro gözenekler ve zayıf kenarlar korozyon başlangıç noktasıdır. Tuz püskürtme (ASTM B117) testinde ince bölgeler önce açılır.
- Mekanik dayanım düşer: çok ince kaplama çizilme ve darbeye karşı yeterli tampon sağlamaz.
İnce film çoğu zaman Faraday kafesi etkisiyle birlikte gelir: yüklü partiküller iç köşe, oyuk ve profil içine giremez, bu bölgeler ince kalır. Çözüm tabanca kV/µA değerini düşürmek, açı ve mesafeyi düzeltmek, gerekiyorsa bu bölgelere manuel rötuştur.
Fazla Kalınlık
Kalınlığı sınırsız artırmak korumayı iyileştirmez; belli bir noktadan sonra sadece sorun üretir. En görünür olanı portakal kabuğudur: film kalınlaştıkça eriyen tozun düzgün akıp yayılması zorlaşır, yüzey dalgalanır. Düşey parçalarda fazla toz eriyince aşağı doğru akar ve sarkma (perde/damlacık) yapar.
- Portakal kabuğu: kalın film + yetersiz akış; genelde 120 µm üzerinde belirginleşir.
- Sarkma: düşey yüzeyde aşırı toz birikimi, kürlemede akma.
- Kenar toplanması: elektrostatik yük kenarlarda yoğunlaşır; kalın kenar hem görünüm hem çatlama riski yaratır.
- Maliyet: her fazla 10 µm doğrudan toz tüketimidir. 80 µm hedefi yerine ortalama 120 µm çalışmak, malzeme giderini yaklaşık %50 artırır.
Fazla kalınlık aynı zamanda esnekliği düşürür; kalın film bükme ve darbede daha kolay çatlar. Bu yüzden "ne kadar kalın o kadar iyi" mantığı yanlıştır.
Kalınlık Kontrolü
Kalınlık tek bir düğmeyle değil, üç değişkenin dengesiyle tutulur: tabanca ayarı, hat hızı ve geri kazanım oranı.
Tabanca ayarı
Toz debisi (besleme), atomizasyon havası ve elektrostatik değerler filmi belirler. Yüksek kV çok toz çeker ama Faraday bölgelerini zorlaştırır; debi arttıkça film kalınlaşır. Otomatik hatlarda tabanca-parça mesafesini sabit tutmak dağılımı ciddi düzeltir. Robot ya da akıllı hareketli tabanca sistemleri, geometrisi değişen parçalarda mesafe ve açıyı koruyarak DFT sapmasını azaltır.
Hat hızı
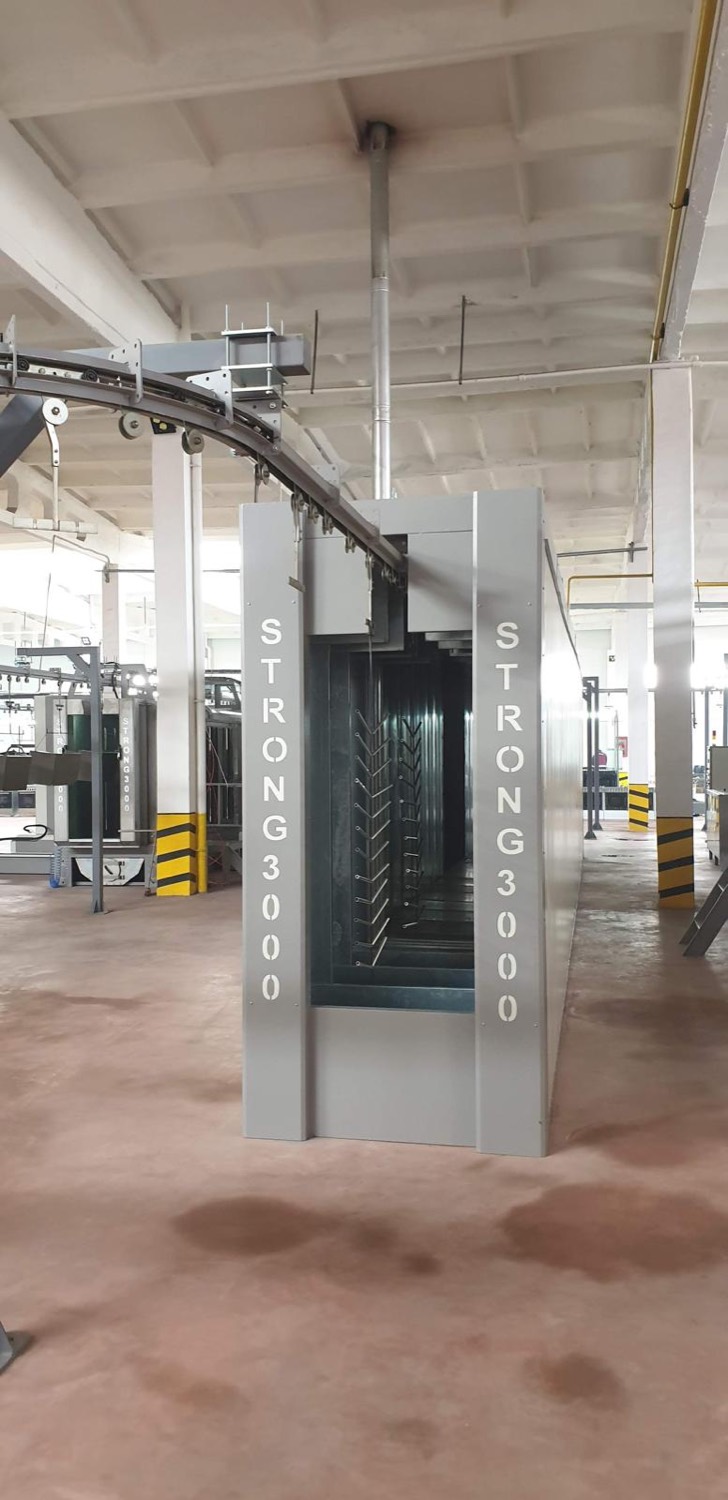
Konveyör hızı, parçanın tabanca önünde geçirdiği süreyi belirler. Hız artarsa aynı ayarda film incelir; hız düşerse kalınlaşır. Kalınlık kayıyorsa önce debiye dokunmadan hat hızını kontrol edin. Ayrıca hız, kürleme süresini de etkiler; fırın parametreleriyle birlikte düşünülmeli. Fırın tarafı için ayrı bir konu olan kürleme koşullarını sabitlemeden kalınlık optimizasyonu eksik kalır.
Geri kazanım oranı
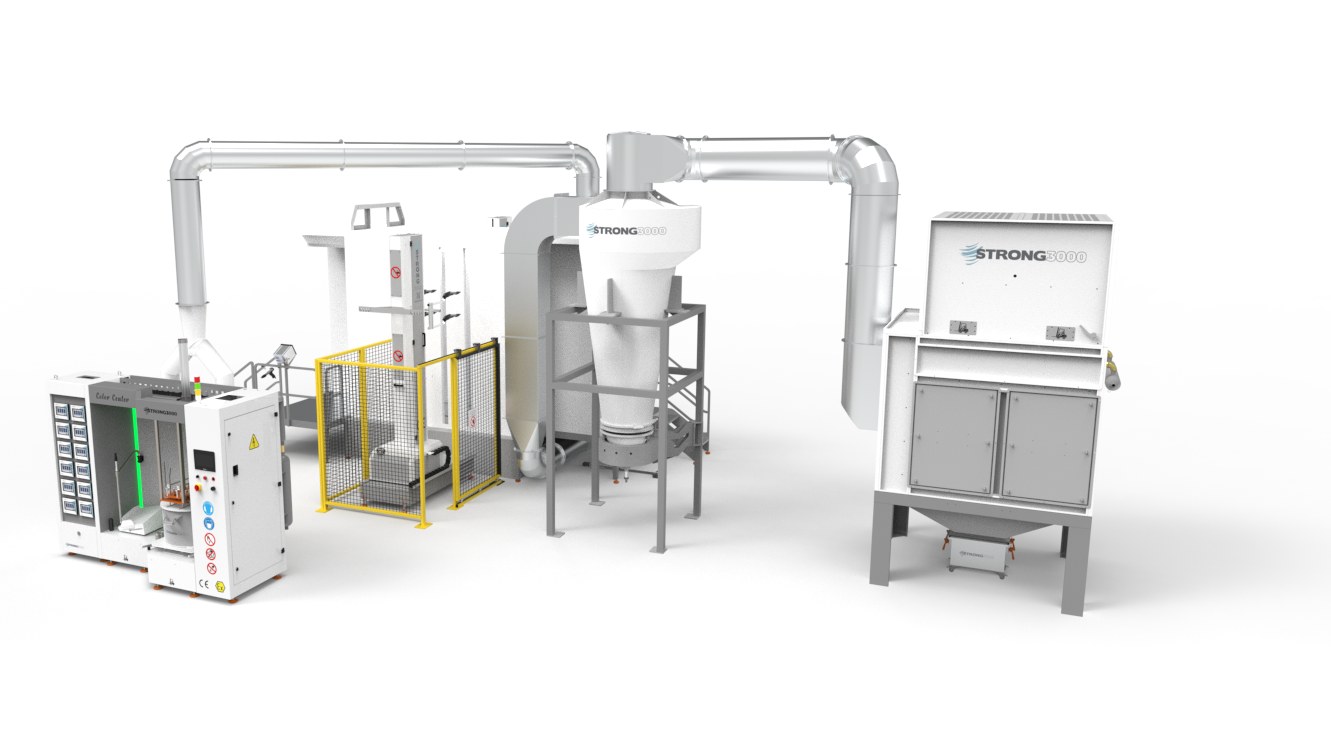
Overspray toz geri kazanım kabininde toplanıp taze tozla karıştırılarak tekrar kullanılır. Standart tozda geri kazanım %95'e kadar çıkabilir; ancak 10 µm altı ince partikül oranı yüksek tozlarda bu oran ~%85'e düşer. Sorun şu: geri kazanılan tozda ince partikül birikir. İnce toz farklı yüklenir ve akış davranışı değişir, bu da film kalınlığı dağılımını bozar. Bu yüzden geri kazanılan tozu taze tozla oranlı (tipik %20-30) karıştırmak ve ince toz birikimini izlemek gerekir.
- Renk sık değişiyorsa (günde 3+ renk) monosiklon ya da hızlı temizlenen kabin, ince toz birikimini ve renk bulaşmasını azaltır.
- Kartuş/filtreli kabinler ince tozu tutar; çok ince tozla çalışırken geri besleme oranını sınırlı tutun.
İpucu
DFT ölçümünü rutin hale getirin: vardiya başında ve renk/parça değişiminde en az 5 noktadan ölçüp kayıt tutun. Kalınlık sapması genelde yavaş yavaş kayar; erken yakalarsanız tek parametreyle (çoğu zaman hat hızı ya da debi) düzeltirsiniz.
Sıkça Sorulan Sorular
Dekoratif düz yüzeylerde genelde 60-80 µm, korozyon ya da dış mekan yükü olan işlerde 60-90 µm hedeflenir. Kesin değer boyanın teknik veri sayfasına ve parçaya göre değişir.
Kürlemeden sonra kuru film kalınlığı (DFT) ölçülür. Çelikte manyetik prob, alüminyum gibi manyetik olmayan tabanlarda eddy current prob kullanılır; cihaz çıplak taban üzerinde sıfırlanıp kalibrasyon folyosuyla doğrulanır.
Film kalınlaştıkça eriyen tozun düzgün akıp yayılması zorlaşır ve yüzey dalgalanır. Genelde 120 µm üzerinde belirginleşir; ayrıca sarkma ve kenar toplanması riskini de artırır.