Özetle
- Toz boyanın gerçek ömrü fırında değil, ön işlem hattında belirlenir; yapışma ve korozyon direnci burada kazanılır.
- Sıra sabittir: yağ alma, su durulama, aktivasyon, dönüşüm kaplaması, deiyonize (DI) son durulama, kurutma.
- Demir fosfat hafif yük için (0,2–0,6 g/m²), çinko fosfat ağır korozyon için (1,5–4 g/m²), nano-seramik ise düşük sıcaklık ve az çamurla ikisinin arasında konumlanır.
- Kötü durulama, silikon/yağ kalıntısı ve iletkenlik kaçağı sahada en sık gördüğümüz üç ön işlem hatası.
Bir parçanın 15 yıl mı yoksa 15 ay mı dayanacağı, çoğu zaman tabanca ayarında ya da fırın eğrisinde değil, ondan önceki tanklarda belli olur. Yüzeyde gözle görülmeyen bir yağ filmi ya da son durulamada kalan tuz, en pahalı poliesteri bile birkaç mevsimde kaldırır. Ön işlem, kaplamanın altına döşenen zemindir; zemin bozuksa üstüne ne koyduğunuzun önemi azalır.
Ön İşlem Neden Kritik
Toz boya metale iki şeyle tutunur: temiz bir yüzeye mekanik/kimyasal yapışma ve alttaki dönüşüm kaplamasının sağladığı korozyon bariyeri. İkisi de ön işlem hattında oluşur. Fırın yalnızca filmi kürler; yüzey kirliyse kusuru sabitler, düzeltmez.
Sahada bunun kanıtını sürekli görürüz. Yağı tam alınmamış bir sacda film başta kusursuz görünür, tuz püskürtme testinde ise çizik hattından hızla kabarır. Yağış görmeyen bir iç mekan rafında sorun yıllarca gizli kalabilir; aynı parça dış cephede altı ayda tebeşirlenmenin ötesine geçip altından paslanmaya başlar. Dönüşüm kaplaması olmadan uygulanan toz boyada, çizik kenarından ilerleyen korozyonu (film altı sürünme) engelleyecek hiçbir katman yoktur.
Kritik nokta şu: ön işlem bir "yıkama" değil, kimyasal bir yüzey inşasıdır. Metalin üstüne, boyanın kimyasal olarak kenetlendiği amorf ya da kristalin bir tabaka büyütürsünüz. Bu tabaka hem yapışma köprüsü hem ilk korozyon savunması olarak çalışır. Yapışma sorunlarının çoğu — yapışma ve krater hatalarında ayrıntısıyla değindiğimiz gibi — kürleme değil, yüzey hazırlığı kökenlidir.
İpucu
Yeni bir hatta ya da yeni bir parçaya geçerken önce ön işlemi doğrulayın, sonra tabanca/fırın ayarına dokunun. Yapışma kaybının büyük kısmı yüzeyden gelir; boyayı suçlamadan önce yüzeyi test edin.
Ön İşlem Adımları
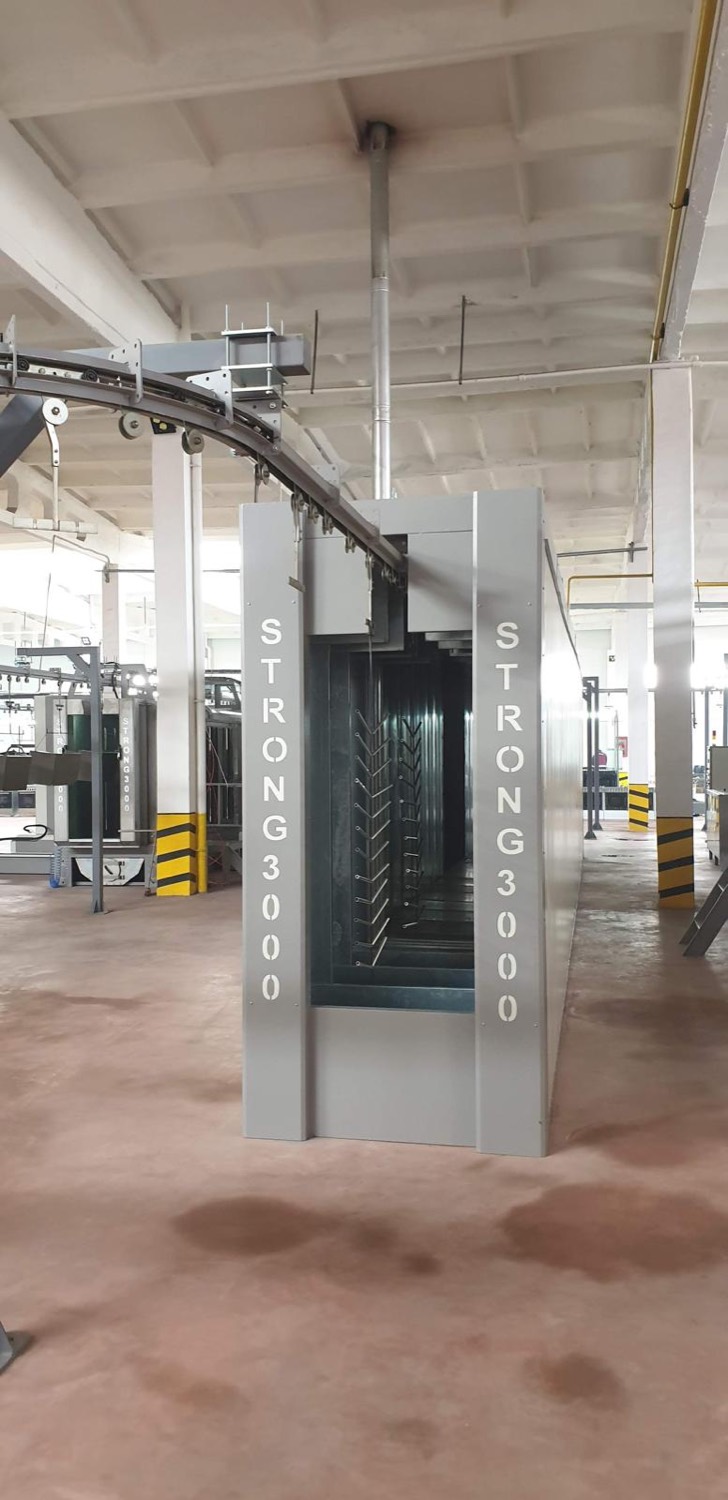
Klasik bir çok kademeli püskürtme (spray) tüneli ya da daldırma hattı şu sırayı izler. Kademe sayısı 3'ten 7'ye kadar değişir; kritik olan sıranın bozulmaması.
- Yağ alma (degreasing): Alkali ya da nötr temizleyici, tipik 45–65 °C, 60–120 sn. Presleme yağını, koruyucu yağı ve el kirini alır. Konsantrasyon ve sıcaklık düşerse yağ tam kalkmaz.
- Su durulama: Yağ almadan taşınan alkali ve kir filmini uzaklaştırır. Genelde iki kademe; kirlenmiş durulama bir sonraki tankı zehirler.
- Aktivasyon (koşullandırma): Özellikle çinko fosfat öncesi; yüzeyde çok sayıda ince kristal çekirdeği oluşturarak sık ve ince kristalli, homojen bir fosfat tabakası sağlar. Titanyum bazlı aktivatörler yaygındır.
- Dönüşüm kaplaması: Fosfatlama ya da nano-seramik. Asıl fonksiyonel tabaka burada büyür.
- Son durulama — deiyonize (DI) su: Bu adım pazarlık kabul etmez. Şebeke suyuyla yapılan son durulama yüzeyde çözünmüş tuz (klorür, kalsiyum) bırakır; bu tuzlar film altında nem çeker ve kabarmayı başlatır. DI su iletkenliği tipik olarak <30 µS/cm, ideali <10 µS/cm.
- Kurutma: Parça toz boyaya tamamen kuru girmeli. Kurutma fırını genelde 100–140 °C. Oyuklarda, delik içlerinde ve profil ceplerinde biriken su, boyada iğne deliği ve leke yapar.
Son durulama suyunun kalitesini, tuz püskürtme testine girmeden önce ölçmek en ucuz sigortadır; ayrıntı için korozyon testi tarafına bakın. Hattaki iletkenlik kaçağını çoğu zaman testten aylar önce yakalayabilirsiniz.
Fosfat Kaplama
Fosfatlama, metal yüzeyi asidik bir fosfat çözeltisiyle reaksiyona sokup üzerinde metal-fosfat kristalleri büyütür. İki temel tip vardır ve seçim, parçanın korozyon beklentisine göre yapılır.
Demir fosfat (hafif)
Amorf, ince bir tabaka bırakır. Kaplama ağırlığı tipik 0,2–0,6 g/m². Tek tankta yağ alma + fosfatlamayı birleştiren "temizle-fosfatla" ürünleri vardır; bu yüzden kurulumu basit ve işletmesi ucuzdur. İç mekan parçaları, mobilya, beyaz eşya iç aksamı, düşük korozyon yükü için yeterlidir. Yapışmayı belirgin iyileştirir, korozyon direnci çinko fosfatın altındadır.
Çinko fosfat (ağır)
Kristalin, daha kalın ve dayanıklı bir tabaka verir. Kaplama ağırlığı tipik 1,5–4 g/m². Aktivasyon adımı ister, hat daha uzun ve çamur (sludge) üretimi daha fazladır; çamurun düzenli tahliyesi ve arıtması işletme yükü getirir. Dış mekan, tuzlu/nemli ortam, yüksek korozyon beklentisi ve KTL öncesi astar zemini için tercih edilir. Kristal yapısı film altı korozyona karşı belirgin üstünlük sağlar.
Dikkat
Kaplama ağırlığı (g/m²) ve banyo parametreleri parçaya, alaşıma ve kimyasal tedarikçisine göre değişir. Buradaki aralıklar yön verir; kesin değerler kimyasal üreticisinin teknik veri sayfası (TDS) ve saha ölçümüyle netleşir.
Nano-seramik (Zr Bazlı)
Son yıllarda fosfatın yerini birçok hatta zirkonyum (Zr) bazlı nano-seramik dönüşüm kaplamaları alıyor. Yüzeyde birkaç yüz nanometre kalınlıkta ince bir zirkonyum oksit/fluozirkonat tabakası oluşturur. Avantajları işletme tarafında somut:
- Düşük sıcaklık: Genellikle oda sıcaklığına yakın ya da 25–45 °C aralığında çalışır. Fosfat tanklarını 50–60 °C'de tutmaya kıyasla ciddi enerji tasarrufu.
- Az çamur: Kristal büyütmediği için fosfat kadar sludge üretmez; tank temizliği ve atık bertaraf yükü düşer.
- Çevre ve kimyasal yük: Ağır metal ve fosfat deşarjı azalır. En önemlisi, mimari ve dekoratif kaplamada terk edilen krom-6 (altı değerlikli krom) yerine kromatsız bir dönüşüm sunar; Qualicoat gibi mimari şartnameler bu yönde ilerliyor.
- Kısa hat: Aktivasyon adımına genelde gerek kalmaz, kademe sayısı azalabilir.
Karşılığında nano-seramik, yüzey temizliğine fosfattan daha duyarlıdır. İnce tabaka, altındaki en ufak yağ ya da oksit kalıntısını affetmez; yani yağ alma ve durulama disiplinini gevşetmek yerine sıkılaştırmanız gerekir. Korozyon performansı iyi kurulmuş bir hatta çinko fosfata yaklaşır, ama bu "iyi kurulmuş" kaydı önemlidir.
| Kriter | Fosfat (demir / çinko) | Nano-seramik (Zr) |
|---|---|---|
| Çalışma sıcaklığı | 45–65 °C | 25–45 °C / oda sıcaklığına yakın |
| Kaplama ağırlığı | 0,2–0,6 (demir) / 1,5–4 g/m² (çinko) | birkaç yüz nm (miligram/m² düzeyi) |
| Çamur (sludge) | Çinkoda yüksek, demirde düşük | Çok düşük |
| Aktivasyon adımı | Çinkoda gerekli | Genelde gereksiz |
| Korozyon direnci | Çinko yüksek, demir orta | İyi kurulumda çinkoya yakın |
| Krom-6 | İçermez (modern hatlarda) | İçermez, kromatsız |
| Yüzey temizliğine hassasiyet | Orta | Yüksek |
Ön İşlem Hataları
Ön işlem kaynaklı kusurların çoğu birkaç tekrar eden kökene iner. Sahada en sık gördüklerimiz:
- Yağ ve silikon kalıntısı: Yetersiz yağ alma ya da atölye kaynaklı silikon (kalıp ayırıcı, sprey, WD tipi ürünler) yüzeyde kalır ve boyada krater (balık gözü) açar. Silikon en sinsi kirletici; hattı geçse bile çok düşük miktarda krater yapar. Basınçlı hava hattındaki yağ ve nem de aynı sonucu doğurur — kompresör filtresini ve dreni ihmal etmeyin.
- Kötü durulama: Bir önceki tankın kimyasalını taşıyan kirli durulama, dönüşüm kaplamasının düzgün oluşmasını bozar; son durulamada kalan tuz ise film altı kabarmanın bir numaralı sebebidir. Durulama tanklarının besleme/taşma dengesini ve iletkenliğini takip edin.
- İletkenlik / pH kaçağı: Banyo pH'ı ve iletkenliği penceresinin dışına çıkınca dönüşüm tabakası ya oluşmaz ya da zayıf/tozlu oluşur. Fosfat banyosunun serbest ve toplam asit değeri (points) kontrolsüz kalırsa kristal yapı bozulur. Günlük banyo kontrolü olmadan hat körlemesine çalışır.
- Islak parçanın boyaya girmesi: Kurutma yetersizse oyuk ve ceplerde kalan su, kürlemede iğne deliği ve leke yapar. Karmaşık geometride kurutma süresini uzatın.
- Kaplama ağırlığı sapması: Çok ince tabaka korozyon zaafı, çok kalın/tozlu tabaka yapışma zaafı demektir. Kaplama ağırlığını periyodik ölçmek erken uyarı verir.
Bu hataların ortak yanı, gözle anlaşılmamalarıdır. Çıplak metal kusuru göstermez; kusur çoğunlukla boyandıktan sonra, çoğu zaman aylar sonra ortaya çıkar. Bu yüzden ön işlemi çıktıyla değil, süreç parametreleriyle (sıcaklık, konsantrasyon, pH, iletkenlik, kaplama ağırlığı) yönetmek gerekir. Ölçtüğünüz hattı kontrol edersiniz; ölçmediğiniz hat sizi tuz püskürtme testinde ya da müşteride bulur.
Sıkça Sorulan Sorular
Fiziksel olarak boya metale yapışır ama kalıcı olmaz. Dönüşüm kaplaması olmadan yapışma zayıftır ve çizik kenarından film altı korozyon hızla ilerler; dış mekan ve nemli ortamda birkaç mevsimde kabarma ve pas görülür.
Yüksek korozyon yükü ve KTL öncesi için çinko fosfat, hafif iç mekan için demir fosfat, düşük enerji, az atık ve kromatsız çevre uyumu isteyen hatlar için nano-seramik uygundur. Nano-seramik yüzey temizliğine daha duyarlıdır.
Çıplak metalde çoğunlukla anlaşılmaz; kusur boyandıktan sonra krater, iğne deliği, yapışma kaybı ya da tuz püskürtme testinde çizikten yayılan kabarma olarak çıkar. Erken teşhis için banyo pH'ı, iletkenlik, sıcaklık ve son durulama suyu kontrol edilir.