Özetle
- Toz boya hatalarının çoğu üç kaynağa iner: yüzey hazırlığı, elektrostatik ayar (kV/µA) ve kürleme rejimi. Belirtiye bakıp doğru kaynağa gitmek zaman kazandırır.
- Portakal kabuğu çoğunlukla aşırı film ve yüksek voltaj; krater neredeyse her zaman silikon/yağ bulaşığıdır; köşe ve oyuklardaki boşluk Faraday kafesi etkisidir.
- Kesin reçete parçaya ve toza göre değişir; kalibre bir mikron ölçer, temiz bir referans panel ve toz üreticisinin teknik veri sayfası (TDS) teşhisi hızlandırır.
Bir yüzey hatasıyla karşılaşınca ilk refleks genelde tozu suçlamak olur. Oysa sahada gördüğümüz kusurların büyük kısmı tozdan değil; yüzey hazırlığından, tabanca ayarından veya fırından gelir. Aynı toz, aynı gün, komşu parçada kusursuz çıkarken bir parçada portakallaşıyorsa problem tozun formülünde değildir. Bu yazı sık görülen hataları belirtiden kök nedene doğru ele alıyor; sonunda da hepsini tek bakışta tarayabileceğiniz geniş bir teşhis tablosu var.
Portakal Kabuğu
Portakal kabuğu, filmin düz akıp yayılmak yerine mikro ölçekte dalgalı, portakal kabuğuna benzer bir doku bırakmasıdır. Işığı yan tuttuğunuzda hemen fark edilir. Tek bir nedeni yoktur; dört ayrı sebep aynı görünümü verebilir, o yüzden teşhis sırayla yapılır.
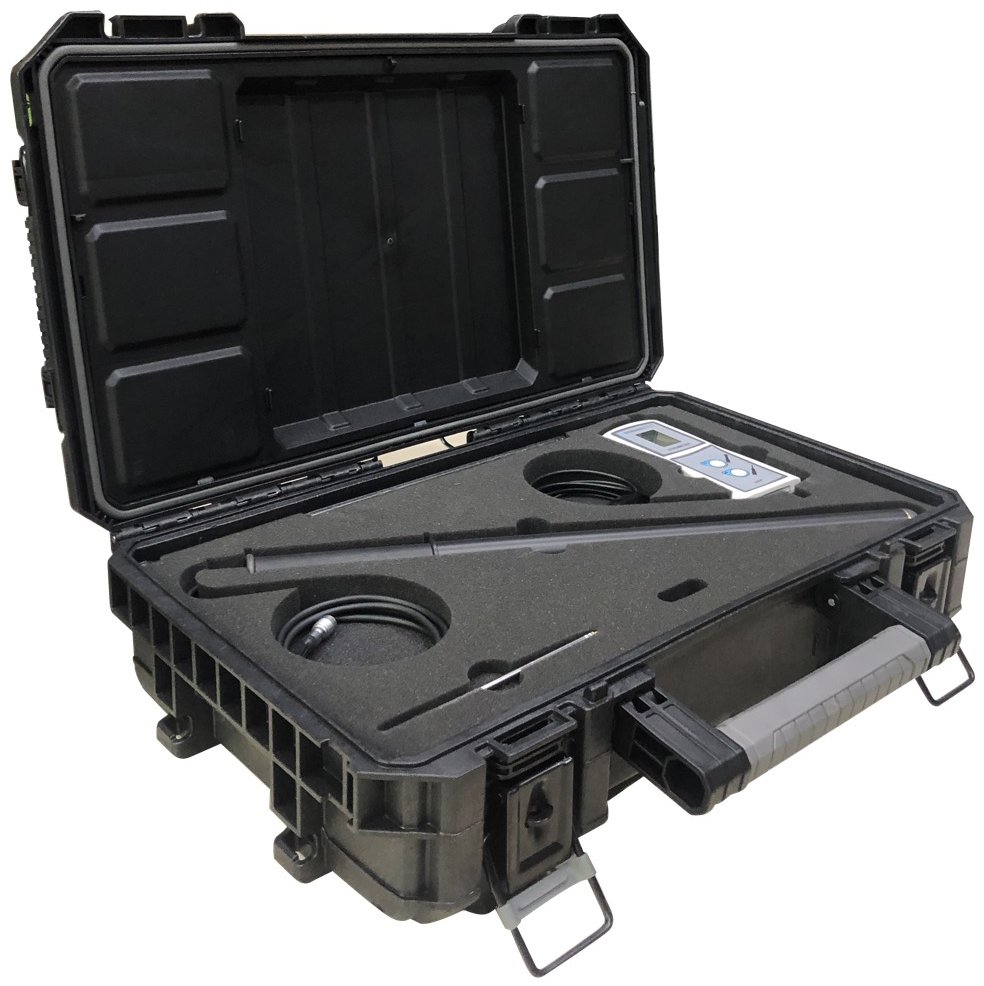
İlk bakılacak yer film kalınlığıdır. Dekoratif işlerde 60–80 µm, genel amaçlı kaplamada 60–90 µm bandı hedeftir. Bu bandın üzerine çıkıldıkça erimiş film düzgün yayılmaya vakit bulamadan jelleşir ve doku bozulur. Kalibre bir mikron ölçerle birkaç noktadan ölçün; çoğu zaman sorunun kaynağı burada çıkar. Ayrıntı için film kalınlığı yazısına bakabilirsiniz.
İkinci neden voltajdır. Aşırı kV (ör. 90–100 kV) ve yüksek akım, partiküllere fazla yük bindirir; geri iyonizasyon başlar ve yüzey pürüzlenir. Tabanca voltajını kademeli düşürüp (çoğu düz yüzeyde 60–80 kV yeterlidir) parça mesafesini 20–25 cm dolayında sabitlemek çoğu portakallaşmayı toparlar. Üçüncü neden yetersiz kürlemedir: film tam akmadan reaksiyona girerse yüzey pürüzlü kalır; parça hedef sıcaklığa (PMT) gerçekten ulaşıyor mu, kürleme tarafını data logger ile doğrulayın. Dördüncüsü ön işlem kalıntısı ve nem; kötü durulanmış yüzey akışı bozar.
Krater
Krater, filmde küçük yuvarlak çukurlar (bazen ortasında bir nokta) şeklinde görülür. Görünümü hoş olmadığı gibi çukurun dibi ince kaldığı için korozyon açısından da zayıf noktadır. Kraterin nedeni neredeyse her zaman aynıdır: yüzeyde noktasal olarak yüzey gerilimini düşüren bir madde vardır ve erimiş boya o noktadan çekilir.
En yaygın suçlu silikondur. Kaynak dumanı önleyici spreyler, kalıp ayırıcılar, bazı yağlar, WD-40 türü ürünler ve hatta yakında kullanılan silikon esaslı contalar havada ve yüzeyde iz bırakır. İkinci büyük kaynak basınçlı havadır: kompresör hattındaki yağ ve nem, tabancadan mikron ölçekte yüzeye taşınır ve krater yapar. Hava hattına iyi bir yağ ayırıcı ve kurutucu koymadan bu sorun tekrarlar.
Dikkat
Silikon bulaşığı inatçıdır ve boya kabininde havada asılı kalarak başka parçalara da bulaşır. Toz boya alanında silikon içeren hiçbir sprey, yağ ya da bakım ürünü kullanmayın; bu ürünleri fiziksel olarak ayrı bir odada tutun. Bir kez bulaşan silikonu sıradan yağ almayla sökmek çok zordur.
Faraday Kafesi
İç köşeler, derin oyuklar, kutu profillerin içi ve tel kafes düğümleri boyasız ya da çok ince kalıyorsa karşınızdaki Faraday kafesi etkisidir. Elektrostatik alan çizgileri parçanın dışa dönük kenarlarında yoğunlaşır; yüklü partiküller bu kenarlara koşar ve iç bükey bölgelere giremez. Voltaj ne kadar yüksekse etki o kadar belirginleşir, çünkü serbest iyonlar oyuğun ağzında birikip yeni partikülleri iter.
İlk müdahale ters yönde çalışmaktır: kV ve µA'yı düşürün. 40–60 kV ve sınırlı akım, alanı yumuşatır ve toz oyuğun içine daha kolay girer. Tabancayı oyuğa dik ve yakın tutup önce dip/iç bölgeleri, sonra dış yüzeyleri boyamak da işe yarar. Corona tabanca yerine iyonsuz yükleme yapan tribo tabanca bu geometrilerde belirgin fark yaratır. Konuyu derinleştirmek için Faraday etkisi ve tribo mu corona mı yazıları başvuru noktası.
İpucu
Faraday'ın yoğun olduğu pano gövdesi, radyatör ve kafes gibi parçalarda sabit tabanca yerine parçayı gerçekten saran hareketli/akıllı uygulama kayda değer kazanç verir. Sabit robot oyuğun ağzını boyarken tabancayı açıyla ve değişen mesafeyle gezdiren sistemler dibe kadar ulaşır. Manuel rötuş da hâlâ meşru bir çözümdür; utanacak bir şey değil.
Düşük ve Yüksek Kalınlık
Film kalınlığı iki yönde de sorun çıkarır. Az kalınlıkta (ör. 40 µm altı) örtme zayıflar, alttaki metal ya da renk gölge yapar ve korozyon bariyeri incelir. Fazla kalınlıkta ise portakal kabuğu, kenarlarda sarkma ve dik yüzeylerde akma riski artar; ayrıca gereksiz toz tüketimi maliyeti yükseltir.
Düşük kalınlığın nedenleri: yetersiz tabanca debisi, çok hızlı hat/tabanca hareketi, zayıf yükleme (düşük kV) ve kötü topraklama. Parça topraklanmıyorsa partikül tutunamaz ve film ince kalır; askı temas noktalarının temiz olması bu yüzden kritiktir, ayrıntısı askılama ve topraklama yazısında. Yüksek kalınlığın nedenleri: aşırı debi, yavaş hareket, çok yüksek kV ve tabancanın çok yakın tutulması. Çözüm ölçmeden başlamaz; hat başında kalibre mikron ölçerle birkaç referans noktası belirleyip tabanca ve hat hızını buna göre ayarlayın.
Yapışma Kaybı
Yapışma kaybı sinsi bir hatadır; parça fırından güzel çıkar, kusuru ancak çizik, darbe veya çapraz kesme testinde belli eder. İki büyük kök nedeni vardır: yüzey hazırlığı ve kürleme.
Yüzey tarafında yağ, pas, oksit ve kötü durulama filmin metale kimyasal olarak bağlanmasını engeller. Doğru sıra yağ alma, dönüşüm kaplaması (demir/çinko fosfat veya nano-seramik) ve deiyonize su ile durulamadır; bu adımların herhangi biri aksarsa yapışma düşer. Sık kaçan bir ayrıntı, durulama suyunun iletkenliğidir; tuz kalıntısı bırakan durulama yapışmayı ve korozyon dayanımını birlikte bozar. Konunun tamamı ön işlem yazısında. Kürleme tarafında ise az pişmiş film çapraz bağını tamamlayamaz ve kırılgan/zayıf yapışır; çok pişmiş film ise aşırı çapraz bağdan gevrekleşir. Yapışmayı gözle değil, ISO 2409 çapraz kesme testiyle sınıflandırmak (0 en iyi, 5 en kötü) tek objektif yöntemdir. Az pişme şüphesi varsa MEK/aseton sürtme testi de hızlı bir ön göstergedir; birkaç çift gidiş-geliş sonunda film yumuşuyor ya da renk veriyorsa kürleme yetersiz demektir.
Kir, Toz ve Leke
Filmin altında ya da yüzeyinde kabartı yapan tanecikler, tüyler ve lekeler çoğu zaman ortamdan gelir. Kaynaklar bellidir: kabin havasındaki toz, tavan ve askılardan dökülen kurumuş boya kabukları, personel kıyafetinden gelen elyaf ve fırın içindeki yanmış birikinti. Kürlemeden önce yüzeye konan toz, film erirken içine gömülür ve pürüz olarak kalır.
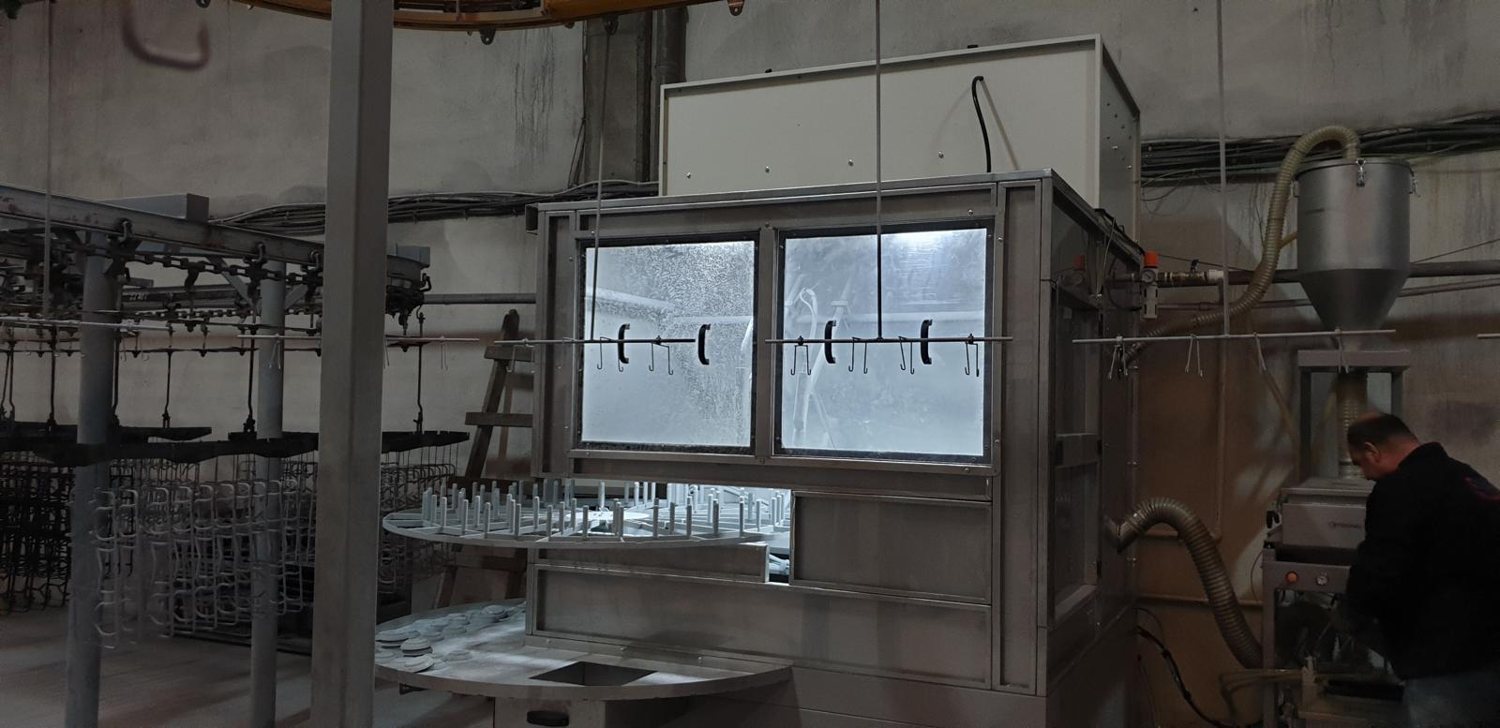
Önlem düzenli bakımdır. Askılardaki biriken boyayı düzenli soyun; kirli askı hem topraklamayı hem temizliği bozar. Kabin filtrelerini programlı değiştirin, taze hava girişini filtreleyin ve fırın içini yanmış birikintiden temizleyin. Fırın konveyör zincirinden damlayan yağ da yüzeye leke olarak düşebilir; zincir yağlamasını kontrol edin. Kusur belirli bir bölgede tekrarlıyorsa kaynağı bulmak kolaylaşır: hep alt kenarda çıkan tanecik çoğunlukla zeminden kalkan toz, hep üstte çıkan ise tavandan düşen kabuktur. Bu kusurlar tek tek küçük görünse de birlikte fire oranını sessizce yukarı çeker.
Hızlı Teşhis Tablosu
Aşağıdaki tablo saha kullanımı için düşünüldü. Belirtiden başlayın, en olası nedene bakın, çözümü uygulayın; birden çok neden aynı belirtiyi verebileceği için değişkenleri teker teker sabitleyerek ilerleyin. Kesin değerler parçaya ve toza göre değişir, TDS esastır.
| Belirti | Olası neden | Çözüm |
|---|---|---|
| Portakal kabuğu (mikro dalgalı doku) | Aşırı film kalınlığı | Kalınlığı 60–80 µm bandına çek; debi ve hat hızını ölçerek ayarla |
| Portakal kabuğu | Yüksek kV / geri iyonizasyon | Voltajı 60–80 kV'a düşür, mesafeyi 20–25 cm'de sabitle |
| Portakal kabuğu | Yetersiz kürleme / düşük akış | Parça sıcaklığını (PMT) data logger ile doğrula, TDS rejimine uy |
| Krater (ortası nokta, yuvarlak çukur) | Silikon / yağ bulaşığı | Silikonlu ürünleri alandan çıkar; yüzeyi izole et ve temizle |
| Krater / yaygın küçük çukurlar | Basınçlı havada yağ ve nem | Hava hattına yağ ayırıcı + kurutucu ekle, filtreleri değiştir |
| İç köşe/oyuk boyasız veya ince | Faraday kafesi etkisi | kV/µA düşür, önce dip boya, tribo tabanca veya akıllı hareket |
| Film çok ince, örtme zayıf | Zayıf yükleme / kötü topraklama | Askı temasını temizle, topraklamayı ölç, kV ve debiyi artır |
| Kenarda akma / sarkma | Aşırı film, çok yakın tabanca | Debiyi düşür, mesafeyi aç, hareket hızını dengele |
| Boya soyuluyor (çizikte/darbede) | Kötü ön işlem, yağ/pas kalıntısı | Yağ alma + dönüşüm kaplaması + durulamayı düzelt; ISO 2409 test |
| Film gevrek, kolay kırılıyor | Aşırı pişme (yüksek sıcaklık/uzun süre) | Fırın profilini kısalt, PMT'yi TDS aralığında tut |
| Yüzey yumuşak, tırnakla iz alıyor | Az pişme | Süre/sıcaklığı artır; MEK sürtme ve çapraz kesme ile doğrula |
| Yüzeyde tanecik / kabartı | Ortam tozu, askı kabuğu, elyaf | Kabin/fırın temizliği, filtre değişimi, askı bakımı |
| Renk noktası / farklı ton lekesi | Kabinde renk bulaşması, kirli hat | Renk değişiminde tam temizlik, ayrı kartuş/monosiklon |
| Fırın sonrası leke / damla izi | Konveyör zincirinden yağ damlaması | Zincir yağlamasını kontrol et, damlama koruması ekle |
| Dış mekanda solma / tebeşirleşme | Epoksi reçine, UV'ye zayıf toz | Dış işlerde poliester/süperdayanıklı poliester kullan |
Hatanın kaynağını bulmanın en hızlı yolu değişkenleri tek tek izole etmektir. Aynı tozu temiz bir referans panele, bilinen ayarla ve doğru kürlemeyle uygulayın; kusur panelde de çıkıyorsa toza, sadece parçada çıkıyorsa yüzeye ya da geometriye bakın. Renk bulaşması ve leke tekrar ediyorsa geri kazanım ve kabin tarafını gözden geçirmek için toz geri kazanımı yazısı yardımcı olur. Kayıt tutmak da işin yarısıdır: her partide film kalınlığı, voltaj, mesafe ve fırın profilini not eden hatlarda aynı hata iki kez pahalıya patlamaz.
Sıkça Sorulan Sorular
Genellikle aşırı film kalınlığı ve yüksek voltaj yüzünden olur. Film 60–80 µm bandının üzerine çıkınca ya da kV çok yüksekken erimiş boya düzgün yayılamadan pürüzlenir. Yetersiz kürleme ve kötü ön işlem de aynı görünümü verebilir; bu yüzden önce kalınlığı ölçüp sonra voltaj ve fırını kontrol edin.
Krater neredeyse her zaman silikon ya da yağ bulaşığından kaynaklanır. Toz boya alanından silikon içeren tüm spreyleri ve yağları çıkarın, yüzeyi iyi temizleyin ve basınçlı hava hattına yağ ayırıcı ile kurutucu ekleyin. Kompresör hattındaki yağ ve nem en sık gözden kaçan kaynaktır.
kV ve µA'yı düşürerek alanı yumuşatın; 40–60 kV oyuklara daha iyi girer. Tabancayı oyuğa dik ve yakın tutup önce iç bölgeleri boyayın. İyonsuz yükleme yapan tribo tabanca ve parçayı saran hareketli/robotik uygulama bu geometrilerde belirgin fark yaratır; gerekirse manuel rötuş yapın.