Özetle
- Mimari alüminyumda ön işlem artık krom-6 içermez; nano-seramik veya kromatsız dönüşüm kaplaması standart hâline geldi.
- Profil boyu ve üretim hacmi hattın dikey mi yatay mı olacağını belirler; 6-7 m profil çoğunlukla dikey hatta işlenir.
- Dış cephe işinde kabul ölçütü Qualicoat sınıfıdır; sınıf sözleşmeye sayıyla yazılmalı.
- Ahşap ve mermer görünümü sublimasyon transferiyle verilir, ayrı bir renk katı değildir.
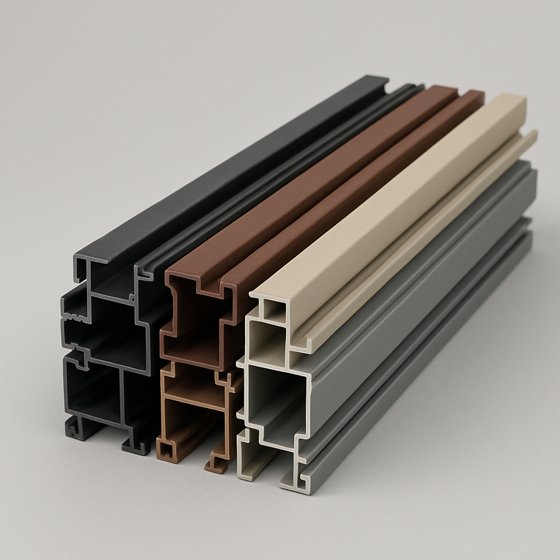
Alüminyum profil hattı, genel amaçlı bir toz boya tesisinden birkaç noktada ayrışır. Parça ince cidarlı, uzun ve çoğunlukla dış cepheye gidiyor; yani hem geometri hem de dayanım beklentisi standart sac işinden farklı. Ekstrüzyon çıkışı görece temiz gelse de yüzeyde hâlâ çekme yağı, oksit ve tezgâh kirliliği kalır. Bu yüzden kalitenin büyük kısmı, tabanca daha devreye girmeden, ön işlem tanklarında belirlenir.
Kromatsız Ön İşlem
Yıllarca mimari alüminyumun standart dönüşüm kaplaması sarı ya da yeşil kromat, yani krom-6 bazlıydı. Korozyon ve yapışma açısından iyi çalışıyordu ama krom-6 kanserojen ve çevre mevzuatı bunu sahadan çekti. Bugün mimaride tercih kromatsız sistemlerdir: ağırlıklı olarak zirkonyum/titanyum bazlı nano-seramik dönüşüm kaplamaları ve krom-3 içeren alternatifler.
Tipik bir kromatsız hattın adımları şöyle sıralanır:
- Alkali yağ alma — çekme yağını ve organik kiri sökme adımı.
- Asidik dağlama (etching) — yüzeyden belirli miktarda alüminyum sökülür; genelde 0,8-2,0 g/m² malzeme kaybı hedeflenir, bu yüzeyin gerçekten temizlendiğinin ölçüsüdür.
- Durulama — her kimyasal adımdan sonra, taşıma kirliliğini bir sonraki tanka aktarmamak için.
- Nano-seramik dönüşüm kaplaması — ince, ağırlıkça birkaç yüz mg/m² mertebesinde bir Zr/Ti tabakası; yapışmayı ve film altı korozyon direncini sağlar.
- Son durulama (demineralize su) — durulama suyunun iletkenliği düşük tutulur (genelde <30 µS/cm), aksi halde kuruyan tuz lekesi film altında zayıf nokta bırakır.
Nano-seramik, kromata göre daha düşük sıcaklıkta çalışır, daha az çamur üretir ve atık yükü hafiftir. Karşılığında yüzey temizliğine ve banyo kontrolüne daha duyarlıdır; iletkenlik, pH ve dağlama miktarı düzenli izlenmezse yapışma ilk zayıflayan şey olur. Dönüşüm kimyalarının seçimi ve fosfatla kıyası konusunu ön işlem yazısında ayrıntılı ele aldık.
Ön işlem çıkışında bir de kurutma adımı var ve mimari hatta çoğu zaman hafife alınır. Profilin içindeki kanallarda ve kör deliklerde biriken su tam kurutulmazsa, kürleme fırınında buharlaşıp film altında iğne deliği ve kabarcık bırakır. Kapalı kesitli profillerde suyun tahliye olacağı bir konum ya da yeterli kurutma süresi planlanmalı; parçanın gözle kuru görünmesi iç kanalların da kuru olduğu anlamına gelmez.
Dikkat
Dağlama adımını "korozyona karşı fazladan sökeyim" diye abartmak ters teper. Aşırı dağlama profil kesitini inceltir, keskin köşeleri yuvarlar ve mat, düzensiz bir yüzey bırakır. Malzeme kaybını gravimetrik olarak ölçün ve TDS'te verilen aralıkta tutun.
Dikey / Yatay Hat
Karar büyük ölçüde profil boyuna ve hacme bağlı. Mimari ekstrüzyon çoğunlukla 6 m, kimi işlerde 7 m gelir; bu uzunlukta parçayı yatay taşımak hem alan hem askı sehimi açısından zorlaşır.
Dikey hatta profiller ucundan asılır, ön işlem tünelinden, kurutmadan, kabinden ve fırından dik konumda geçer. Avantajları belirgin: küçük ayak izinde uzun profil işlenir, damlama ve birikme dik yüzeyde daha kontrollüdür, yüksek hacimde otomasyon kolaydır. Bedeli ise yükseklik; ön işlem tüneli ve fırın profil boyu artı manevra payı kadar yüksek olmalı, bu da bina ve yatırım maliyeti demektir.
Yatay hatta profiller yatay askılarda ilerler. Daha alçak yapı, daha düşük giriş maliyeti sunar ve karışık/kısa parça, düşük-orta hacim için esnektir. Sınırı uzun profilde ortaya çıkar: askı aralıkları arttıkça sehim ve temas izi riski büyür, aynı alanda daha az parça işlenir.
| Ölçüt | Dikey hat | Yatay hat |
|---|---|---|
| Uygun profil boyu | Uzun (6-7 m) | Kısa-orta |
| Ayak izi | Küçük, yüksek bina | Geniş, alçak bina |
| Hacim | Yüksek seri | Düşük-orta, esnek |
| Yatırım | Yüksek | Daha düşük |
| Sehim riski | Düşük (dik asılı) | Uzun parçada artar |
Her iki hatta da ortak sorun içi boş profillerin köşe ve kanallarına boyanın girmemesidir. İnce cidarlı, kapalı kesitli profillerde toz, elektrik alanının yoğunlaştığı dış yüzeye yapışır, iç bükey bölgeler zayıf kalır. Bu Faraday kafesi etkisidir; voltajı ve akımı düşürmek, tabanca mesafe/açısını ayarlamak ve akıllı hareketli ya da robotik uygulama bu bölgelerin örtülmesine yardım eder.
Qualicoat Kalite
Dış cephe alüminyumunda "iyi boyandı" ifadesi tek başına bir şey söylemez; sektörün ortak dili Qualicoat'tur. Qualicoat hem toz malzemesini hem uygulayıcı hattı denetler ve dayanıma göre sınıf tanımlar:
- Class 1 — standart poliester; genel mimari kullanım.
- Class 2 — süperdayanıklı poliester (HDP); yüksek UV maruziyeti, uzun ömür.
- Class 3 — en yüksek dayanım sınıfı; en zorlu cephe beklentileri.
Sınıf yükseldikçe Florida açık hava testinde korunması istenen parlaklık ve renk eşiği yükselir. Uygulayıcı tarafında ise Qualicoat düzenli olarak film kalınlığı, yapışma (ISO 2409 çapraz kesme), darbe, kaynar su ve tuz püskürtme testlerini şart koşar. Mimari işte hedef film kalınlığı çoğunlukla en az 60 µm'dir; noktasal değil, profil çevresinde birden çok noktada ölçülür.
Cephe şartnamesine yalnızca "Qualicoat" yazmak pratikte yetmez. İstenen sınıfı (Class 1/2/3), minimum film kalınlığını ve kabul edilen tuz püskürtme saatini sayıyla belirtmek, hem toz tedarikini hem de sahadaki kabul tartışmalarını baştan nesnel bir zemine oturtur. Denetimde en çok takılan noktalar da bellidir: yetersiz durulamadan gelen yapışma kaybı, köşe ve kanallarda film kalınlığının hedefin altında kalması, ve renk partileri arasındaki ton kayması. Bunların üçü de hattaki bir eksikliğin işaretidir, tozun kendi kusuru değil.
Uygun sınıf tozu seçtikten sonra dış mekan davranışının reçineye bağlı kısmını, sınıflar ve test yöntemleriyle birlikte Qualicoat standardı yazısında kontrol edebilirsiniz. Sektörel gereksinimlerin tümü için alüminyum çözümleri sayfasına bakabilirsiniz.
Ahşap Görünüm / Sublimasyon
Mimaride ahşap ve mermer desenli alüminyum talebi yüksek; bunun ardındaki yöntem ayrı bir boya katı değil, sublimasyon transferidir. Önce profile düz bir baz renk toz boya uygulanıp kürlenir. Ardından üzerine desen baskılı bir film sarılır ya da profil desenli kâğıtla sarılıp vakumlanır. Isı verildiğinde (genelde 180-200 °C bandında, birkaç dakika) film üzerindeki mürekkep buharlaşıp toz boya katmanının içine nüfuz eder; desen yüzeyde değil, boyanın içinde oluşur.
Bu yüzden ahşap görünümlü profil, düz renk bir profilden mekanik olarak farklı davranmaz; desen yüzeyin üstünde ince bir tabaka değildir, film içine gömülüdür. Yine de UV davranışı baz tozun reçinesine bağlıdır; dış cephede kullanılacaksa alt katmanın da dış mekan sınıfı olması gerekir. Sublimasyon, üç boyutlu profilin tüm yüzeylerini tek işlemde sardığı için, düz levhaya baskıdan farklı olarak köşeleri ve kanalları da desenle örtebilir.
Renk ve efekt tarafında son bir not: mimari işte parti (batch) tutarlılığı kritik. Aynı cephede farklı zamanlarda boyanan profiller yan yana geldiğinde ton farkı gözle yakalanır. Bu yüzden büyük cephe projelerinde toz aynı üretim partisinden tedarik edilir ve referans panel saklanır. Doğru reçine, kontrollü ön işlem ve tutarlı film kalınlığı bir araya geldiğinde, alüminyum profil cephede beklenen on yıllara ulaşır.
Sıkça Sorulan Sorular
Profil önce yağ alma, asidik dağlama ve durulamadan geçer, ardından kromatsız nano-seramik dönüşüm kaplaması uygulanır. Kurutmadan sonra elektrostatik toz boya atılır ve poliester için genellikle 180-200 °C parça sıcaklığında kürlenir. Kesin değerler tozun teknik veri sayfasında verilir.
Kararı profil boyu ve hacim belirler. 6-7 m mimari profil ve yüksek seride dikey hat küçük ayak izinde çalışır ve sehimi azaltır; kısa-orta parça, düşük-orta hacim ve daha düşük yatırım için yatay hat daha esnektir.
Sublimasyon transferiyle verilir. Profile önce baz renk toz boya kürlenir, üzerine desen baskılı film sarılır ve ısıyla mürekkep boyanın içine nüfuz eder. Desen yüzeyin üstünde değil, film içine gömülü olur; bu yüzden aşınmaya karşı düz renkle benzer davranır.