Özetle
- Faraday kafesi etkisi, yüklü toz partiküllerinin köşe, oyuk ve iç bükey bölgelere ulaşamamasıdır; elektrik alan çizgileri dış yüzeyde yoğunlaşır.
- İlk müdahale kV ve µA değerlerini düşürmektir; 60–100 kV'den 40–60 kV'e inmek çoğu panoda dip dolumunu belirgin iyileştirir.
- Tribo tabanca, robot ve akıllı hareketli uygulama, serbest iyon yükünü ve mesafe hatasını azaltarak oyuk penetrasyonunu artırır.
Bir elektrik panosunun iç köşesini boyarken tabancayı ne kadar yaklaştırırsanız yaklaştırın, o dar oyuğun dibi ince kalır ya da hiç örtmez. Metal doğru topraklanmıştır, toz akışı düzgündür, dış yüzeyler kusursuz örtülür. Sorun tozda değil; parçanın geometrisiyle elektrostatik alanın ilişkisinde. Bu davranışa Faraday kafesi etkisi deniyor ve toz boyada dar profil, tel kafes, kanal ve derin oyuk boyayan herkesin karşılaştığı en inatçı problemlerden biri.
Faraday Kafesi Etkisi Nedir
Corona tabanca, toz partiküllerini yüksek voltajla (tipik olarak 60–100 kV) yükler ve topraklı parçaya doğru bir elektrik alanı oluşturur. Yüklü partiküller bu alan çizgilerini takip ederek yüzeye taşınır. Sorun şurada: elektrik alan çizgileri her zaman iletken yüzeyin en dışa çıkık, en keskin noktalarına yönelir. Bir köşe, bir kenar, bir çıkıntı alanı üzerine toplar; içeri girmiş bir oyuk ya da iki duvarın kesiştiği iç köşe ise alan açısından bir "gölge" bölge olur.
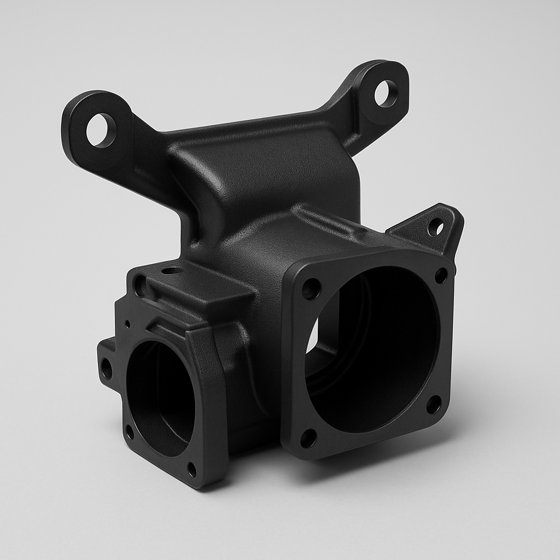
Bu, adını Michael Faraday'ın kafes deneyinden alır. Kapalı bir iletken kabuğun içinde elektrik alanı sıfıra yakındır. Boyanacak parça tam bir kafes olmasa da derin bir oyuk aynı mantıkla davranır: alan çizgileri oyuğun ağzına ve kenarlarına yığılır, dibe neredeyse hiç inmez. Yüklü partikül gitmek istediği yere değil, alanın onu çektiği yere gider. Sonuç, dış yüzeyde fazla, iç köşede eksik film.
İşin ikinci katmanı serbest iyonlardır. Corona yüklemesi tozu yüklerken havada bir sürü serbest iyon da üretir. Bu iyonlar oyuğun içinde birikip parçaya bir "ters yük" bulutu oluşturur. Biriken bu yük, sonradan gelen yüklü partikülleri iter; oyuğun dibi kendi kendini boyaya kapatır. Buna geri iyonizasyon (back ionization) da eşlik edebilir: aşırı yüklü bölgede toz kraterlenir, dokusu bozulur.
Nerede ve Nasıl Görülür
Etki en çok şu parçalarda belirginleşir:
- Elektrik panosu gövdeleri: iç köşeler ve montaj cepleri ince kalır.
- Dar U ve C profiller: profilin iç yüzü dış yüzden az örtülür.
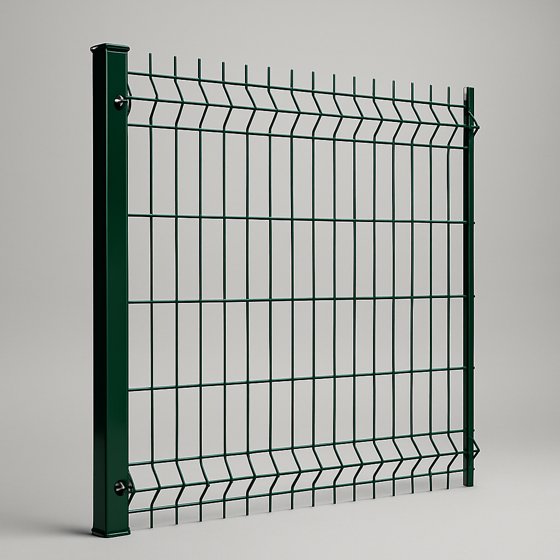
- Tel kafes, ızgara, sepet: tellerin kesişim noktaları ve iç yüzeyler zayıf.
- Radyatör dilimleri, ısı eşanjörleri: dilim aralarına toz girmez.
- Kutu ve muhafazalar: köşe kaynak dikişleri ve iç bükey geçişler.
Belirtiyi teşhis ederken dikkat: iç köşedeki eksik örtme her zaman Faraday değildir. Kötü topraklama, tıkalı meme, yanlış toz akışı ya da tabanca açısı da benzer sonuç verir. Faraday'a özgü işaret şudur: dış yüzeyler ve çıkıntılar fazla toz alırken (hatta kalınlık aşırı yükselirken) sadece içe dönük bölgeler aç kalır. Yani tozun parçaya ulaşma sorunu değil, parça üzerinde yanlış dağılma sorunu vardır.
İlk Müdahale: kV ve µA Düşürmek
Sezgiye ters gelir ama oyuğa daha çok toz sokmanın yolu genelde voltajı düşürmektir. Yüksek kV, alan çizgilerini dış çıkıntılarda daha da sertleştirir ve serbest iyon üretimini artırır. kV'yi düşürdüğünüzde alan yumuşar, partikülün kendi kinetik enerjisi (havayla taşınması) daha baskın hale gelir ve toz oyuğun içine mekanik olarak taşınabilir.
Pratikte iki değeri birlikte kısarsınız: çıkış voltajı (kV) ve akım sınırı (µA). Akım sınırlaması, tabanca parçaya yaklaştığında iyon akışını baskılar; bu da geri iyonizasyonu ve oyuktaki ters yük birikimini azaltır. Modern tabancalarda "derin oyuk / Faraday" ön ayarı çoğunlukla düşük kV + düşük µA kombinasyonudur.
| Parça tipi | Başlangıç kV | Not |
|---|---|---|
| Düz yüzey, geniş panel | 80–100 kV | Yüksek transfer verimi, wrap-around |
| Hafif oyuklu gövde | 50–70 kV | Dengeli örtme |
| Derin oyuk, iç köşe | 40–60 kV | Alanı yumuşat, akımı sınırla |
| Tel kafes, ızgara | 30–50 kV | Düşük kV + kısa mesafe |
İpucu
Değerleri tek seferde uçlara çekmeyin. kV'yi 10'ar 10'ar indirip test parçası boyayın, kürleyip iç köşe kalınlığını manyetik ölçerle (DFT) kontrol edin. Oyuk dolmaya başlarken dış yüzeyde toz tutunması da bir miktar azalır; ikisi arasında parçaya uygun dengeyi ölçüyle bulun. Kesin değer toz üreticisinin teknik veri sayfası (TDS) ve saha ölçümüyle netleşir.
Tribo, Robot ve Akıllı Hareket
Voltaj ayarı çoğu işi çözer ama derin geometrilerde donanım tarafında da seçenekler var. Yükleme yöntemini değiştirmek bunların başında gelir. Tribo (tribostatik) tabanca, tozu yüksek voltajla değil sürtünme ile yükler; ortada serbest iyon üreten güçlü bir corona alanı yoktur. Alan çizgilerinin oyuğu kesmesi sorunu büyük ölçüde ortadan kalkar, partikül daha çok kendi taşıma havasıyla hareket eder ve oyuğa daha rahat girer. Tribonun bedeli daha düşük yükleme verimi ve tozun tribo uyumlu olma zorunluluğudur; her toz tribo ile iyi yüklenmez.
İkinci eksen hareket ve mesafedir. Elle boyamada tabancayı oyuğa doğru açıyla tutmak, önce dibe sonra kenarlara gitmek ve mesafeyi 15–25 cm bandında tutmak fark yaratır. Ama insan eli tekrarlanabilir değildir; aynı panonun iç köşesi her seferinde aynı süre ve açıyla boyanmaz. Burada otomatik ve robotik uygulama devreye girer. Tabancayı oyuğun eksenine hizalayıp sabit hız, sabit mesafe ve sabit açıyla gezdirmek, Faraday etkisini elektrostatik değil mekanik olarak yener: toz alanla değil, doğru yönlendirilmiş hava akışıyla dibe taşınır.
Akıllı hareketli tabanca yaklaşımı bu iki fikri birleştirir. OWL Intelligent Motion Gun gibi hareket kontrollü sistemler, tabancanın parça geometrisine göre yörünge, hız ve tetik zamanlamasını programlı biçimde ayarlar; oyuklu bölgede yavaşlar, düz yüzeyde hızlanır. Böylece hem iç köşeye yeterli süre ayrılır hem de dış yüzeyde aşırı kalınlık ve portakal kabuğu önlenir. Elektrostatik parametrelerin de (kV/µA) hareketle senkron değişebilmesi, tek bir parça üzerinde farklı bölgelere farklı reçime izin verir.
Dikkat
Faraday sorununu "daha çok toz" ya da "daha yüksek kV" ile çözmeye çalışmak çoğu zaman geri teper: dış yüzeyde aşırı kalınlık, geri iyonizasyon ve oyuk ağzında kraterli doku oluşur, dip yine boş kalır. Önce alanı yumuşatın (kV/µA düşür), sonra tozun mekanik taşınmasını iyileştirin (mesafe, açı, hareket).
Uygulama Stratejisi
Sahada işleyen bir sıralama şöyle kurulur. Önce topraklamayı doğrulayın; parça-askı direnci genelde 1 megaohm altında olmalı. Zayıf topraklama, Faraday'a benzeyen ama kökten farklı bir örtme sorunu yaratır. Topraklama sağlamsa, sıralı olarak ilerleyin:
- Önce dip, sonra dış: ilk pasta oyuk ve iç köşeleri düşük kV ile boyayın, dış yüzeyleri sonraya bırakın. Dış yüzey erken yüklenirse oluşan yük, oyuğun ağzını daha da kapatır.
- Mesafeyi koruyun: 15–25 cm. Çok yaklaşmak yerel geri iyonizasyona, çok uzaklaşmak transfer kaybına yol açar.
- Açıyla girin: tabancayı oyuğun eksenine hizalayın; yüzeye dik değil, oyuğun içine bakacak şekilde.
- Hava debisini ayarlayın: oyuk boyarken taşıma havasını biraz artırmak partikülü mekanik olarak dibe iter, ama aşırısı yeni boyanan tozu üfleyip kaldırır.
- Gerekirse iki aşama: düşük kV ile derin bölgeler, ardından normal kV ile dış yüzeyler.
Yükleme fiziğinin bütününü anlamak için elektrostatik toz boyanın çalışma mantığını gözden geçirmek işe yarar; kV, µA ve wrap-around kavramları Faraday çözümlerinin neden işlediğini açıklar. Geometriyi baştan boyanabilir kılmak da çözümün parçasıdır: tasarımda köşe yarıçaplarını büyütmek, gereksiz derin cepleri havalandırma/drenaj delikleriyle açmak ve keskin iç köşeleri yumuşatmak, elektrostatik ayarların yükünü hafifletir. Boyanamayan bir geometriyi hattın telafi etmesini beklemek yerine, parçayı boyanabilir tasarlamak en kalıcı çözümdür.
Özetle Faraday kafesi etkisi bir malzeme kusuru değil, elektrik alanı ile geometrinin kaçınılmaz etkileşimidir. Doğru yaklaşım onu yok saymak değil, yönetmektir: alanı yumuşat, tozu mekanik taşı, hareketi tekrarlanabilir kıl ve mümkünse geometriyi baştan boyanabilir tasarla.
Sıkça Sorulan Sorular
Önce kV ve µA değerlerini düşürerek alan çizgilerini yumuşatın, sonra tabanca mesafesi, açısı ve hava debisiyle tozu oyuğa mekanik olarak taşıyın. Derin geometrilerde tribo tabanca ya da akıllı hareketli/robotik uygulama belirgin fark yaratır.
Yüksek kV, elektrik alanını dış köşelerde sertleştirir ve serbest iyon üretimini artırır; bu da oyuk ağzında yük birikimi ve geri iyonizasyona yol açar. Düşük kV alanı yumuşatır, tozun kendi taşıma havasıyla oyuğa girmesine izin verir.
Evet. Tribo tozu yüksek voltaj yerine sürtünmeyle yükler, güçlü bir corona alanı ve serbest iyon üretmez; bu yüzden partikül oyuğa daha rahat girer. Bedeli daha düşük yükleme verimi ve tozun tribo uyumlu olma zorunluluğudur.