Özeti
- Toz partikülleri iki yolla yüklenir: corona (yüksek voltajla iyon bombardımanı) ve tribo (sürtünmeyle yük transferi).
- Yüksek kV daha çok yük demek değildir; belli bir noktadan sonra Faraday kafesi ve geri iyonizasyon devreye girer.
- Tutunmayı sağlayan şey elektrik alan çizgileridir; aynı alan parçanın arka yüzeyini de bir miktar sarar (wrap-around).
- Köşe, oyuk ve ince tozda elektrostatiğin sınırı belli olur; kV/uA ayarı ve tabanca hareketi burada belirleyicidir.
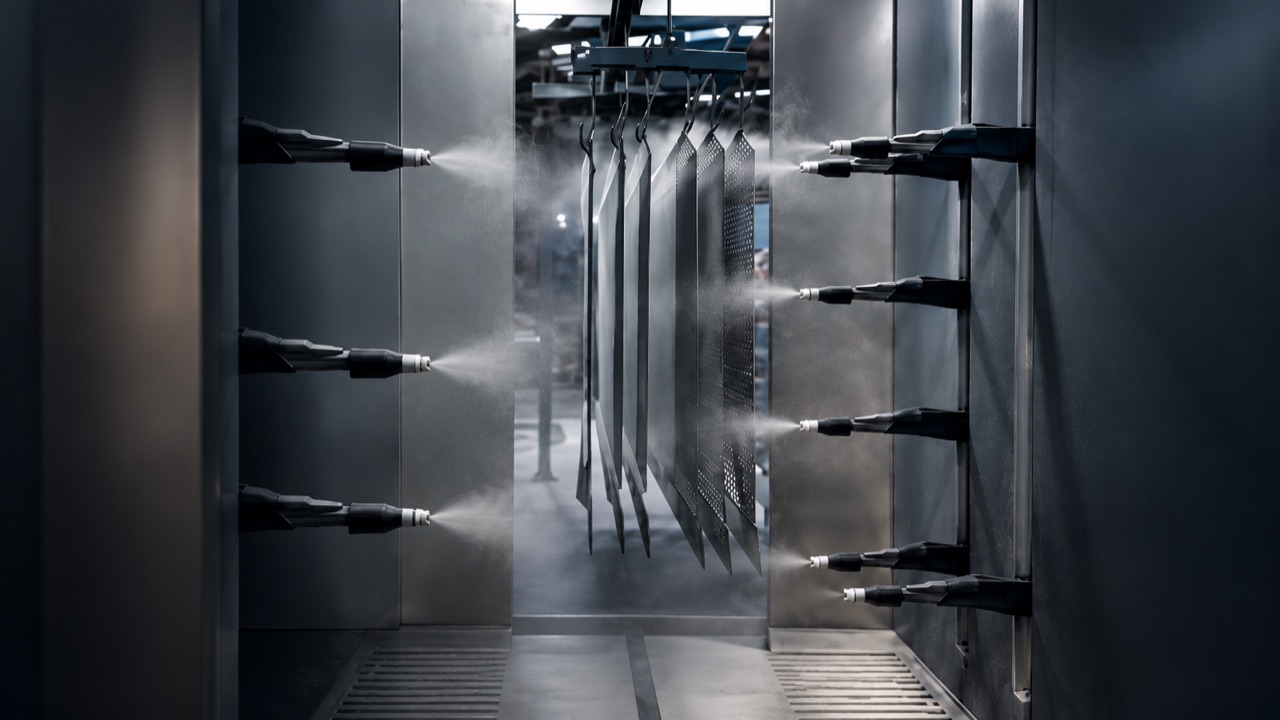
Bir toz tabancasının tetikine bastığınızda gözle görülür bir şey olmaz: toz bulutu parçaya doğru gider ve yapışır. Bu yapışmayı sağlayan mekanik değil, elektrikdir. Partiküller elektrostatik olarak yüklenir, topraklanmış parça ters kutbu temsil eder ve toz metale çekilir. Kurlama fırınına girene kadar boyayı yüzeyde tutan tek kuvvet budur. Sistemi anlamak için önce toz boya nedir sorusunun cevabını bilmek işe yarar; burada odak, o tozun neden ve nasıl yüzeye tutunduğu.
Elektrostatik toz boya, kuru polimer + pigment partikülllerinin elektrik yükü verilerek topraklanmış metale püskürtülmesi ve ardından fırınlanarak filme dönüştürülmesi sürecidir. İşlemin kalitesi büyük ölçüde yükleme kalitesine bağlıdır. Aynı toz, kötü yüklenmiş bir tabancayla döküklü ve delikli, iyi ayarlanmış bir tabancayla ise düzgün ve örten bir film verir.
Yükleme Nasıl Olur
Partiküle yük vermenin sahada kullanılan iki yolu var: corona ve tribo. İkisi de sonuçta partiküllü yükler ama yöntemleri ve davranışları farklıdır.
Corona yükleme (iyon bombardımanı)
Corona tabancasının ucunda ince bir elektrot vardır. Bu elektrotda 60-100 kV mertebesinde yüksek gerilim uygulanır. Elektrodun ucunda hava iyonize olur ve serbest iyonlarla dolu bir bölge oluşur. Tabancadan çıkan toz partikülleri bu iyon bulutunun içinden geçerken yük yakalar. Yani partikül doğrudan elektrottan değil, ortamdaki iyonlardan yüklenir.
Corona hızlı ve güçlü bir yöntemdir, farklı toz kimyaları (epoksi, polyester, hibrit) ile sorunsuz çalışır. Dezavantajı, aynı iyon bulutunun serbest iyon da üretmesidir. Bu serbest iyonlar parça yüzeyine yığılınca, özellikle oyuk ve köşelerde, sonradan göreceğimiz geri iyonizasyon ve Faraday sorunlarını tetikler.
Tribo yükleme (sürtünme)
Tribo tabancasında yüksek voltaj yoktur. Partiküller, tabanca içindeki özel bir malzemeyle (genelde PTFE) sürtünerek yük kazanır. Sürtünme sırasında partikülle yüzey arasında elektron transferi olur; partikül pozitif yüklenir, tabanca zıt yükü toprakla atar. Serbest iyon üretilmediği için corona'ya özgü iyon bulutu ve geri iyonizasyon burada yoktur.
Bunun pratik sonucu şudur: tribo, derin oyuk ve köşe içeren parçalarda daha esnek bir yayılım verir çünkü partikülleri içeri iten bir iyon alanı yok. Buna karşılık tribo yüklenmesi tozun kimyasına duyarlıdır ve tabanca içi aşınmaya bağlıdır; her toz her tribo tabancasında aynı verimle yüklenmez. Corona mı tribo mu seçimini derinlemesine ele aldığımız tribo mu corona mı yazısı parça geometrisine göre karar vermeye yardımcı olur.
| Özellik | Corona | Tribo |
|---|---|---|
| Yükleme mekanizması | İyon bombardımanı (60-100 kV) | Sürtünme (voltaj yok) |
| Serbest iyon | Var | Yok |
| Faraday/köşe davranışı | Zayıf (iyon alanı içeri girmez) | Daha iyi |
| Toz kimyasına duyarlılık | Düşük | Yüksek |
| Transfer verimi (düz parça) | Genelde yüksek | Orta-yüksek |
kV ve uA'nın Etkisi
Corona tabancalarında iki değer izlenir: kV (uygulanan gerilim) ve uA (elektrottan akan akım). Sık yapılan hata, "ne kadar yüksek kV, o kadar iyi" varsayımıdır. Gerçekte ilişki doğrusal değildir.
Yüksek kV daha güçlü bir elektrik alanı ve daha fazla iyon üretir, bu da ilk yüklemeyi hızlandırır. Ancak belli bir noktadan sonra fazla iyon parça yüzeyinde birikir. Yüzeyde biriken yük, gelen yeni partikülleri iteklemeye başlar ve kaplama film kalınlığını sınırlar. Aynı zamanda serbest iyon fazlalığı geri iyonizasyona yol açar: biriken yük deşarj olurken filmde küçük krater ve iğne delikleri benzeri kusurlar bırakır.
uA (akım) sınırı bu yüzden önemlidir. Modern tabancalarda kV sabit görünse bile akım sınırlama fonksiyonu, elektrottan çıkan iyon miktarını kontrol eder. Derin köşe ve oyuklu parçalarda kV'yi 40-60 kV bandına çekmek ve akımı sınırlamak, iyon bombardımanını azaltarak partiküllün oyuğa girmesine izin verir. Düz, geniş yüzeylerde ise 80-100 kV genelde sorunsuz çalışır.
İpucu
kV ayarını parça geometrisine göre değiştirin, sabit bırakmayın. Kaba kural: düz geniş yüzeyler için yüksek kV (80-100), derin köşe/oyuk ağırlıklı parçalar için düşük kV (40-60) ve akım sınırı. İlk kat çıkarken tabancayı biraz uzaklaştırmak (200-300 mm) da iyon yoğunluğunu düşürür. Kesin band tozun TDS'inde ve saha denemesinde netleşir.
Tutunma ve Wrap-around
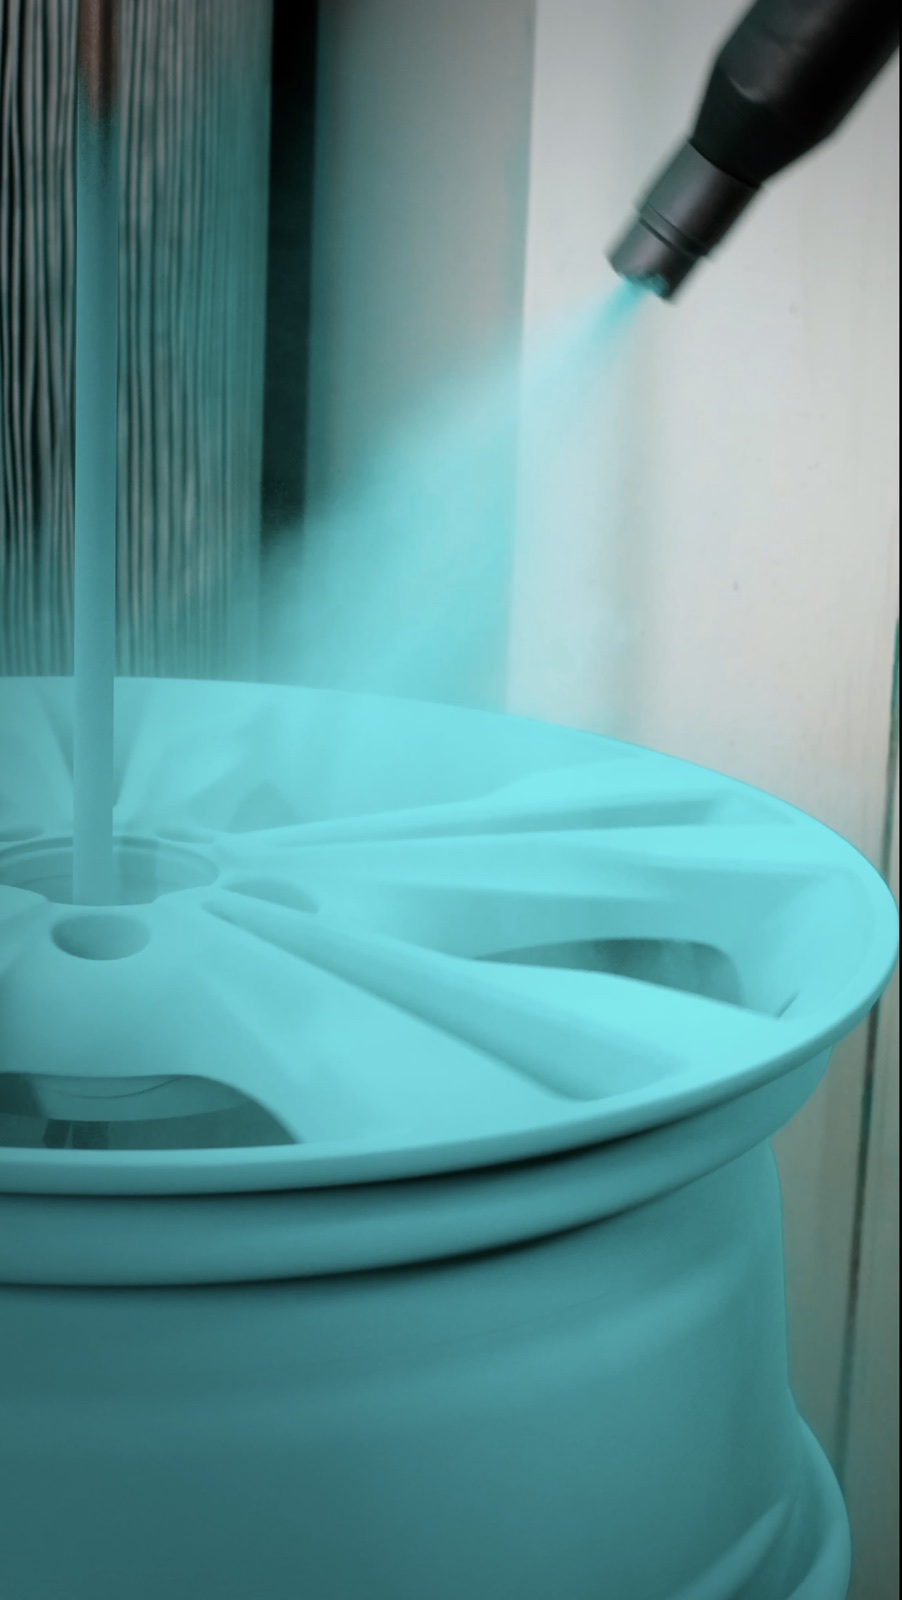
Yüklenmiş bir partikül tabancadan çıkınca iki kuvvetin etkisindedir: onu ileri taşıyan hava akışı ve topraklanmış parçaya çeken elektrostatik çekim. Parça topraklandığı için çevresinde elektrik alan çizgileri oluşur. Bu çizgiler yüzeye dik doğru uzanır ve yüklü partiküller çizgileri takip ederek metale oturur.
Alan çizgilerinin bir kısmı parçanın kenarından dolanıp arka yüzeye de ulaşır. Partiküllerin bir bölümü bu çizgileri izleyerek parçanın doğrudan püskürtülmeyen arka tarafına da tutunur. Buna wrap-around (sarma) denir. İnce profil ve boru gibi parçalarda wrap-around, tek yönden püskürtmeyle bile arkasının bir miktar kaplanmasını sağlar; bu, transfer verimini artıran istenen bir etkidir.
Tutunmuş toz henüz sadece elektrostatik kuvvetle durur; mekanik bağı yoktur. Bu aşamadaki filme "yeşil film" denir ve dokunmaya karşı hassastır. Kalıcı film ancak kurlama fırınında, parça hedef sıcaklığına (PMT) ulaştıktan sonra 10-20 dk tutulduğunda oluşur. Yani elektrostatik, boyayı fırına kadar taşıyan taşıyıcıdır; sertlik ve yapışma kimyayla fırında gelir.
Dikkat
İyi bir yükleme, kötü bir topraklamayı kurtarmaz. Askı ve konveyör üzerinde parçaya toprak direnci ideal olarak 1 megaohm altında olmalıdır. Boya birikmiş, oksitlenmiş veya yağlı askılar direnci yükseltir; partiküller çekim gücünü kaybeder, transfer verimi düşer ve wrap-around neredeyse kaybolur. Askıların düzenli sıcaklıkla temizlenmesi (yakma/soğutma) topraklamayı geri kazandırır.
Elektrostatiğin Sınırları
Elektrostatik yükleme, düz ve açık yüzeylerde neredeyse kusursuz çalışır. Sınırları, geometri zorlaştıkça ve toz inceldiğinde ortaya çıkar.
- Faraday kafesi etkisi: İç köşe, derin oyuk ve kanal gibi bölgelerde elektrik alan çizgileri yüzeye değil, en yakın kenara yönelir. Partiküller köşenin dibine ulaşamadan kenarlara toplanır; oyuğun içi boş kalır. Bu, corona sistemlerinde en belirgin sınırdır. Mekanizmayı ve pratik çözümleri ayrıntılı olarak Faraday kafesi etkisi yazısında ele aldık.
- Geri iyonizasyon: Yüzeyde aşırı yük birikince biriken yük küçük kıvılcımlarla deşarj olur. Her deşarj noktası filmde küçük bir krater bırakır; yüzey kum tanesi gibi pörtüklü görünür. Çözüm kV/uA'yi düşürmek ve tabanca mesafesini artırmaktır.
- İnce toz davranışı: 10 μm altındaki çok ince partiküller kütle başına fazla yük taşır ama hava akımına karşı hafif kalır. Bunlar oyuklara giremez, kolayca yön değiştirir ve geri kazanımda biriktikçe yükleme dengesini bozar. Çok geri kazanılmış, incelemiş toz, yükleme verimini düşürür.
- Nem ve iletkenlik: Yüksek bağıl nemde partikül yükünü daha hızlı kaybeder; kuru ortam yüklemeyi kararlı tutar. Tozun rutubetçekmesi de yüklemeyi bozar.
Bu sınırların çoğu ayar ve hareketle aşılır: kV/uA'yi geometriye göre seçmek, tabanca açısını oyuğa doğru yönlendirmek, iyon alanını içeri iteklemeyen tribo tabancaya geçmek, robot veya akıllı hareket sistemleriyle tabancayı parça yüzeyi boyunca düzgün gezdirmek. Derin Faraday bölgeleri kalan yerlerde manuel rötüş çoğu zaman kaçınılmazdır. Tabancayı parça konturuna göre hareketli ve mesafesi sabit tutan sistemler (örneğin OWL Intelligent Motion Gun gibi hareket kontrollü tabancalar) bu bölgelerde transfer verimini ölçülebilir şekilde artırır; ama fizik değişmez, sadece daha iyi yönetilir.
Özeti elektrostatik toz boya, doğru kV, doğru akım, sağlam topraklama ve parça geometrisine uygun tabanca hareketiyle yüksek transfer verimi ve düzgün film verir. Sistemin zayıf halkası genelde tabancamının kendisi değil; topraklama, iyon fazlalığı ve göz ardı edilen geometridir.
Sıkça Sorulan Sorular
Corona, 60-100 kV yüksek gerilimle üretilen iyon bulutuyla partiküllü yükler ve serbest iyon üretir. Tribo ise voltaj kullanmaz; partikül tabanca içinde sürtünerek yüklenir ve serbest iyon üretmez. Bu yüzden tribo, derin köşe ve oyuklu parçalarda genelde daha iyi yayılır.
Corona tabancaları tipik olarak 40-100 kV bandında çalışır. Düz geniş yüzeyler için 80-100 kV uygundur; derin köşe ve oyuklu parçalarda 40-60 kV ve akım sınırı tercih edilir. Kesin değer tozun teknik veri sayfasına ve saha denemesine göre netleşir.
Hayır. Belli bir noktadan sonra fazla iyon parça yüzeyinde birikir, yeni partikülleri iteler ve film kalınlığını sınırlar. Ayrıca geri iyonizasyona yol açarak filmde krater ve pörtük oluşturur. kV'yi geometriye göre ayarlamak, sabit yüksek tutmaktan daha doğrudur.