Ozetle
- Toz boya, solvent içermeyen termoset bir toz karışımıdır; VOC salınımı yok.
- Toz, elektrostatik yükle (60-100 kV corona ya da tribo) topraklanmış parcaya tutunur.
- Kürleme fırının havası değil, parça sıcaklığıyla (PMT) ölçülür; 180-200 C'de poliesterde 10-20 dk.
- Topalanamayan toz elenip yeniden kullanıldığında verim %95'e kadar çıkar.
Bir parcayi yasla boyayip kurutmayi beklerken, yaninda toz boyanan bir hattin dakikalar icinde ikinci parcayi cikardigini gorursen fark ortaya cikar. Ikisi de yüzey korur, ama toz boyanin fiziksel islevi bastan sona farklidir: solvent yok, kuruma yok, film erime ve kimyasal reaksiyonla oluşur. Asagida bu surecin her adimini, isin fabrikadaki halini anlatan sayilarla ele aliyorum.
Toz Boya Nedir
Toz boya, ince öğütülmüş katı bir termoset karışımıdır. İçinde reçine (çoğunlukla epoksi ya da poliester), sertleştirici, pigment ve akış/yüzey düzenleyici katkılar bulunur. Yaş boyanın aksine taşıyıcı solvent yoktur; bu yüzden uçucu organik bileşik (VOC) salınımı pratikte sıfıra yakındır. Partikul boyutu tipik olarak 25-45 mikron aralığındadır ve bu dağılım hem yüklenmeyι hem film düzgünlüğünü doğrudan etkiler.
"Termoset" olması kritik. Toz eridikten sonra tekrar ısıtılarak sıvılaştırılamaz, çünkü ısıyla kalıcı bir ağ bağlanır. Bu, kürlenmış filmin çözücü ve ısıya karşı dayanıklı olmasının nedenidir. Kaba mantık şu: toz önce fiziksel olarak parçaya yapışır, sonra fırında önce erir, sonra kimyasal olarak sertleşir.
Tozun üç temel bileşeni işlevini bilmek, sahada karşılaşılan çoğu sorunu okumasını kolaylaştırır. Reçine ve sertleştirici filmin iskeletini kurar ve dayanımı belirler. Pigment rengi ve örtme gücünü verir; yüksek pigment oranı örtme için iyidir ama akışkanlığı düşürüp portakal kabuğunu artırabilir. Katkılar ise akış, gaz çıkışı ve yüzey düzgünlüğünü yönetir. Aynı RAL kodunda iki farklı tozun aynı görünmemesinin nedeni çoğu zaman bu formülasyon farkıdır.
Elektrostatik Uygulama Nasil Calisir
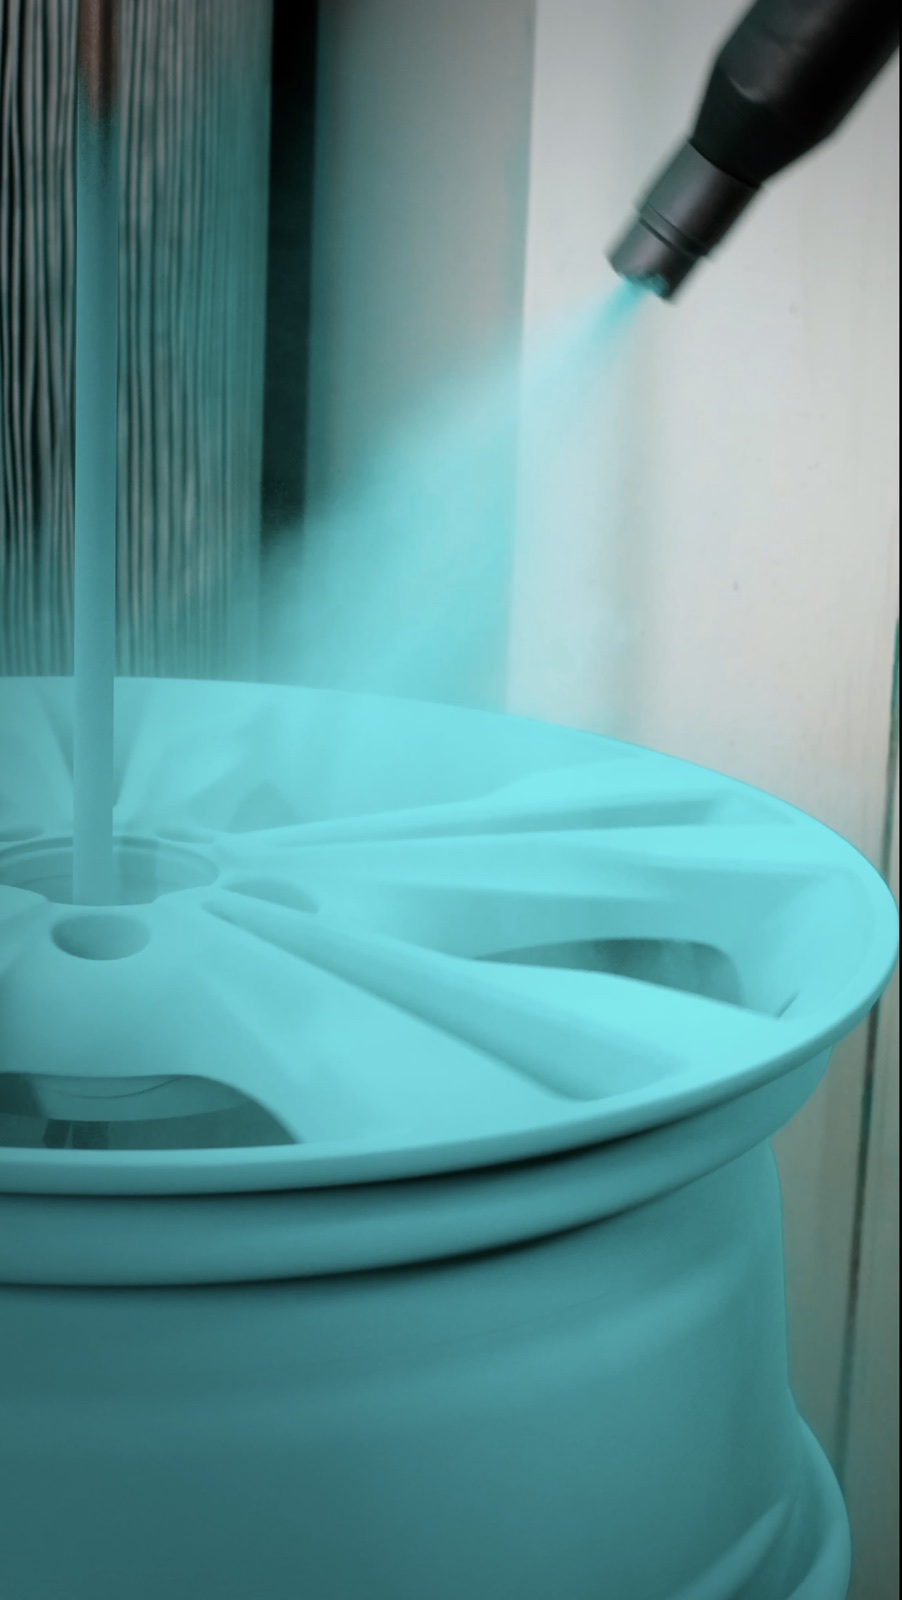
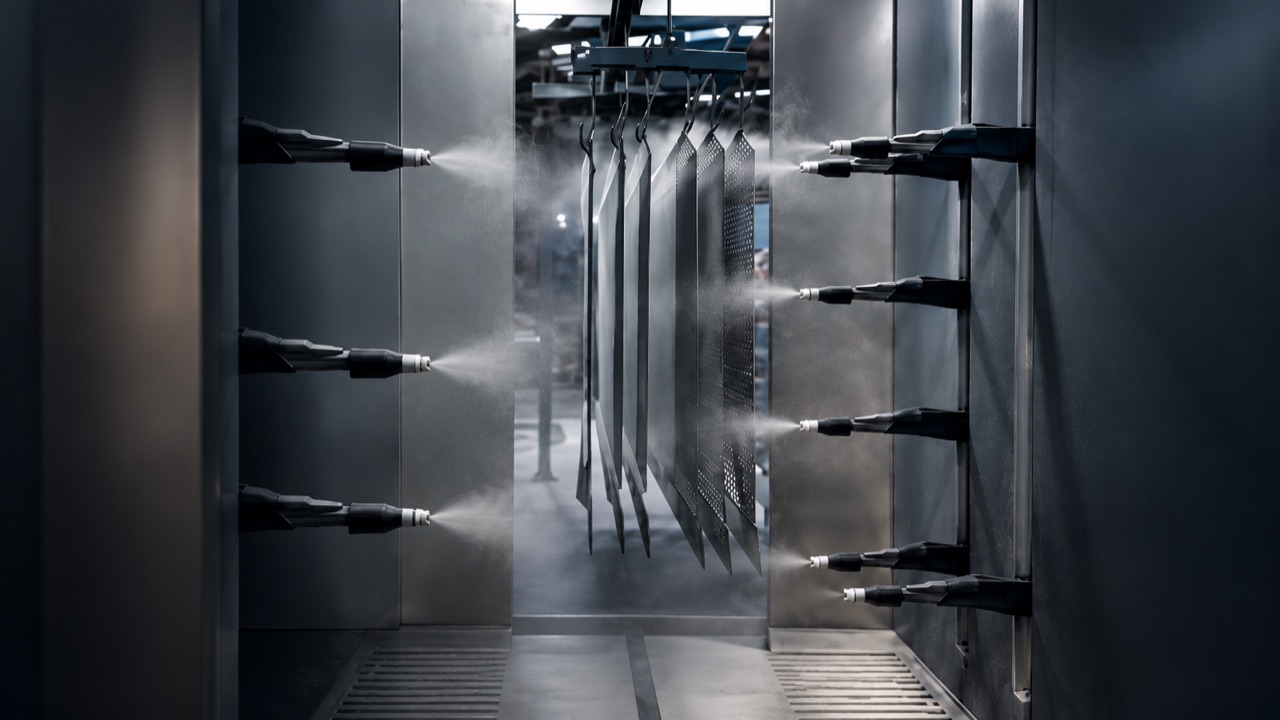
Toz partikülleri parçaya tutturan şey yer çekimi değil, elektrostatik cazibidir. İki yöntem yaygın:
- Corona yükleme: Tabanca ucundaki elektrodta 60-100 kV uygulanır. Bu, hava moleküllerini iyonize eder ve serbest iyonlar toz partikülerine negatif yük verir. Parça topraklandığı için yüklü toz yüzeye çekilir.
- Tribo yükleme: Toz, tabanca içindeki bir tüp (genellikle PTFE) boyunca sürtünerek yüklenir. Serbest iyon üretilmez. İç bükey ve derin geometrilerde daha eşit dağılım verir, ama toz formülünün tribo uyumlu olması gerekir.
Yüklü toz, topraklanmış parçaya doğru elektrik alan çizgilerini takip eder ve parçanın arka yüzüne de bir miktar dolanır; buna wrap-around (sarma) denir. Sarma, görünmeyen yüzeyleri de bir ölçüde kaplar, ama tek başına yeterli değildir; kritik alanlar doğrudan hedeflenmelidir.
Dikkat
Faraday kafesi etkisi: yüklü partiküller köşe, oyuk ve iç bükey bölgelere zor girer, çünkü alan çizgileri kenarlara toplanır. Çözüm kV ve akımı (µA) düşürmek, tabanca mesafesini/açısını ayarlamak, tribo tabanca ya da robotik/akıllı hareketli tabanca kullanmaktır. Bunun sahadaki kök nedenlerini toz boya hataları yazısında ayrıca ele alıyoruz.
Kürleme: Erime ve Capraz Bag
Parça fırına girdiğinde iki aşama üst üste çalışır. Önce toz erir ve akarak sürekli bir film oluşturur; ardından reçine ile sertleştirici arasındaki reaksiyon başlar ve çapraz bağlı ağ kurulur. Bu ikinci aşama filmi kalıcı kılar.
En sık yapılan hata, fırının hava sıcaklığını kürleme ölçüsü sanmaktır. Belirleyici olan parçanın kendi sıcaklığıdır; buna parça metal sıcaklığı (PMT, peak metal temperature) denir. Süre, parça hedef sıcaklığa ulaştıktan sonra sayılmaya başlar. Kalın bir döküm parça ile 0,8 mm sac, aynı fırında çok farklı sürelerde hedefe ulaşır.
| Reçine tipi | Tipik PMT aralığı | Hedefte tutma süresi |
|---|---|---|
| Epoksi | 150-180 C | 10-20 dk |
| Epoksi-poliester hibrit | 160-190 C | 10-20 dk |
| Poliester (TGIC / TGIC'siz) | 180-200 C | 10-20 dk |
| Poliüretan / akrilik | 180-220 C | 10-20 dk |
Pratik referans: 200 C'de yaklaşık 10-15 dk, 180 C'de yaklaşık 20-25 dk. Kesin değerler her zaman boya üreticisinin teknik veri sayfasında (TDS) verilir; parça geometrisi ve fırın yükü değiştikçe saha ölçümüyle netleşir. Fırın eğrisi ve PMT ölçümü konusunu fırın sıcaklığı ve kürleme yazısında ayrıntılı işliyoruz.
Toz Boya Tipleri
Reçine kimyası, tozun nerede kullanılacağını belirler. En yaygın dört grup:
- Epoksi: Kimyasal ve mekanik direnci yüksek, iç mekan için. Dış ortamda UV altında tebessümü (chalking), yani rengi ve parlaklığı solar.
- Poliester: UV ve hava koşullarına dayanıklı, dış mekan için standart seçim. Mimari cephe, bahçe mobilyası, direk gibi uygulamalar.
- Epoksi-poliester hibrit: İç mekan, ekonomik. Radyatör, beyaz eşya gövdesi, ofis mobilyası gibi yerlerde yaygın.
- Poliüretan: İnce ve düzgün film, iyi dış dayanım ve kimyasal direnç; genelde daha yüksek PMT ister.
Mimari cephede süper dayanıklı poliesterler ve Qualicoat sınıfı ürünler kullanılır. TGIC'siz poliesterler iş güvenliği nedeniyle giderek yaygınlaşıyor. Seçimi yaparken tek ölçüt renk değildir: kürleme sıcaklığı, dış dayanım beklentisi ve parlaklık sınıfı birlikte değerlendirilir. Örneğin iç mekanda kalacak bir sac dolabı için hibrit ekonomik ve yeterlidir; aynı dolap dış cephede kullanılacaksa poliestere geçmek gerekir, aksi halde birkaç sezonda solma ve tebessümü görülür.
On Islem Neden Kritik
Toz boyanın en sık göz ardı edilen tarafı, tabanca değil, tozdan önceki yüzeydir. Yapışma ve korozyon dayanımı burada belirlenir. Tipik hat sırası:
- Yağ alma: Yüzeydeki yağ, gres ve kir uzaklaştırılır. Kalıntı kalırsa krater ve yapışma kaybı kaçınılmazdır.
- Dönüşüm kaplaması: Demir/çinko fosfat ya da nano-seramik. Metale kimyasal olarak bağlanan bu tabaka, hem yapışmayı hem korozyon direncini arttırır.
- Durulama ve kurutma: Kimyasal kalıntılar temizlenir, yüzey tamamen kurutulur.
Nano-seramik işlemler daha düşük sıcaklıkta çalışır ve daha az atık üretir; mimaride krom-6 kromatlar kromatı olmayan sistemlere bırakılıyor. Başka sinsi kaynak da hattan gelen basınçlı havaydır: içindeki yağ ve nem, kürlenmış filmde krater olarak çıkar.
Ipucu
Yapışma kalitesini ölçmek için çapraz kesme testi (ISO 2409 / ASTM D3359) hızlı ve ucuzdur. Korozyon için tuz püskürtme (ASTM B117) scribe çizgisi üzerinden değerlendirilir; ancak laboratuvar saatinin gerçek saha ömrüyle korelasyonu sınırlıdır, tek başına ömür garantisi olarak okunmamalıdır.
Geri Kazanim ve Verim
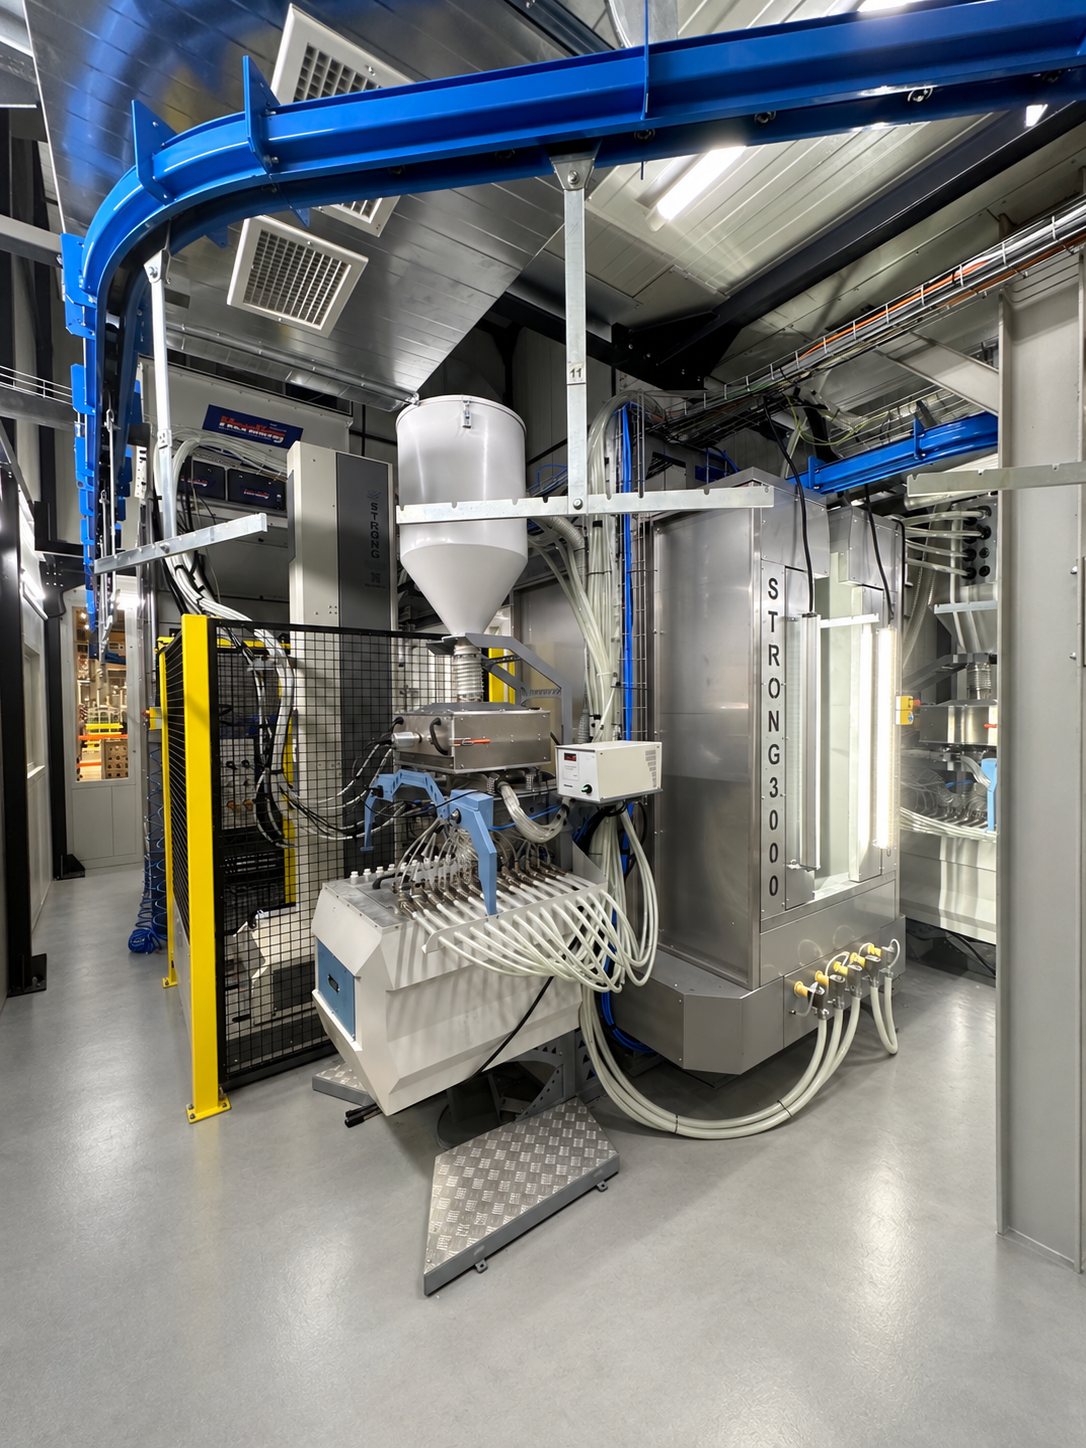
Parçaya tutunmayan toz kaybolmaz. Kabin, tutunmayan tozu emer; siklon ya da kartuş filtre toplar, elekten geçirilir ve tekrar kullanıma alınır. Toz boyanın en büyük maliyet avantajı buradan gelir.
Standart tozda geri kazanım verimi %95'e kadar çıkabilir. 10 mikronun altındaki ince oranının yüksek olduğu tozlarda bu değer ~%85'e düşer, çünkü çok ince toz filtreye takılır ve yeniden kullanıldığında film kalitesini bozar. Bu yüzden geri kazanılan toz, taze tozla oranlı (örneğin %20-30) karıştırılır; ince toz birikimesine izin verilmez.
Verimi rakama dökmek işlemeyi somutlaştırır: kabaca 100 kg toz püskürtülen bir hatta parçaya ilk geçen kısmın dışında kalan tozun büyük bölümü toplantıp elenir. İyi ayarlanmış bir sistemde nihai malzeme kullanımı %90'ın üzerine çıkar; aynı işi yaş boyayla yaparken solvent buharlaşması ve fazla püskürtme nedeniyle kayıp çok daha yüksektir. Renk değişiminde ise mantık tersidir: ne kadar çok renk değiştiriliyorsa, temizlik süresi o kadar önem kazanır ve verimden önce çevrim süresi belirleyici olur.
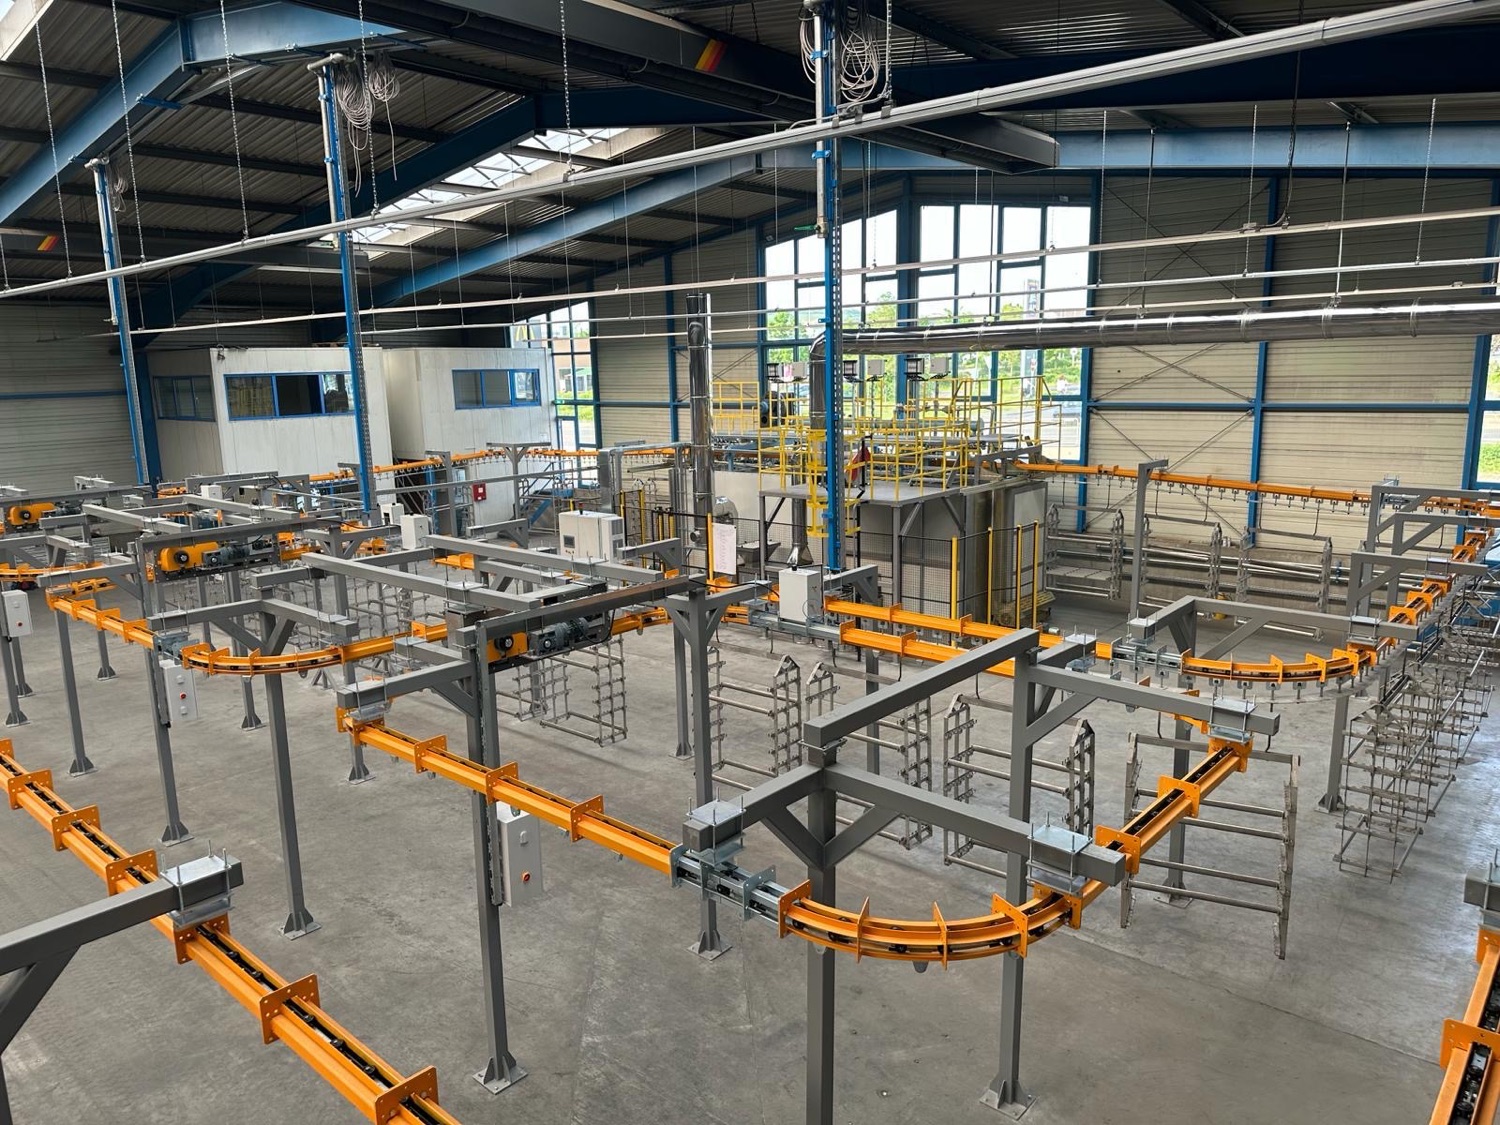
Kabin seçimi renk değişim sıklığına bağlıdır: günde 3 ve üzeri renk değişimi olan hatlarda hızlı temizlenen monosiklonlu ya da PVC kabinler tercih edilir; kartuş/filtre sistemleri ince tozu daha iyi tutar. Siklon ve filtre seçimini toz geri kazanımı yazısında karşılaştırıyoruz. Hat bütününü tasarlarken bu seçim baştan yapılmalı; anahtar teslim toz boya hattı kurgusunda kabin, fırın ve ön işlem birlikte boyutlandırılır.
Toz Boyanin Avantajlari
Toz boyayı yaş boyaya kıyasla öne çıkaran somut noktalar:
- Tek katta kalın ve eşit film: Tipik olarak 60-90 mikron tek uygulamada elde edilir; dekoratif işlerde 60-80 mikron hedeflenir. Yaş boyada bu kalınlığa ulaşmak için çoğu zaman birden fazla kat gerekir.
- Mekanik ve kimyasal dayanım: Çapraz bağlı film çizilme, darbe ve çözücülere yaş filmden daha iyi dayanır.
- Düşük fire: Geri kazanımla malzeme kaybı minimuma iner; solvent buharlaşması olmadığı için katının çoğu parça üzerinde kalır.
- Çevre ve iş güvenliği: VOC yok, yanıcı solvent depolama ve atık su yükü belirgin şekilde azalır.
Sınırlar da var: çok ince ve düzgün dekoratif filmlerde ya da ısıl hassasiyeti düşük (plastik gibi) alt tabakalarda yaş sistemler hala tercih edilebilir, çünkü kürleme sıcaklığı bazı malzemeler için fazla yüksektir. Doğru seçim, parçanın malzemesi, geometrisi ve kullanım ortamıyla birlikte değerlendirilir.
Sıkça Sorulan Sorular
Dekoratif işlerde genelde 60-80 mikron, genel uygulamalarda 60-90 mikron hedeflenir. Aşırı kalınlık portakal kabuğu ve sarkmışlık riskini arttırır; az kalınlık örtme ve korozyon zafiyeti yaratır.
Reçineye göre değişir: epoksi 150-180 C, poliester 180-200 C, hibrit 160-190 C, poliüretan 180-220 C. Süre, parça hedef sıcaklığa (PMT) ulaştıktan sonra 10-20 dk sayılır. Kesin değer boyanın TDS'inde verilir.
Aynı kullanımda toz boyanın çapraz bağlı filmi çizilme, darbe ve çözücülere genelde daha iyi dayanır ve tek katta 60-90 mikron kalınlık verir. Isıl hassas veya çok ince dekoratif işler için yaş sistemler hala tercih edilebilir.
Poliester ve poliüretan tozlar UV ve dış hava koşullarına dayanıklıdır. Epoksi ise UV altında tebessümü (chalking), bu yüzden dış mekanda kullanılmaz; dış uygulamalar için poliester bazlı tozlar seçilir.