Özetle
- Emaye pişirmede fırın havasının değil, parçanın çekirdek sıcaklığının hedefe ulaşması esastır; çelikte tipik aralık ~780-850 °C, alüminyumda ~530-570 °C'dir.
- Yüksek sıcaklık, fritin erimesi ve metalle kimyasal bağ kurup camlaşması için gereklidir; süre parçanın kütlesine ve fırın tipine göre değişir.
- Seri sac üretiminde konveyörlü sürekli fırın, kalın ve az sayıda parçada kesikli (batch) fırın daha uygundur.
- Soğuma en az pişirme kadar kritiktir; kontrolsüz soğuma balık pulu, çatlak ve gerilme çatlağı üretir.
Bir emaye hattında en çok enerji harcayan ve en az affeden istasyon fırındır. Fritin bir renk katmanı olarak kalıp kalmayacağı ya da metalle bütünleşmiş bir cam yüzeye dönüşüp dönüşmeyeceği burada belli olur. Sahada sık karşılaşılan hataların çoğu tabancadan değil, yanlış sıcaklık profilinden ve kontrolsüz soğumadan gelir. Aynı fritle bir parti kusursuz çıkarken diğerinde iğne deliği ve pul kalkması görülüyorsa, önce fırın rejimine bakmak gerekir.
Neden Yüksek Sıcaklık Gerekir
Emaye bir boya değildir; frit halindeki cam, metal yüzeyde eritilerek kimyasal olarak bağlanır. Bu yüzden emayede "kürleme" değil "pişirme" ya da "sinterleme" denir. Toz boyada reçine 160-200 °C civarında erir ve çapraz bağ yapar; emayede ise camın yumuşayıp akması ve alt tabakayla ara yüzey oksitleri üzerinden bağ kurması için çok daha yüksek bir sıcaklık şarttır.
Pişirme sıcaklığında üç şey aynı anda olur. Frit önce yumuşar ve yüzeye yayılır; ardından erimiş cam metaldeki oksit tabakasını ıslatır ve gözeneklerine girer; son olarak soğurken bu ara yüzey donarak sürekli bir cam-metal bağı bırakır. Sıcaklık yetersiz kalırsa frit tam erimez, yüzey mat ve gözenekli çıkar, yapışma zayıf olur. Aşırı sıcaklıkta ya da fazla sürede ise cam aşırı akar, kenarlardan çekilir, renk ve parlaklık bozulur, çelikte tane büyümesi ve deformasyon başlar.
İpucu
Emayenin ne olduğu ve fritin metale nasıl bağlandığı konusunda daha derin bir arka plan için toz emaye nedir yazısındaki frit ve pişirme bölümü iyi bir başlangıçtır.
Sıcaklık ve Süre
Emaye pişirme sıcaklığı tek bir rakam değildir; alt tabakaya, frit tipine ve kat sayısına göre değişir. Belirleyici olan, parçanın gerçek metal sıcaklığının belirli bir süre hedef aralıkta kalmasıdır. Fırın havası 830 °C'yi gösteriyor olabilir, ama kalın bir döküm parçanın çekirdeği aynı değere ancak dakikalar sonra ulaşır.
| Alt tabaka | Tipik pişirme sıcaklığı | Yaklaşık tutma süresi | Not |
|---|---|---|---|
| Düşük karbonlu emaye çeliği (sac) | ~780-850 °C | ~3-6 dk | İnce sacda süre kısa; astar ve son kat ayrı pişirilebilir |
| Dökme demir | ~780-850 °C | Daha uzun | Yüksek kütle, çekirdek geç ısınır; pudralı ıslak yöntem de kullanılır |
| Alüminyum | ~530-570 °C | Kısa | Düşük erime noktalı özel fritler zorunlu |
| Genel literatür aralığı | ~450-1200 °C | Değişken | Frit ve alt tabakaya göre; kesin değer TDS'te |
Süre, parça hedef sıcaklığa ulaştıktan sonra sayılır; fırına girişten itibaren değil. İnce bir sac parça hedefe hızla ulaşır ve birkaç dakikada pişer. Kalın döküm ya da kütleli bir parça hem geç ısınır hem de içi ile yüzeyi arasında sıcaklık farkı oluşur. Bu nedenle kütleli parçalarda fırın ayarı, en kalın kesitin de yeterince pişmesini gözeterek yapılır; aksi halde ince kenarlar aşırı pişerken kalın bölge yetersiz kalır.
Sıcaklık ve süre birlikte bir "pişirme penceresi" oluşturur. Aynı sonucu daha yüksek sıcaklıkta kısa sürede ya da biraz daha düşük sıcaklıkta uzun sürede almak mümkündür, ama pencerenin sınırları frit tarafından belirlenir. Pencerenin altında kalırsa yüzey mat, gözenekli ve zayıf yapışır; üstüne çıkarsa cam kenarlardan çekilir, renk tonu kayar ve parlaklık bozulur. Pratikte hedef, bu pencerenin ortasında çalışıp fırın içi bölgesel sıcaklık dalgalanmasına pay bırakmaktır.
Astar (ground coat) ve son kat (cover coat) genellikle ayrı pişirilir. Astar, çelikle cam arasındaki yapışmayı sağlayan adezyon oksitlerini (kobalt, nikel gibi) taşır ve genelde biraz daha yüksek ya da daha uzun bir rejim ister. Son kat rengi ve yüzey özelliklerini verir. Modern tek-kat tek-pişirim (2C1F) sistemleri iki katı tek ısıda birleştirir; enerji tasarrufu sağlar ama her renk ve parça için uygun değildir. Kesin sıcaklık ve süre her zaman frit üreticisinin teknik veri sayfasına (TDS) ve saha denemesine göre netleşir.
Dikkat
Fırın termostatının gösterdiği hava sıcaklığını pişirme sıcaklığı sanmayın. Gerçek pişme, parçanın metal sıcaklığıyla belirlenir. Yeni bir parça ya da yeni bir frit devreye alınırken, parçaya tutturulan bir termokupl ile sıcaklık profili (data logger) çıkarmak, deneme yanılmayı ölçülebilir bir ayara çevirir.
Fırın Tipleri
Emaye fırınları iki ana mantıkla çalışır: sürekli akış ve kesikli parti. Seçim; üretim adedine, parça boyutuna ve renk/çeşit değişkenliğine bağlıdır.
Sürekli (konveyörlü) fırınlar
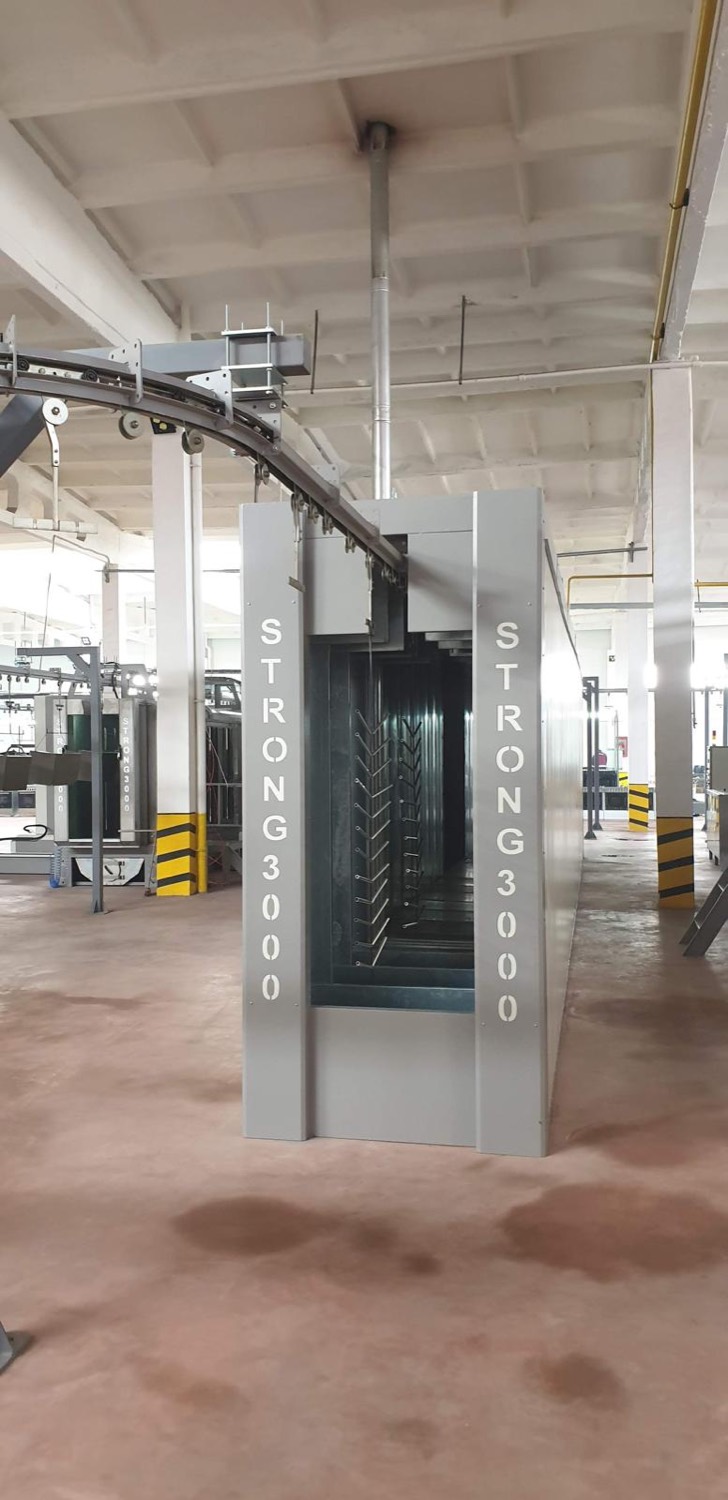
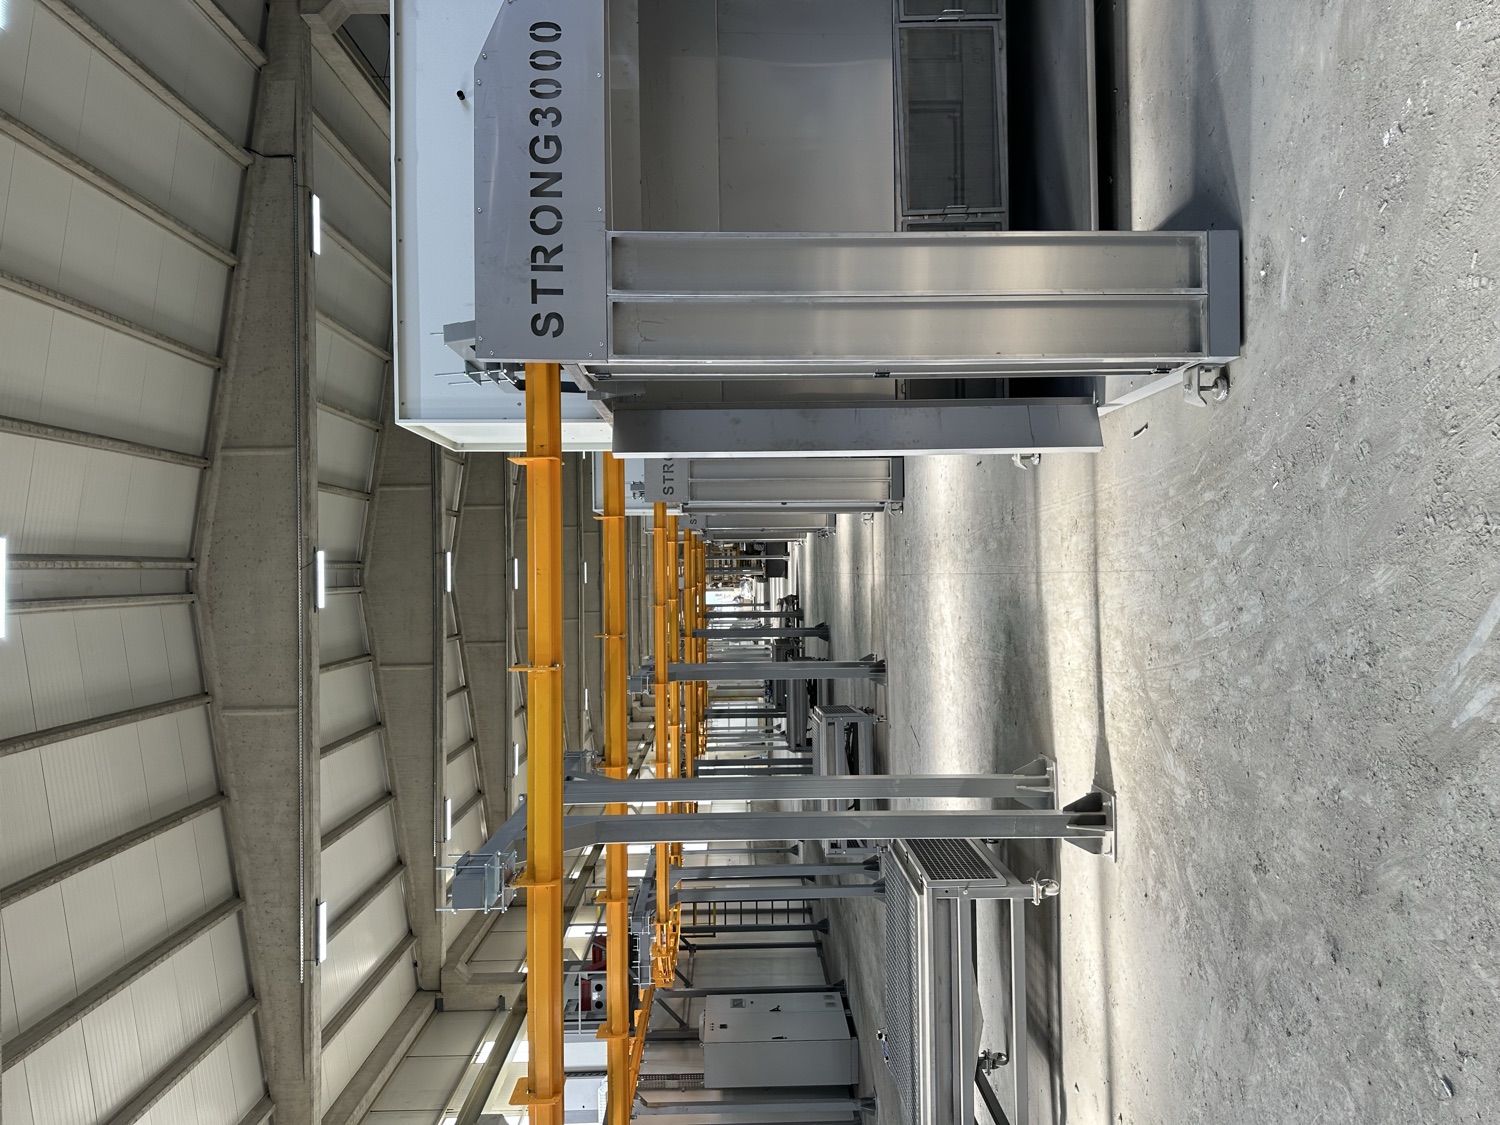
Parçalar bir askılı konveyör ya da tel örgü bantla fırının içinden sabit hızla geçer. Fırın; giriş (ön ısıtma), pişirme (tutma) ve çıkış bölgelerine ayrılır. Sıcaklık profili boyunca sabit tutulduğu için her parça aynı rejimi görür; bu, seri üretimde tekrarlanabilirlik demektir. Sac parçalarda, boyler iç tanklarında ve yüksek adetli işlerde standart çözümdür. Konveyör hızı ve bölge sıcaklıkları, parçanın tutma bölgesinde geçireceği süreyi belirler.
Kesikli (batch) fırınlar
Parti hâlinde yüklenen parçalar fırında ısıtılır, tutulur ve boşaltılır. Kurulum esnekliği yüksektir; farklı boyut, kütle ve rejim gerektiren işler için uygundur. Kalın döküm parçalar, büyük ve az sayıda üretilen formlar ile numune/prototip çalışmaları çoğunlukla batch fırında pişirilir. Dezavantajı, ısıtma-soğutma çevrimlerinin zaman ve enerji açısından sürekli fırından daha maliyetli olmasıdır.
Isıtma kaynağı da önemlidir. Elektrikli (dirençli) fırınlar temiz ve kontrolü kolaydır ancak elektrik maliyetine bağlıdır. Gazlı (doğrudan ya da radyan borulu) fırınlar yüksek kapasitede genelde daha ekonomik enerji sunar; doğrudan yanmada baca gazı ürünlerinin yüzeye teması, hassas son katlarda leke riski taşıdığı için bazı işlerde radyan borulu (indirekt) çözüm tercih edilir. Isı dağılımının homojenliği, fırının bölgesel sıcaklık toleransı ve yalıtım kalitesi, hem kalite hem enerji faturası açısından belirleyicidir.
Kontrollü Soğuma
Pişirme doğru yapılsa bile soğuma kontrolsüzse parça kusurlu çıkar. Cam ve metalin ısıl genleşme katsayıları farklıdır; soğurken cam katman ile çelik farklı oranlarda büzülür. Bu farkın yarattığı gerilme, doğru yönetildiğinde emayeyi basınç altında tutarak sağlamlaştırır, yanlış yönetildiğinde ise çatlak, saç teli çatlağı (hairline) ve pul kalkması üretir.
Sac emayelemede en bilinen soğuma kaynaklı hata balık puludur (fish scaling). Çelik pişme sırasında hidrojeni absorbe eder; soğurken bu hidrojen dışarı çıkmaya çalışır ve cam katmanı yarım ay biçiminde pullar hâlinde kaldırır. Bu yüzden emaye çeliği düşük karbonlu ve dekarbürize seçilir (EN 10209; örn. DC04EK); dekarbürize çelik hidrojeni tutmaz, kontrollü şekilde salıverir. Frit tarafında da balık pulu dayanımlı formülasyonlar kullanılır. Ancak soğuma hızı yanlışsa, doğru çelik ve doğru fritle bile pul kalkması görülebilir.
Dikkat
Sıcak emaye parçayı ani hava akımına ya da soğuk yüzeye maruz bırakmak termal şok yaratır. Özellikle kalın ve kütleli parçalarda soğuma, kademeli ve homojen olmalıdır. Konveyörlü hatlarda çıkış bölgesi, batch fırınlarda ise kapak açma zamanlaması bu kademeyi sağlar.
Soğuma, pişme profilinin ayrılmaz bir parçasıdır; ayrı bir adım gibi düşünülmemelidir. Balık pulu, kabarcık, çatlak gibi soğuma ve gaz çıkışı kaynaklı kusurların belirtiden kök nedene teşhisi için emaye kaplama hataları yazısı adım adım bir kontrol listesi sunar. Toz boya tarafındaki kürleme fırınıyla emaye pişirme fırınının neden bambaşka rejimler istediğini görmek isterseniz toz boya fırın sıcaklığı ve kürleme yazısı iki süreci yan yana koyar.
Özetle fırın, emaye kalitesini belirleyen üç kaldıraçla çalışır: doğru sıcaklık, parçanın kütlesine göre doğru süre ve kademeli soğuma. Bu üçü ölçülebilir hâle getirildiğinde, aynı fritle üretilen partiler arasındaki dalgalanma büyük ölçüde ortadan kalkar.
Sıkça Sorulan Sorular
Alt tabakaya göre değişir. Çelikte tipik aralık yaklaşık 780-850 °C, alüminyumda 530-570 °C'dir; frit ve alt tabakaya göre literatürde 450-1200 °C aralığı geçer. Kesin değer fritin TDS'i ve parçanın metal sıcaklığıyla belirlenir.
Yüksek sıcaklık nedeniyle emaye fırınları toz boya kürleme fırınlarından çok daha fazla enerji ister. Tüketim; fırın tipine, yalıtıma, ısıtma kaynağına (elektrik/gaz) ve parça kütlesine bağlıdır. Sürekli konveyörlü fırınlar seri üretimde birim başına genelde daha verimlidir.
Cam ile metalin ısıl genleşmesi farklı olduğu için soğurken gerilme oluşur. Kontrolsüz ya da ani soğuma çatlak, saç teli çatlağı ve balık pulu (fish scaling) gibi hatalara yol açar. Kademeli ve homojen soğuma bu gerilmeyi güvenli sınırda tutar.