Özetle
- Zayıf topraklama, tozun parçaya tutunmasını doğrudan düşürür; transfer verimi eriyerek fireyi büyütür.
- Askı ile parça arasındaki temas noktası temiz metal olmalı; birkaç kür sonrası biriken boya yalıtkan gibi davranır.
- Askı yoğunluğu ve konumu, gölgeleme ve Faraday etkisiyle birebir bağlantılıdır.
- Topraklama direncini ölçmek dakikalar alır; ihmali ise vardiya boyunca yüzde onlarca fire demektir.
Bir hatta portakal kabuğu, düşük film ve tekrar boyama artıyorsa ilk bakılan yer genelde tabanca ya da toz olur. Oysa çoğu vakada sorun daha geride, askıda ve topraklamada durur. Bu iki detay göze görünmez; ölçmediğiniz sürece haftalarca fireyi büyütür.
Elektrostatik uygulamada toz partikülü tabancada yüklenir, parça ise topraklıdır. Yük farkı partikülü parçaya çeker ve fırına kadar tutan da bu çekimdir. Zincirin herhangi bir halkası kopuk olduğunda, yüklü toz gidecek yer bulamaz; ya parçaya zar zor yapışır ya da çevreye saçılır.
Topraklama Neden Şart
Parçaya konan yüklü toz, yükünü toprağa boşaltmak zorunda. Boşaltamazsa parça yüzeyinde yük birikir. Biriken yük, gelen yeni partikülleri iter; belli bir kalınlıktan sonra toz artık tutunmaz, geri teper. Sahada buna "geri iyonizasyon" (back ionization) denir ve yüzeyde kraterimsi kabarma, iğnelenme ve düşük kalınlık olarak görünür.
İyi bir topraklamada parça ile tesis toprağı arasındaki direnç düşük olmalı. Pratikte 1 megaohm'un (MΩ) altı hedeflenir; birçok uygulayıcı 0,5 MΩ ve altını ister. Bu değerin üstüne çıkıldığında transfer verimi belirgin düşer. Ölçüm basittir: bir topraklama direnci ölçer (ya da düşük ohm kademesinde iyi bir multimetre) ile parça yüzeyinden konveyör toprağına bakılır. Prob için parçanın boyasız, temiz bir noktası seçilir.
İpucu
Topraklama direncini vardiya başında rastgele birkaç askıda ölçüp bir deftere işleyin. Değer gün içinde tırmanıyorsa, sorun tek bir kötü parçada değil; askıların biriken boyayla yavaşça yalıtkanlaşmasındadır. Trend, tek ölçümden daha çok şey anlatır.
Topraklama zinciri sadece askıdan ibaret değildir: parça, askı kancası, taşıyıcı bar, konveyör rulmanı ve nihayet tesis toprağı. Rulmanlardaki gres, konveyör raylarındaki boya birikimi ve gevşek cıvatalı bağlantılar bu zincirde görünmez dirençler yaratır. Konveyörün toprağa bağlandığı ana noktayı ve kızak temaslarını periyodik kontrol etmek gerekir.
İyi Temas
Topraklama ne kadar iyi olursa olsun, parça askıya iletken temizlikte temas etmiyorsa hiçbir işe yaramaz. Temas noktası, boyanın erişemediği çıplak metal olmalı. Bu yüzden çoğu askıda parçayı taşıyan uç, kürlenmiş boyanın altında kalmayacak biçimde tasarlanır; keskin bir uç ya da yay baskılı bir kontak, her çevrimde metale bası yaparak taze temas açar.
Sık yapılan hata, temas iznini "estetik" gerekçesiyle görünmez bir yere zorlamaktır. Temas izi kaçınılmazdır; toz o noktaya oturamaz çünkü orası maskelenmiş sayılır. Doğru yaklaşım izi yok saymak değil, parçanın montajda ya da kullanımda görünmeyen bir bölgesine planlı biçimde yerleştirmektir. İz bırakmayan askı yoktur; izi yöneten askı vardır.
Temas kalitesini kaybettiren en sinsi etken, askı üzerinde biriken boyadır. Her fırından geçişte askının kendisi de bir miktar toz kapar ve kürlenir. Kürlenmiş poliester ya da epoksi film mükemmel bir yalıtkandır; birkaç çevrim sonra dünün mükemmel teması, bugünün megaohm'larca direncine döner. Bu, tutunma sorunları başlığında sık karşılaşılan ama nedeni yanlış aranan bir durumdur.
Askı Tasarımı
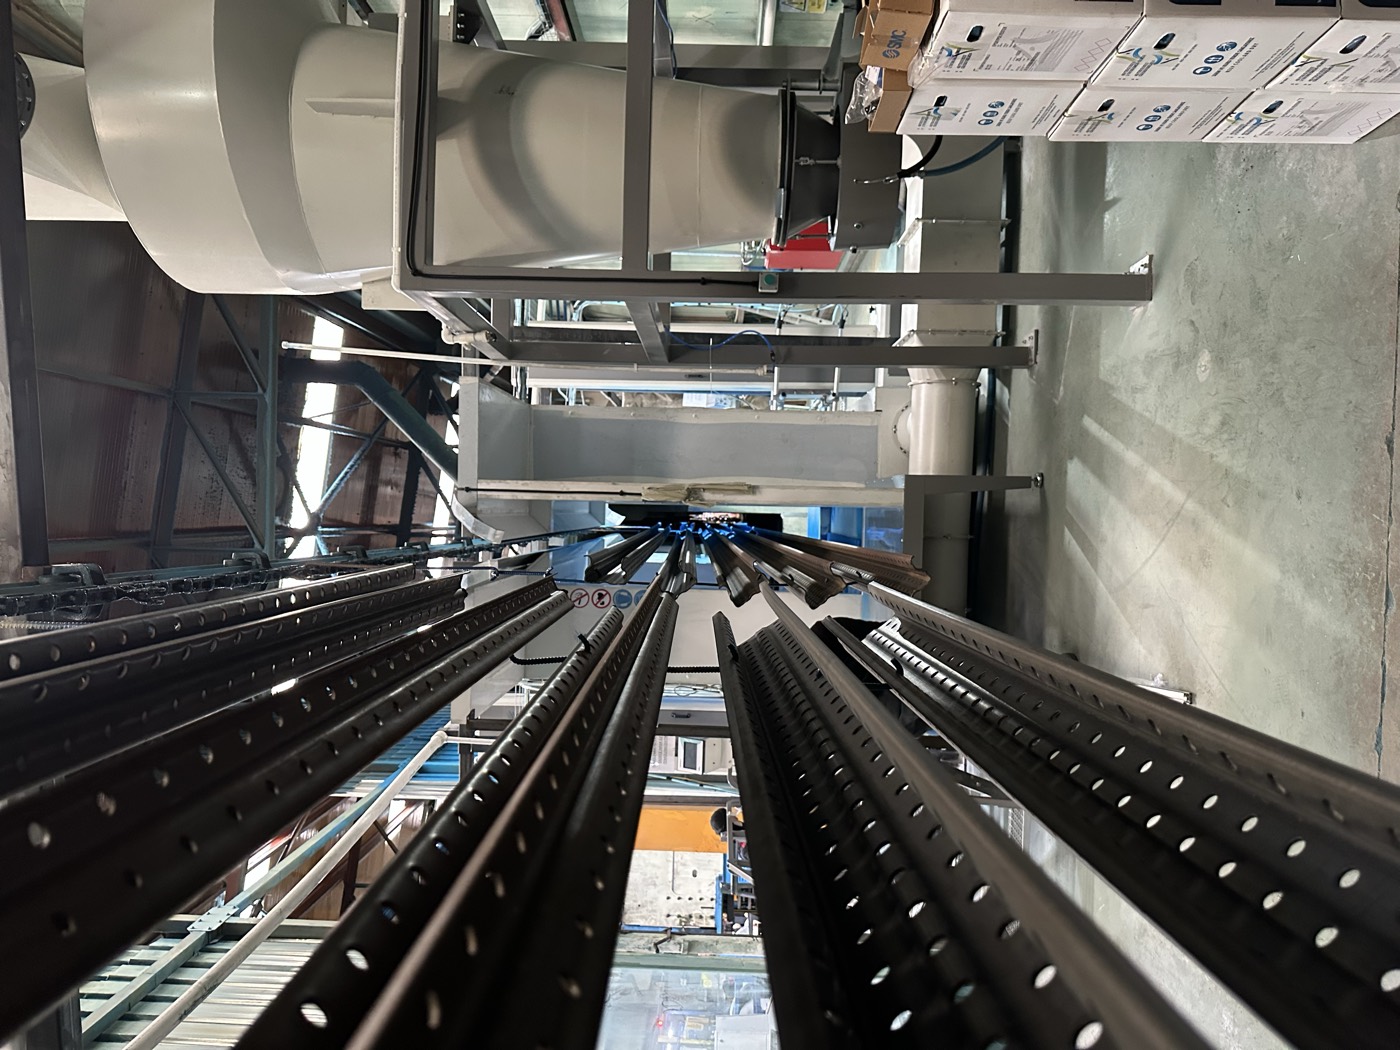
Askı, aynı anda üç işi birden yapar: parçayı mekanik taşır, topraklama yolunu kurar ve toza uygulama açısı bırakır. Bu üçü çoğu zaman birbiriyle çelişir. Parçaları sıkıştırmak kapasiteyi artırır ama gölgeleme yaratır; seyreltmek yüzeyi açar ama hat verimini düşürür.
Gölgeleme, bir parçanın diğerinin toz akışını ve elektrostatik alanını kesmesidir. Yan yana çok yakın asılan iki panelin bakışan yüzleri az toz alır. Karar verirken parça geometrisi, tabanca sayısı ve hat hızı birlikte düşünülür. Genel bir çıkış noktası olarak komşu parçalar arasında en az 40–60 mm boşluk bırakmak, bakışan yüzeylerin nefes almasını sağlar; kesin değer parça formuna göre saha denemesiyle netleşir.
İçbükey ve oyuklu parçalarda askı, Faraday etkisiyle iç içedir. Kutu profil, pano gövdesi ya da kanal biçimli parçada alan çizgileri kenarlarda yoğunlaşır, iç yüzeye toz zor girer. Askı, bu bölgeleri tabancaya açık tutacak biçimde parçayı döndürmeli veya eğmeli. Bu noktada işin fiziği elektrostatik davranışla, uygulama tarafı ise tabanca hareketiyle birleşir.
| Askı kararı | Kapasiteye etkisi | Kaliteye etkisi |
|---|---|---|
| Parçaları sıklaştırma | Artar | Gölgeleme, iç yüzeyde düşük film |
| Boşluğu açma | Azalır | Daha dengeli film, az rötuş |
| Parçayı eğik/dönük asma | Değişmez | Oyuk bölgeye erişim artar |
| Tek temas yerine çift temas | Hafif azalır | Topraklama güvenliği yükselir |
Robotik ya da robotlu hatlarda askının tekrarlanabilirliği ayrıca önemlidir. Parça her seferinde aynı konumda değilse, programlanmış tabanca yolu tutmaz. Sabit yuvalı, salınmayan askılar bu hatlarda kalite dalgalanmasını azaltır. Otomatik uygulamanın avantajını korumak isteyen bir hatta, askı tasarımı en az tabanca kadar belirleyicidir; bu yönüyle otomatik ve manuel uygulama seçimini de doğrudan etkiler.
Askı Bakımı
Askı bakımı çoğu tesiste ihmal edilen ama en yüksek geri dönüşü olan işlerden biri. Amaç, temas noktalarını çıplak metale döndürmek. İki yaygın yöntem var: pirolitik (yakma) fırında boyanın kül edilmesi ve kimyasal soyma banyosu. Yakma fırınında sıcaklık genelde 400–450 °C bandında tutulur; daha yükseği ince kesitli askıları tavlayıp yumuşatır, zamanla eğrilmeye yol açar.
Bir başka pratik yöntem, sadece temas uçlarını maskeleyip gövdenin boyanmasına izin vermektir. Kürlenmiş boya gövdede yalıtkan bir tabaka oluşturur ki bu tozun askıya değil parçaya gitmesini sağlar. Kritik olan, maskelenen ucun her çevrimde temiz metal kalmasıdır. Yaylı kontaklar bu işi kendiliğinden yapar; sabit uçlarda ise periyodik temizlik şarttır.
Askıyı "gözle temiz görünüyor" diye onaylamak yanıltıcıdır. Kürlenmiş boya şeffaf bir yerde bile birkaç mikron kalınlıkta yalıtkan film olabilir. Karar ölçümle verilir: temas noktasından toprağa direnç 1 MΩ'un üstündeyse, askı görünüşüne bakılmaksızın temizlik ya da değişim ister.
Bakım aralığını sabit bir takvimle değil, ölçülen dirençle belirlemek daha doğru. Küçük parça ağırlıklı, çok temaslı bir hatta askılar daha yavaş kirlenir; ağır, geniş temas yüzeyli parçalarda birikim hızlanır. Askı stokunu iki gruba ayırıp dönüşümlü kullanmak, bir grup temizlikteyken hattı durdurmamayı sağlar.
Transfer verimini bağlayan halka
Transfer verimi, tabancadan çıkan tozun ne kadarının parçaya yapıştığının oranıdır. Kalanı geri kazanıma gider; geri kazanım ne kadar iyi olursa olsun, tekrar kullanılan tozun ince oranı artar ve kalite yavaş yavaş düşer. Yani düşük transfer verimi sadece anlık fire değil, tozun kalite ömrünü de kısaltan bir sorundur.
Topraklama direnci 0,5 MΩ'dan 5 MΩ'a çıktığında transfer verimindeki düşüş sahada rahatça hissedilir; aynı görünümü almak için tabancadan daha çok toz çıkarmak, kalınlığı ve fireyi birlikte büyütür. Bu yüzden bir hattın veriminde açıklanamayan bir gerileme varsa, tabanca ayarlarından önce askı temizliği ve topraklama direnci kontrol edilmelidir. Çoğu zaman en ucuz düzeltme buradadır.
Askı ve topraklama, kaplama kalitesinin sessiz çerçevesidir. Doğru kurulduğunda kimse fark etmez; bozulduğunda ise faturayı tabanca, toz ya da fırın öder gibi görünür. Haftalık birkaç dakikalık ölçüm ve düzenli askı temizliği, bu iki detayı görünür ve yönetilebilir tutar.
Sıkça Sorulan Sorular
Yüklü tozun parçaya tutunması, yükünü toprağa boşaltabilmesine bağlıdır. Direnç yükselince yük yüzeyde birikir, gelen tozu iter ve transfer verimi düşer. Pratikte parça-toprak direnci 1 MΩ'un altında tutulur.
Her fırın çevriminde askıya kürlenen boya, temas noktasında yalıtkan bir film oluşturur. Birkaç çevrim sonra topraklama direnci megaohm'lara çıkar ve toz askıya değil parçaya gitmez; sonuç düşük film ve fire olur.
Tabancadan çıkan tozun parçaya yapışan oranıdır. Düşük verim hem anlık fireyi büyütür hem de geri kazanılan tozdaki ince oranı artırarak tozun kalite ömrünü kısaltır.